Азотирование насыщает поверхность стали азотом при 480–590 °C, то есть ниже температуры закалки. Поэтому деталь почти не коробится, а сердцевина остаётся вязкой. На специальных сталях с алюминием поверхность достигает 900–1200 HV. Закалку оно не заменяет: сталь сначала улучшают, потом азотируют. Метод подходит точным деталям из сталей с Al, Cr, Mo; для глубокого слоя и ударных нагрузок лучше смотреть на цементацию.
Что даёт азотирование и зачем оно детали
Азотирование выбирают, когда поверхность детали трётся или изнашивается, а готовые размеры нельзя заметно изменить. Азот проникает в сталь и связывается с железом и легирующими элементами. Образовавшиеся нитриды повышают твёрдость поверхности, тогда как сердцевина сохраняет свойства, полученные при предшествующей термообработке.
Такой слой нужен валам, втулкам, шестерням, клапанам и рабочим поверхностям пресс-форм. Метод особенно полезен для посадочных мест и пар трения, которые уже обработаны близко к окончательному размеру. Твёрдость оценивают по Виккерсу в единицах HV: этот метод позволяет исследовать тонкий слой с небольшой нагрузкой на индентор.
Азотирование не упрочняет всё сечение. Тонкий поверхностный слой сопротивляется износу, но прочность сердцевины по-прежнему зависит от марки стали, закалки и отпуска.
Азотирование упрочняет тонкую поверхность детали, сохраняя вязкую сердцевину и обработанные размеры.
Мнение. Если деталь работает в паре трения и после упрочнения её нежелательно шлифовать, азотирование стоит рассматривать раньше объёмной закалки.
Как устроен азотированный слой: зоны, глубина, твёрдость
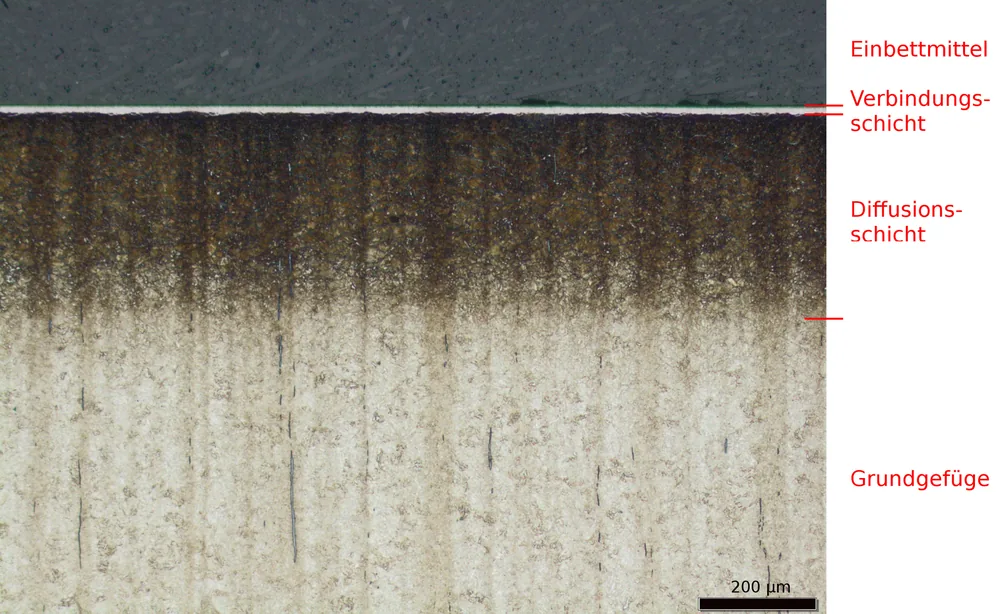
Структура азотированного слоя. Материал 31CrMoV9, обработка при 570°C, 12 часов. Фото: Carsten Pietzsch · CC0 1.0
Азотированный слой состоит из поверхностной соединительной зоны и расположенной под ней диффузионной зоны. Первая имеет толщину около 0,01–0,03 мм. Диффузионная зона может доходить до 0,65 мм, но в большинстве промышленных применений рабочая толщина слоя ограничена 0,2–0,3 мм и редко превышает 0,6 мм.
Глубина зависит от температуры, времени и состава стали. Для хромистой стали режим 520 °C с выдержкой 48 часов даёт около 0,3 мм. Попытка получить более глубокий слой удлиняет цикл.
Эффективную глубину нельзя задавать одним размером. Её определяют по точке, где измеренная твёрдость опускается ниже согласованного порога HV.
Белый слой: твёрдый, но хрупкий
Соединительную нитридную зону называют белым слоем по её виду на подготовленном микрошлифе. Она твёрдая, но хрупкая. При циклической или абразивной нагрузке чрезмерно толстая зона может растрескаться и начать скалываться.
Технолог ограничивает белый слой режимом либо предусматривает его удаление. Допустимую толщину нужно задать до обработки, если поверхность отвечает за контактную прочность или точную посадку.
Диффузионная зона: где работает деталь
В диффузионной зоне азот распределён в объёме металла и образует нитриды легирующих элементов. Эта зона несёт рабочую нагрузку и определяет эффективную глубину упрочнения.
Факт. В большинстве промышленных применений азотированный слой имеет толщину до 0,2–0,3 мм и редко превышает 0,6 мм.
Азотирование или закалка: в чём разница
Азотирование работает при температуре ниже области аустенитизации и не требует последующей закалки. Поэтому риск коробления ниже, чем при обработке с нагревом до аустенита и быстрым охлаждением. Однако сердцевину обычно закаливают и отпускают заранее: азотирование дополняет готовую структуру поверхностным упрочнением.
| Метод | Нагрев и охлаждение | Рабочая зона | Риск коробления | Подходящие задачи |
|---|---|---|---|---|
| Объёмная закалка | Нагрев до аустенитизации и быстрое охлаждение | Упрочнение по сечению зависит от прокаливаемости | Значимый; часто нужна правка или шлифование | Детали, которым нужна прочность по всему сечению |
| Закалка ТВЧ | Локальный быстрый нагрев поверхности и охлаждение | Глубже азотированного слоя при подходящем режиме | Ниже объёмной закалки, но изменение размеров возможно | Дорожки качения, зубья и валы с локально упрочнёнными зонами |
| Цементация | Насыщение углеродом с последующей закалкой | Более глубокий поверхностный слой | Нужно учитывать припуск под финишную обработку | Ударно нагруженные зубья, пальцы и оси |
| Азотирование | 480–590 °C без закалки после процесса | Обычно до 0,2–0,3 мм, редко более 0,6 мм | Минимальный по сравнению с закалочными процессами | Точные валы, втулки, шестерни, пресс-формы |
После азотирования шлифованные размеры точной детали сохраняются лучше: для коленчатого вала источник приводит отклонение в пределах 0,025 мм. Это ориентир из конкретного примера, а допуск для заказа рассчитывают по геометрии детали и маршруту.
Подробный выбор углеродного насыщения разобран в материале про цементацию и детали, для которых она нужна.
Когда вместо азотирования брать цементацию или закалку ТВЧ
Промышленная печь, оснащённая модулями HTIW. Фото: ANDRITZ Maerz GmbH · CC BY 3.0
Азотирование подходит для точной тонкостенной детали, если нужен твёрдый поверхностный слой без закалки после насыщения. Цементацию или ТВЧ выбирают, когда нагрузка требует более глубокого упрочнения либо деталь воспринимает удары. Решение принимают по глубине слоя, материалу, геометрии и допустимой финишной обработке.
Цементация насыщает поверхность углеродом и требует последующей закалки. Размеры могут измениться, поэтому в маршрут закладывают припуск под шлифование. Закалка ТВЧ локально прогревает нужную поверхность и подходит для сравнительно глубоких дорожек или зубьев, если марка стали обеспечивает закаливаемость.
Азотирование выигрывает на посадках, тонких стенках и сложной геометрии, где исправление коробления дорого или невозможно. Цена этой точности — тонкий слой и продолжительная выдержка. Каждая дополнительная глубина требует отдельной проверки срока и стоимости.
Нитроцементация относится к другому процессу: поверхность одновременно насыщают азотом и углеродом. Её режим и свойства нельзя переносить на азотирование.
Точность и малое коробление ведут к азотированию. Глубокий слой и ударная нагрузка требуют проверки цементации или закалки ТВЧ.
Какие стали азотируют, а какие нет
Для азотирования выбирают среднеуглеродистые легированные стали с алюминием, хромом или молибденом. Эти элементы образуют устойчивые нитриды и повышают твёрдость по Виккерсу.
| Группа стали | Что происходит в слое | Для каких задач подходит |
|---|---|---|
| Углеродистая без Al, Cr и Mo | Преобладают хрупкие нитриды железа; стойкость слоя при циклической нагрузке ограничена | Азотирование обычно нецелесообразно |
| Легированная с Cr и Mo | Формируется рабочая диффузионная зона; достижимая твёрдость зависит от состава и исходной структуры | Валы, зубчатые детали, втулки |
| Специальная азотируемая с Al | Высокая плотность нитридов и максимальная поверхностная твёрдость | Точные детали с жёстким требованием к износу |
Специальные стали с 0,85–1,5 % алюминия дают 900–1200 HV. Для максимальной твёрдости марку выбирают из этой группы. Соответствие российских и зарубежных марок нужно подтверждать нормативами и сертификатом материала.
Марку выбирают под задачу детали, а не только по максимальному значению HV: от неё зависят срок цикла и стоимость обработки.
Углеродистая сталь без Al, Cr и Mo образует хрупкий соединительный слой, который может разрушаться при циклическом нагружении и абразивном контакте. Для нержавеющих и инструментальных сталей режим согласуют отдельно: состав и состояние поверхности влияют на проникновение азота.
Виды азотирования и как режим задаёт результат
Газовое азотирование проводят в аммиачной атмосфере. Ионно-плазменный процесс использует тлеющий разряд, а жидкостный — соляной расплав. Выбор способа влияет на управление зонами обработки, структуру белого слоя, равномерность и стоимость партии.
В газовой печи азот поступает при диссоциации аммиака, и технолог управляет составом атмосферы вместе с температурой и временем.
Ионно-плазменное азотирование позволяет воздействовать на поверхность в тлеющем разряде. Температуру и продолжительность назначает технолог под сталь, геометрию и требуемый профиль твёрдости. Газовый способ удобен для партий с одинаковым требованием к слою; возможность локальной защиты участков оценивают по оснастке и выбранному процессу.
Режим всегда содержит компромисс. Долгая выдержка увеличивает глубину, но удлиняет цикл и повышает цену. В заявке нужно расставить приоритеты: порог HV, эффективная глубина, белый слой или срок.
Глубину слоя и твёрдость поверхности нужно согласовывать с режимом на конкретной стали.
Маршрут детали: где азотирование стоит в цепочке обработки
Азотирование ставят после улучшения и чистовой механической обработки. Сталь сначала получает свойства сердцевины, затем — твёрдую поверхность. Режим улучшения технолог выбирает по марке и требуемым свойствам.
- Получить заготовку с подтверждённой маркой стали.
- Выполнить черновую обработку и снять основной припуск.
- Провести улучшение: закалку и высокий отпуск.
- Обработать базы, посадки и рабочие поверхности в чистовой размер.
- Азотировать заданные зоны по согласованному режиму.
- Проверить слой и при необходимости выполнить минимальную доводку.
Закалка и высокий отпуск предшествуют азотированию. Последующая закалка не нужна, поэтому исчезает главный источник коробления, характерный для быстрого охлаждения из области аустенита.
Небольшое изменение размеров всё же возможно. Припуск нельзя назначать по универсальной цифре: он зависит от состава, формы, исходных напряжений и режима. Для ответственных посадок технолог согласует пробную деталь или контрольный образец.
До запуска полезно проверить комплект чертежей перед запуском в производство: маршрут, базы и требования к слою должны описывать одну и ту же деталь.
Как задать азотирование на чертеже и проверить результат
Запись на чертеже должна связывать глубину слоя с порогом твёрдости. Формулировка «азотировать на 0,3 мм» неоднозначна: неизвестно, при каком значении HV заканчивается рабочая зона. Эффективную глубину определяют по точке профиля, где твёрдость становится ниже заданного порога.
Что вписать в чертёж
Перед расчётом заказа укажите:
- марку стали и состояние материала перед азотированием;
- зоны, которые нужно азотировать;
- эффективную глубину слоя и допуск;
- порог твёрдости по Виккерсу для определения глубины;
- требуемую твёрдость поверхности в HV;
- зоны без азотирования;
- допустимую толщину белого слоя;
- поверхности, которые разрешено доводить после обработки.
Пример записи без привязки к номеру стандарта: «Азотировать указанные поверхности; эффективная глубина слоя … мм при пороге … HV; твёрдость поверхности … HV; белый слой не более … мм». Значения заполняют после расчёта нагрузки и проверки марки стали.
Способ защиты необрабатываемых зон согласуют с исполнителем. Маскирование для газового и ионно-плазменного процессов может различаться, поэтому покрытие или оснастку нельзя назначать без проверки технологии.
Как проверяют слой
Для контроля готовят поперечный микрошлиф и измеряют микротвёрдость по Виккерсу на нескольких расстояниях от поверхности. По полученному профилю определяют эффективную глубину. На том же шлифе оценивают соединительную зону и её равномерность.
HRC плохо описывает тонкий слой: крупный отпечаток захватывает материал сердцевины и искажает результат. При приёмке партии полезно заранее согласовать число образцов, точки измерения и форму протокола. Отдельно разберите, как принять партию и убедиться, что деталь соответствует чертежу.
Частые ошибки и ограничения азотирования
Большинство проблем возникает из-за неподходящей стали или неоднозначного требования к слою. Печь может выдержать режим, но деталь всё равно не получит нужного результата, если в заказе нет порога HV, ограничения белого слоя и состояния сердцевины.
Сталь без Al, Cr и Mo не формирует такую же плотную сеть легированных нитридов, как специальная азотируемая марка. Слишком толстый белый слой склонен к скалыванию. Требование глубины без порога твёрдости допускает разные трактовки при контроле.
Глубокий слой увеличивает время цикла и цену. Ударно нагруженную деталь нужно отдельно проверить на пригодность к азотированию: тонкой твёрдой зоны может оказаться недостаточно. Для тонкостенной детали риск коробления ниже, чем после закалки, но остаточные напряжения и несимметричная геометрия всё равно требуют внимания.
Брак часто закладывается при выборе стали и составлении чертежа: неверный материал и неопределённая глубина не исправляются точным режимом печи.
После выбора метода отправьте чертёж, данные о материале, нагрузке и контролируемых поверхностях на расчёт. Для полного производственного маршрута можно заказать изготовление деталей по вашим чертежам.
Частые вопросы
Какие стали можно азотировать?
Подходят среднеуглеродистые легированные стали с алюминием, хромом и молибденом. Специальные азотируемые стали с 0,85–1,5 % Al дают 900–1200 HV. Углеродистые стали без нитридообразующих элементов обычно не выбирают: их соединительный слой получается хрупким.
Нужна ли закалка после азотирования?
Нет. Процесс идёт при 480–590 °C без нагрева до области аустенита, поэтому последующая закалка не нужна. Закалку и высокий отпуск проводят раньше, чтобы сформировать прочную и вязкую сердцевину.
Какой толщины бывает азотированный слой?
В большинстве промышленных применений слой имеет толщину до 0,2–0,3 мм и редко превышает 0,6 мм. Для хромистых сталей обработка при 520 °C в течение 48 часов даёт около 0,3 мм. Более глубокий слой требует длительного цикла.
Чем газовое азотирование отличается от ионно-плазменного?
При газовом процессе источником азота служит аммиачная атмосфера, а при ионно-плазменном поверхность обрабатывается в тлеющем разряде. Газовый способ удобен для партий с единым требованием к глубине. Режим плазменной обработки технолог назначает под материал, геометрию и зоны упрочнения.
Источники
- Nitriding of Steels — Gear Solutions
- Nitriding: Definition, How It Works, Types, and Benefits — Xometry