Твёрдое анодирование — это сернокислое анодирование в холодном электролите: на алюминии растёт толстый плотный оксид, рассчитанный на износ. Оно нужно там, где деталь трётся или работает под абразивом. Для обычной защиты хватит тонкого слоя, а твёрдый ещё и изменит размеры детали, поэтому его закладывают в чертёж заранее.
Что такое твёрдое анодирование и чем оно отличается от обычного
Главное отличие задаёт режим процесса. При твёрдом анодировании алюминиевую деталь обрабатывают в сернокислом электролите концентрацией 10–20 % при температуре от −5 до +5 °C. Плотность тока при этом повышают. Холодный электролит медленнее растворяет формирующийся оксидный слой, поэтому покрытие получается толстым и плотным.
Обычное сернокислое анодирование проводят при более высокой температуре. Оно подходит для защитной и декоративной обработки, окрашивания и умеренной коррозионной защиты. Твёрдое анодирование повышает износостойкость и рассчитано на рабочие поверхности, которые контактируют с абразивом или другой деталью.
Холодный электролит и повышенная плотность тока определяют свойства твёрдого анодирования. Одна надпись в чертеже без толщины и режима не задаёт результат.
Факт. Технический паспорт A3TS указывает для процесса сернокислый электролит 10–20 % и температуру от −5 до +5 °C.
Обычное и твёрдое анодирование: сводная таблица
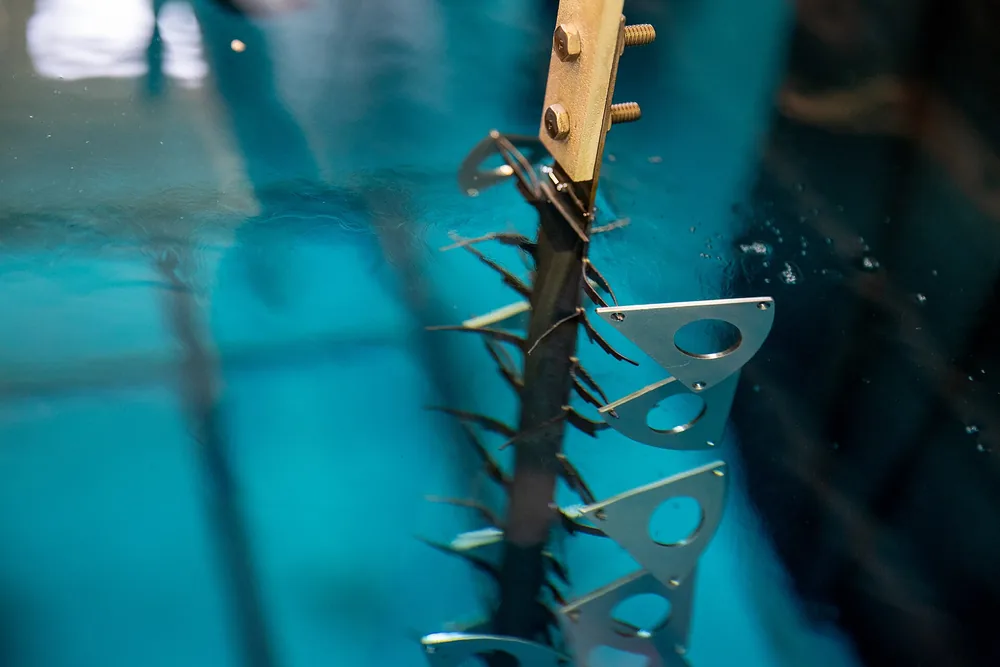
Алюминиевые компоненты в электролите с напряжением 16,8 вольт для процесса анодирования. Фото: NASA's Scientific Visualization Studio - Advocates in Manpower Management, Inc.… · Public domain
Выбор покрытия зависит от условий работы детали. Для корпуса без трения может хватить обычного анодирования. Направляющей или гильзе нужен слой, рассчитанный на износ. Конкретные параметры согласуют по сплаву, геометрии и методу контроля.
| Критерий | Обычное анодирование | Твёрдое анодирование |
|---|---|---|
| Температура электролита | Выше, чем при твёрдом процессе; режим задаёт технология | От −5 до +5 °C |
| Плотность тока | Ниже, значение задаёт технология | Повышенная, значение задаёт технология |
| Толщина слоя | Тонкий защитный или декоративный слой; цифру согласуют | Толстый рабочий слой; целевую цифру задают в чертеже |
| Микротвёрдость | Зависит от сплава и режима | Выше, чем у обычного слоя; зависит от сплава и режима |
| Уплотнение пор | Часто применяют ради коррозионной защиты | Может снизить твёрдость и стойкость к износу |
| Изменение размера | Меньше из-за тонкого слоя | Требует расчёта припуска и допуска |
| Типичное применение | Защита от атмосферы, внешний вид, окрашивание | Пары трения, направляющие, гильзы, детали под абразивом |
Слов «твёрдое анодирование» для подрядчика недостаточно. В чертеже нужна целевая толщина в микрометрах.
Микротвёрдость проверяют по согласованному методу. ISO 4516 описывает измерение микротвёрдости покрытий методами Виккерса и Кнупа. Перед заказом лаборатория должна подтвердить применяемую редакцию и схему измерения.
Когда твёрдое анодирование нужно, а когда лишнее
Твёрдый слой оправдан, если оксидная поверхность должна сопротивляться трению, абразивному или эрозионному износу. Его применяют на направляющих, гильзах, деталях пневматических и гидравлических цилиндров, а также на корпусах, через которые проходит загрязнённая среда.
Проверьте деталь по пяти вопросам:
- Есть ли скольжение, трение или контакт с абразивом?
- Нужна ли электрическая изоляция оксидным слоем?
- Учтён ли прирост размера на посадочных поверхностях?
- Подходит ли марка сплава для требуемой толщины?
- Нет ли ударной или циклической нагрузки, опасной для хрупкого слоя?
Если изоляция влияет на безопасность изделия, задайте её как проверяемое требование: результат зависит от толщины, пористости и уплотнения.
Для декоративной детали, защиты от атмосферы или окрашивания твёрдый слой часто избыточен. Он также усложняет обработку тонких стенок и острых кромок.
Мнение. Если поверхность не трётся и не работает под абразивом, выбирайте обычное анодирование: твёрдый слой добавит требования к размерам без практической пользы.
Толщина слоя и рост размеров: как заложить в чертёж
Оксидный слой частично растёт наружу, а частично формируется в глубине алюминия. Доля наружного роста зависит от сплава, режима и толщины, поэтому коэффициент для расчёта даёт технолог подрядчика.
Как считать припуск
Расчёт выполняют в четыре шага:
- Задайте целевую толщину оксидного слоя.
- Запросите у технолога долю наружного роста для вашего сплава и режима.
- Умножьте толщину на эту долю и получите прирост на сторону.
- Скорректируйте размер детали до покрытия: у вала прирост диаметра равен удвоенному приросту на сторону, у отверстия диаметр уменьшается на ту же величину.
Этот расчёт нужен для валов, отверстий, направляющих и других посадочных поверхностей. В чертеже следует явно написать, к какому состоянию относится размер: до покрытия или после него.
Пример: посадочный вал
Если вал изготовить сразу по верхней границе окончательного допуска, после анодирования диаметр вырастет, и посадка может стать слишком тугой. Отверстие, наоборот, сузится.
Технолог может заложить припуск до покрытия, закрыть посадочную зону маской или дошлифовать оксидный слой. Выбор зависит от допуска, шероховатости и доступности поверхности для контроля.
Производственный размер подтверждают по конкретному сплаву и режиму анодирования, а не по общему правилу.
Какой сплав подходит: медь, литьё и ограничения
Марка алюминиевого сплава влияет на толщину, твёрдость, цвет и равномерность оксидного слоя. Запись «алюминий» в заявке не даёт технологу достаточно данных. Нужны марка материала и способ получения заготовки.
Медь в сплаве ограничивает твёрдое анодирование: при высоком содержании растёт риск неоднородности слоя и прижогов. Для медьсодержащих марок режим согласуют до запуска партии.
Для разных серий сплавов нельзя переносить параметры покрытия с одной марки на другую. Даже при одинаковой толщине сплав меняет микротвёрдость и внешний вид поверхности.
Литьё под давлением добавляет пористость и кремний, поэтому достижимая толщина слоя на таких заготовках ниже, чем на прокате. Если чертёж требует толстый слой на литой детали, это сначала проверяют на образце или технологической пробе.
Толщину и твёрдость слоя определяет сочетание сплава и режима. Высокое содержание меди и литьё под давлением сужают доступный диапазон.
Твёрдость, уплотнение и коррозия: что даёт слой и что у него отнимает
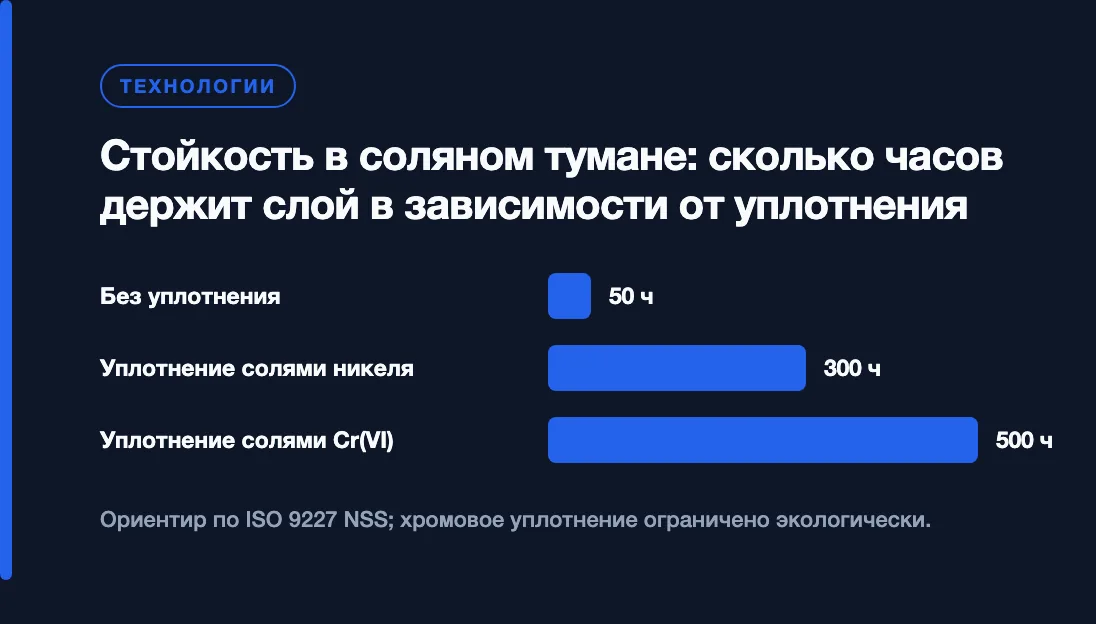
Твёрдый оксид сохраняет пористую структуру. Уплотнение закрывает поры и повышает коррозионную стойкость, но может снизить твёрдость и износостойкость. Поэтому операция, полезная для наружного корпуса, способна ухудшить рабочую поверхность пары трения.
Окрашивание тоже связано с порами. Чёрный цвет не следует добавлять к техническому заданию только ради внешнего вида, если основная задача покрытия — сопротивление износу.
Для поверхности на износ выбирают вариант без уплотнения или с минимальной обработкой пор. Если детали одновременно нужны износостойкость и защита от коррозии, технолог подбирает компромисс и закрепляет его в карте процесса. Коррозионную стойкость проверяют заранее оговорённым испытанием, например в соляном тумане, с критерием приёмки в заказе.
Шероховатость и кромки: что портит твёрдый слой
Твёрдое анодирование не исправляет дефекты механической обработки. После формирования оксида шероховатость обычно ухудшается, причём результат зависит от сплава. Если параметр Ra критичен для скольжения или уплотнения, исходную поверхность обрабатывают с запасом либо предусматривают доводку слоя.
На острой кромке покрытие растёт неравномерно и получает повышенное напряжение. Конструктору следует задать радиус до анодирования. Минимальный радиус для вашей толщины слоя подтверждает технолог.
Толстый твёрдый слой также требует осторожности при ударных и усталостных нагрузках. Жёсткий оксид опирается на более мягкий алюминий, поэтому слабая подложка ограничивает пользу покрытия.
Перед анодированием завершают обработку резанием, удаляют загрязнения и защищают зоны без покрытия. Для сложных корпусов может потребоваться пятиосевая обработка сложных поверхностей.
Шероховатость, радиусы и зоны маскирования лучше решить до покрытия: анодирование закрепит исходную геометрию и добавит собственный прирост.
Что указать в чертеже и заявке
Подрядчику нужны параметры, по которым можно выбрать режим, рассчитать подвеску и проверить готовую деталь. Формулировка «сделать твёрдое анодирование» оставляет открытыми толщину, размеры и способ контроля.
Укажите в документации:
- Обозначение покрытия и толщину. Целевой слой в микрометрах; запись обозначения сверяют с нормативом подрядчика.
- Марку сплава. Без неё нельзя оценить достижимую твёрдость, цвет и риск прижогов.
- Способ получения заготовки. Прокат, поковка и литьё под давлением дают разную основу для оксида.
- Контролируемые размеры. Отметьте, относятся ли допуски к детали до покрытия или после него.
- Зоны без покрытия и места подвески. Маскирование защищает резьбы, посадки и электрические контакты.
- Уплотнение и цвет. Добавляйте эти операции только при функциональной необходимости.
- Метод контроля. Задайте измерение толщины и согласуйте Виккерс либо Кнуп для микротвёрдости.
Чертёж должен связывать покрытие с конкретными поверхностями. Для посадок полезно дать размер до обработки и требуемый размер готовой детали.
Контроль и стоимость: из чего складывается цена
Толщину слоя проверяют вихретоковым прибором или на металлографическом шлифе. Микротвёрдость измеряют на подготовленном сечении. Для специальных требований подрядчик может провести испытание на абразивный износ или соляной туман. Метод, число точек и критерий приёмки фиксируют до запуска партии.
На стоимость влияют площадь и габарит детали, требуемая толщина, число точек подвески, маскирование и размер партии. Сложная геометрия увеличивает подготовку и риск неоднородного слоя. Литая пористая заготовка, острые кромки и сплав с высоким содержанием меди повышают риск брака.
Готового тарифа по одной массе детали недостаточно. На странице цен на металлообработку можно увидеть общий подход к расчёту, но стоимость покрытия подрядчик определит после проверки чертежа и материала.
Частые ошибки заказчика и итог
Чаще всего заказчик не указывает толщину, марку сплава или состояние контролируемого размера. После покрытия вал выходит из допуска, резьба становится тугой, а цвет отличается от ожидаемого. Ещё одна ошибка — сильное уплотнение поверхности, которую заказывали ради износостойкости.
Твёрдое анодирование выбирают для трения, абразива и толстого рабочего оксида. Для защиты и внешнего вида обычно достаточно обычного сернокислого анодирования. Если рассматриваете другие покрытия, сначала разберите, чем анодирование отличается от оцинковки.
Выбор определяют износ, размеры и сплав. Требование «сделать покрытие получше» не заменяет толщину, допуск и метод контроля.
Чтобы проверить технологичность детали и получить расчёт вместе с остальными операциями, пришлите чертёж на расчёт.
Частые вопросы
Чем твёрдое анодирование отличается от обычного?
Твёрдое анодирование проводят в холодном сернокислом электролите при повышенной плотности тока. Оно формирует толстый плотный слой для работы на износ. Обычный процесс идёт при более высокой температуре и подходит для тонкого защитного или декоративного покрытия.
Что указать в чертеже для твёрдого анодирования?
Укажите тип покрытия, целевую толщину слоя, марку сплава, способ получения заготовки, контролируемые размеры и метод проверки твёрдости. Отметьте, к какому состоянию относятся допуски: до покрытия или после него. Написание обозначения согласуйте с подрядчиком.
Меняет ли анодирование размеры детали?
Да. Часть оксидного слоя растёт наружу, поэтому вал становится толще, а отверстие уже. Величина прироста зависит от сплава, режима и толщины слоя. Посадочные размеры рассчитывают до передачи детали в покрытие вместе с технологом.
Источники
- Hard Anodizing — Process Sheet — A3TS
- ISO 4516 — Vickers and Knoop microhardness tests — International Organization for Standardization