Диаметр сверла под метрическую резьбу с крупным шагом примерно равен номинальному диаметру минус шаг: под М8 берут 6,8 мм, под М10 — 8,5 мм. Для мелкого шага правило то же, но шаг другой: под М10×1 нужно 9 мм. Ниже — таблица, поправки на материал и то, что цех проверяет до сверления.
Почему диаметр отверстия под резьбу нельзя брать «на глаз»
Деталь почти готова, но метчик останавливается на середине отверстия. Оператор увеличивает усилие, инструмент ломается, а его обломок остаётся в металле. Причина часто возникает раньше: сверло оставило слишком мало места для формирования впадин резьбы.
В малом отверстии метчик снимает больше металла. Растут крутящий момент и нагрев, стружка плотнее заполняет канавки. Кромки начинают рвать профиль. Извлечение сломанного инструмента может повредить уже обработанную деталь — это одна из дорогих причин брака.
Избыточный диаметр уменьшает высоту профиля. Болт входит свободно, но витки воспринимают нагрузку меньшей площадью. Такой дефект нельзя исправить более аккуратным проходом метчика: металла для полного профиля уже нет.
Диаметр отверстия выбирают по номиналу и шагу резьбы. Ошибка в десятые доли миллиметра меняет нагрузку на метчик и полноту профиля.
Мнение. Если деталь дорогая или отверстие малое, проверяйте фактический диаметр до нарезания: ранняя остановка дешевле извлечения обломка.
Формула «диаметр минус шаг» и откуда она берётся
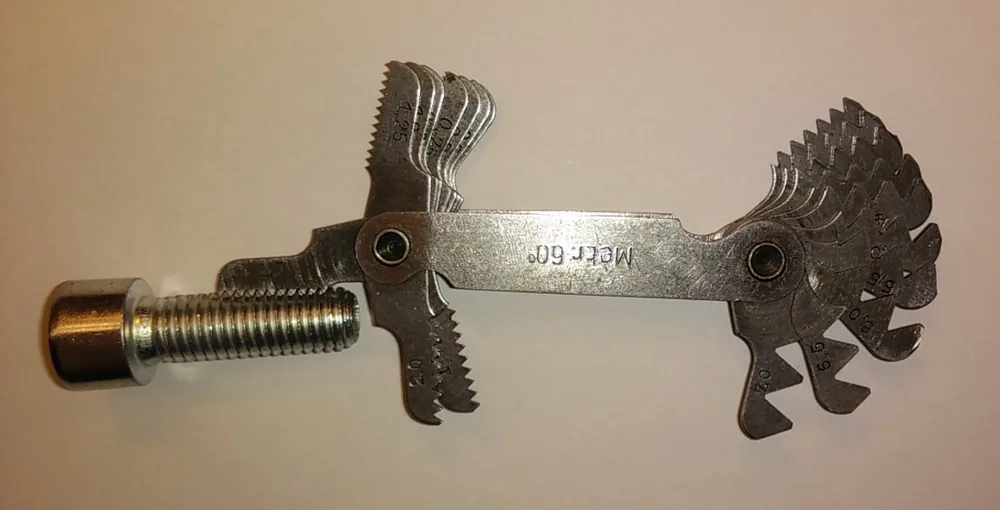
Шаблон для определения шага метрической резьбы и болт M10. Фото: File:Gewindeschablone.jpg : Jahobr derivative work: Regi51 · CC0 1.0
В обозначении M10×1,5 число 10 задаёт номинальный диаметр d, а 1,5 — шаг P. Для предварительного выбора сверла используют формулу:
Диаметр сверла ≈ d − P.
Для M10×1,5 расчёт даёт 10 − 1,5 = 8,5 мм. Шаг определяет диаметр сверла: при том же номинале M10×1 потребуется отверстие около 9 мм.
Внутренний диаметр базового профиля D1 считают точнее: D1 = d − 1,0825 × P. Для M10×1,5 получается около 8,38 мм. Сверло берут немного больше D1, чтобы метчик не формировал предельную высоту профиля и не получал лишнюю нагрузку.
Формула d − P даёт рабочий ориентир, но не заменяет таблицу. Например, расчёт для M8×1,25 даёт 6,75 мм, а в наборе свёрл обычно выбирают 6,8 мм. Технолог также учитывает поле допуска, материал и фактическое разбивание отверстия.
Факт. Sandvik Coromant приводит для режущего метчика M10×1,5 расчёт
10 − 1,5 = 8,5 мм.
Табличные размеры и предельные отклонения для крупного и мелкого шага задаёт ГОСТ 19257-73. Базовые диаметры профиля метрической резьбы описывает ISO 724.
Таблица сверл под метрическую резьбу с крупным шагом М3–М30
Таблица подходит для резьбы с обычным крупным шагом и режущего метчика. Столбец D1 показывает теоретический внутренний диаметр базового профиля. Практическое сверло выбирают по столбцу рядом: его размер учитывает технологический запас и доступный стандартный ряд инструмента.
| Резьба | Шаг P, мм | Сверло, мм | Базовый D1, мм |
|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,46 |
| M4 | 0,7 | 3,3 | 3,24 |
| M5 | 0,8 | 4,2 | 4,13 |
| M6 | 1,0 | 5,0 | 4,92 |
| M8 | 1,25 | 6,8 | 6,65 |
| M10 | 1,5 | 8,5 | 8,38 |
| M12 | 1,75 | 10,2 | 10,11 |
| M14 | 2,0 | 12,0 | 11,84 |
| M16 | 2,0 | 14,0 | 13,84 |
| M18 | 2,5 | 15,5 | 15,29 |
| M20 | 2,5 | 17,5 | 17,29 |
| M22 | 2,5 | 19,5 | 19,29 |
| M24 | 3,0 | 21,0 | 20,75 |
| M27 | 3,0 | 24,0 | 23,75 |
| M30 | 3,5 | 26,5 | 26,21 |
Значения сверла относятся к стандартному крупному шагу. При другом шаге используют отдельную строку таблицы мелких шагов. Перед серийной обработкой цех проверяет отверстие после сверления: биение патрона, износ режущих кромок и увод инструмента меняют фактический размер.
Мелкий шаг: чем отличается сверло под М10×1 от М10×1,5
Набор сверл в мастерской применяется для подготовки отверстий перед резьбонарезанием. Фото: George Chernilevsky · Public domain
Одинаковый номинальный диаметр не означает одинаковое отверстие. Для M10×1,5 используют сверло 8,5 мм, для M10×1 — 9 мм. У мелкого шага впадина расположена ближе к наружному диаметру, поэтому метчику нужно снимать меньше металла.
| Резьба | Шаг, мм | Сверло, мм |
|---|---|---|
| M8×1 | 1,0 | 7,0 |
| M10×1 | 1,0 | 9,0 |
| M10×1,25 | 1,25 | 8,8 |
| M12×1,25 | 1,25 | 10,8 |
| M12×1,5 | 1,5 | 10,5 |
| M16×1,5 | 1,5 | 14,5 |
| M20×1,5 | 1,5 | 18,5 |
| M20×2 | 2,0 | 18,0 |
Запись M10 без шага обычно указывает на крупный шаг. Производство всё равно сверяет назначение соединения и связанные размеры: исправление чертежа до запуска безопаснее догадки у станка.
Обозначение нужно читать целиком — вместе с шагом, полем допуска и глубиной. Подробный разбор есть в материале о том, как читать обозначение резьбы на чертеже.
Поправки на материал: сталь, нержавейка, алюминий, закалённые сплавы
Диаметр из таблицы служит отправной точкой для режущего метчика. Материал влияет на нагрузку, стружкообразование и допустимый процент зацепления профиля. Чем меньше отверстие, тем выше профиль и усилие резания. Sandvik Coromant показывает этот принцип на примере расчёта: высота профиля там составляет 68%, а при другом диаметре отверстия процент будет другим.
| Материал | Инструмент для отверстия | Решение по профилю | Что проверить |
|---|---|---|---|
| Конструкционная сталь | HSS или HSS-E | Табличное значение | Биение и смазку |
| Нержавеющая сталь | Кобальтовое HSS-E | По каталогу метчика | Наклёп и отвод стружки |
| Алюминиевый сплав | Сверло для цветных металлов | Не ослаблять без расчёта | Налипание и СОЖ |
| Закалённая сталь, титан | Твёрдосплавное | По карте процесса | Жёсткость и способ нарезания |
Нержавеющая сталь и вязкие сплавы
Нержавеющая сталь налипает на кромку и упрочняется при трении. Сверло должно резать, а метчик — получать смазку и регулярно освобождать канавки. Допустимое увеличение отверстия определяют по каталогу производителя метчика.
Алюминий и цветные сплавы
Алюминий легко образует длинную липкую стружку. Слабое зацепление повышает риск срыва витков, поэтому произвольно увеличивать сверло нельзя. Геометрию инструмента и СОЖ подбирают под конкретный сплав.
Закалённые стали и титан
В твёрдых и плохо проводящих тепло материалах быстро растёт нагрузка на режущую кромку. При дорогой детали или сложной резьбе технолог сравнивает метчик с резьбофрезой и проверяет жёсткость установки.
Глубина глухого отверстия: длина резьбы плюс запас под метчик
Для глухого отверстия глубина сверления всегда больше требуемой длины полного профиля. Дополнительное место занимает заборная часть метчика, а перед дном нужен объём для стружки. Конкретный запас зависит от геометрии выбранного инструмента.
Расчёт ведут так:
глубина цилиндрической части = рабочая резьба + заборная часть метчика + место для стружки.
К полученному размеру добавляют высоту конического следа от вершины сверла, если на чертеже указана общая глубина сверления. Для сквозного отверстия такого ограничения нет, но выход сверла и метчика должен быть свободен.
Условный пример: во фланце нужна полная резьба M8 глубиной 12 мм. У выбранного метчика заборная часть занимает 4 мм, а технолог заложил 2 мм под стружку. Цилиндрическую часть отверстия сверлят минимум на 18 мм; след от вершины сверла считают отдельно. Эти 6 мм нельзя переносить в другой маршрут без проверки конкретного метчика.
В глухом отверстии сверлят глубже, чем нужна полная резьба: заборная часть метчика и стружка не должны упираться в дно.
Сверление впритык заканчивается остановкой инструмента, смятием последних витков или поломкой метчика. На чертеже поэтому разделяют глубину резьбы и глубину подготовительного отверстия.
Резание, накатывание или резьбофрезерование: как способ меняет диаметр отверстия
Способ получения резьбы выбирают до назначения сверла. Режущий метчик снимает стружку, метчик-раскатник перемещает металл пластической деформацией, а резьбофреза формирует профиль круговой интерполяцией на станке с ЧПУ.
| Способ | Подготовка отверстия | Где применяют | Ограничение |
|---|---|---|---|
| Режущий метчик | По таблице для резания | Большинство сталей и сплавов | Стружка и риск поломки |
| Метчик-раскатник | Больше, чем под режущий метчик; размер берут из каталога инструмента | Пластичные металлы, серии | Размер зависит от конструкции раскатника |
| Резьбофрезерование | По внутреннему диаметру и карте обработки | Крупные, сложные и дорогие резьбы | Нужны ЧПУ и место для фрезы |
Для раскатника не используйте таблицу режущих метчиков: материал и конструкция инструмента влияют на подъём металла, поэтому производство берёт диаметр отверстия из каталога конкретного раскатника.
Резьбофрезерование снижает риск оставить сломанный метчик в детали и позволяет корректировать размер траекторией. Возможность операции проверяют вместе с другими фрезерными работами по металлу.
Что написано на чертеже и чем проверяют готовую резьбу
Обозначение M10×1,5-6H сообщает производству номинал, шаг и поле допуска внутренней резьбы. Отдельно чертёж задаёт глубину, тип отверстия и фаску. Прописная буква относится к внутренней резьбе; числовое значение описывает степень допуска.
Чтобы цех не останавливал подготовку заказа, укажите:
- Тип и номинал резьбы — например, M10.
- Шаг — 1,5 мм или другое требуемое значение.
- Поле допуска внутренней резьбы — например, 6H.
- Глубину полного профиля и глубину сверления.
- Глухое или сквозное исполнение.
- Фаску на входе и покрытие после обработки.
Фаска помогает метчику войти соосно и убирает острый край. Если после нарезания наносят покрытие, его толщину учитывают при назначении допуска и контрольного процесса.
Готовую метрическую резьбу проверяет калибр-пробка ПР/НЕ. Проходная сторона ПР должна пройти контролируемую длину. Непроходная сторона НЕ не должна пройти резьбу по условиям применяемого стандарта и методики контроля. Калибр оценивает результат в комплексе, поэтому свободное вворачивание случайного болта его не заменяет.
Пять ошибок, которые ломают резьбу ещё до метчика
Большинство проблем можно обнаружить перед нарезанием: достаточно сверить шаг, измерить отверстие и проверить инструмент. Особое внимание нужно малым диаметрам и глухим отверстиям, где запас по стружке ограничен.
- Шаг перепутан. Сверло выбрано для крупного шага, хотя чертёж требует мелкий.
- Сверло изношено или бьёт. Фактическое отверстие выходит за назначенный размер.
- Фаски нет. Метчик входит с перекосом и повреждает первые витки.
- Смазка и отвод стружки не предусмотрены. Стружка клинит режущие кромки.
- Глубина взята без запаса. Заборная часть метчика упирается в дно.
Резьбу часто портит подготовленное отверстие: неверный диаметр, перекос или недостаточная глубина заранее задают будущий дефект.
Для единичного простого отверстия достаточно таблицы, исправного инструмента и контроля. Если резьб много, материал сложный или потеря детали стоит дорого, пришлите чертёж — расчёт получите за 3 рабочих дня. Технолог проверит шаг, допуск, глубину и способ получения резьбы до запуска.
Частые вопросы
Какое отверстие нужно под резьбу?
Диаметр сверла для метрической резьбы с крупным шагом примерно равен номинальному диаметру минус шаг: под M8 берут 6,8 мм, под M10 — 8,5 мм. Для мелкого шага значение выбирают по соответствующей строке таблицы.
Каким сверлом сверлить под резьбу в нержавеющей стали?
Обычно берут кобальтовое сверло HSS-E с острой режущей кромкой. Обороты, подачу, СОЖ и допустимый процент профиля подбирают по марке материала и каталогу метчика, чтобы не вызвать наклёп.
Что будет, если отверстие под резьбу слишком маленькое?
Метчик получит повышенную нагрузку, начнёт нагреваться и может сломаться в детали. Стружка плотнее заполнит канавки, а кромки оставят рваный профиль.
Чем проверяют готовую внутреннюю резьбу?
Для приёмки применяют калибр-пробку ПР/НЕ. Проходная сторона контролирует свинчиваемость по всей требуемой длине, непроходная выявляет чрезмерно свободную резьбу.
Источники
- ГОСТ 19257-73 «Отверстия под нарезание метрической резьбы. Диаметры» — Госстандарт СССР
- ISO 724:2023 — ISO general purpose metric screw threads — Basic dimensions — International Organization for Standardization
- Threading Formulas and Definitions — Sandvik Coromant