Сквозное отверстие дешевле и проще контролировать, глухое нужно там, где насквозь нельзя. Но резьба в глухом отверстии всегда короче самого отверстия: глубину съедают конус от сверла, заборная часть метчика и зазор на дне. Заложите этот запас в чертёж, и крепёж сядет до упора.
Глухое и сквозное отверстие: в чём разница для заказчика
«А нельзя сделать насквозь?» — первый вопрос технолога, когда он видит глухое отверстие без конструктивной причины. Сквозное отверстие выходит на две стороны детали. Глухое заканчивается дном внутри материала, поэтому требует контроля глубины, очистки и безопасного места для выхода инструмента.
| Критерий | Сквозное отверстие | Глухое отверстие |
|---|---|---|
| Стоимость обработки | Обычно ниже | Выше из-за дополнительных проходов и очистки |
| Отвод стружки и СОЖ | Выходят через вторую сторону | Скапливаются на дне |
| Контроль | Диаметр доступен с двух сторон | Нужно отдельно проверять диаметр и глубину |
| Риск брака | Ниже | Выше риск заклинивания и поломки инструмента |
Глухое исполнение нужно в герметичном корпусе, креплении без выхода на лицевую поверхность или детали с закрытой полостью. Ступенчатое, коническое и резьбовое отверстия тоже могут быть сквозными либо глухими: форма сама по себе не определяет наличие дна.
Мнение. Если выход сверла не нарушает герметичность, внешний вид и прочность детали, выбирайте сквозное отверстие: его проще изготовить, очистить и проверить.
Как записать отверстие на чертеже, чтобы цех понял без звонка?
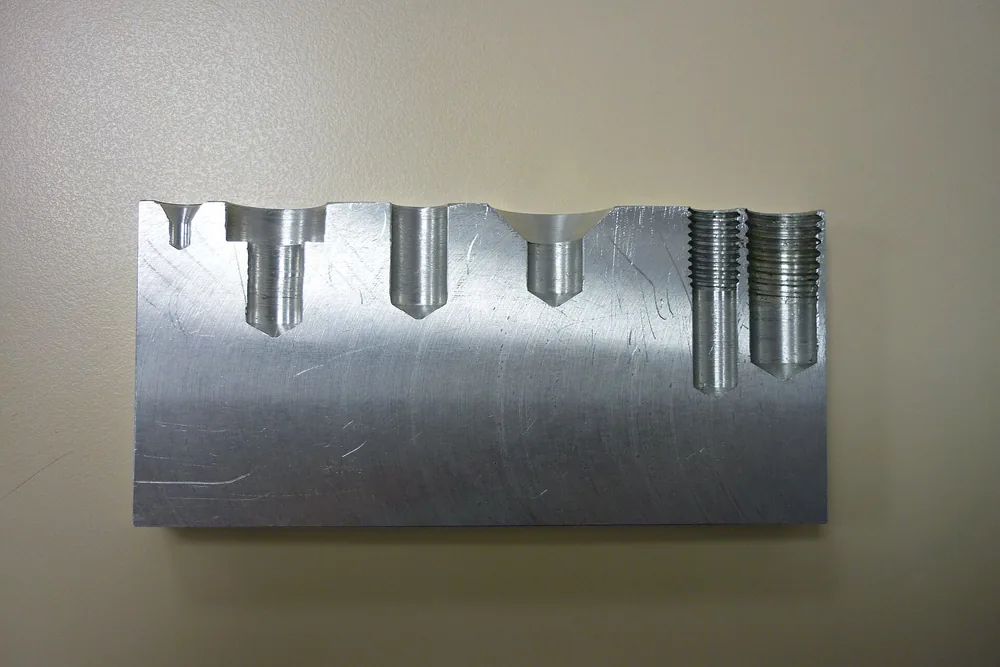
Образцы слепых отверстий разных типов, обработанные в алюминиевом блоке. Фото: Cdang · Public domain
Чертёж должен раздельно отвечать на три вопроса: какой нужен диаметр, где находится дно и сколько полной резьбы требуется сборке. Для сквозного отверстия указывают диаметр и признак сквозного исполнения. Для глухого добавляют глубину цилиндрической части. У резьбового отверстия отдельно задают длину полного профиля резьбы.
Типовая ошибка — указать только резьбу, например M8 на глубину 12 мм. Цеху остаётся самостоятельно выбирать глубину сверления, форму дна и запас под метчик. Решение может не совпасть с замыслом конструктора.
Запись размеров и изображение резьбы на чертеже оформляют по правилам ЕСКД. Полезно также проверить, как оформить чертёж детали по ЕСКД, и согласовать форматы чертежей и требования ГОСТ для цеха.
Знак глубины из иностранного чертежа нельзя механически переносить в российскую документацию. Перед выпуском КД сверяют обозначение с принятой системой стандартов.
Глубина сверления: куда уходит запас под резьбу?
Полная резьба заканчивается раньше дна. Глухое отверстие после сверления имеет конус на дне, а конус сокращает доступную длину резьбы. Метчик требует дополнительной глубины для заборной части, остановки инструмента и размещения стружки.
Что съедает глубину
Конус от сверла занимает нижнюю часть отверстия. Над ним оставляют зазор, чтобы метчик не ударился о дно. Ещё выше находится заборная часть: первые витки метчика формируют неполный профиль. В зависимости от типа инструмента она занимает от двух до четырёх шагов резьбы.
Если винт должен войти на 12 мм, записи «резьба 12 мм» недостаточно. Глубина сверления должна превышать требуемую длину свинчивания.
Полезная резьба заканчивается там, где метчик ещё формирует полный профиль и может остановиться без удара о дно.
Как посчитать глубину сверления
Используйте расчётную схему:
Глубина сверления = полная длина резьбы + заборная часть метчика + зазор на дне + высота конуса.
Пример оценки для M8: полная резьба — 12 мм, заборная часть — три шага, зазор — 1,5 мм, расчётная высота конуса — 2 мм. При шаге 1,25 мм получится 12 + 3,75 + 1,5 + 2 = 19,25 мм. Это оценка для обсуждения с технологом, а не готовый размер для выпуска чертежа.
Когда материала не хватает, меняют форму дна, тип метчика или способ получения резьбы.
Дно отверстия: конус от сверла или плоское
Процесс сверления монтажных отверстий в дюралюминиевой детали на сверлильном станке. Фото: Alfred T. Palmer, United States Office of War Information · Public domain
Стандартное спиральное сверло оставляет конус на дне глухого отверстия. Его высота зависит от диаметра и угла при вершине сверла. Поэтому размер до крайней точки конуса нельзя считать полезной цилиндрической глубиной или длиной полной резьбы.
Стандартное сверло оставляет на дне конус, и этот конус напрямую отнимает место у резьбы, упора или посадочной поверхности.
Дно приближают к плоскому концевой фрезой, плоскодонным сверлом, инструментом с изменённой заточкой или расточным резцом. Фрезерование даёт управляемую геометрию, но добавляет переход и время цикла. Специальное сверло работает быстрее, если станок и материал допускают его применение. Расточка помогает одновременно выдержать диаметр, соосность и форму дна.
Плоское дно нужно, когда в него упирается деталь, на дне работает уплотнение или запас по глубине исчерпан. Требование указывают на чертеже. Без такого указания технолог выберет обычное сверление и оставит конус.
Резьба в глухом отверстии: диаметр под резьбу и выбор метчика
Диаметр предварительного отверстия выбирают по размеру и шагу резьбы, полю допуска, материалу и способу формирования профиля. Слишком малый диаметр повышает момент и риск поломки метчика. Слишком большой уменьшает высоту профиля и несущую площадь витков.
Диаметр сверла под метрическую резьбу
Диаметры отверстий под метрическую резьбу берут из таблиц ГОСТ 19257-73: для крупного шага и для мелкого шага там отдельные таблицы с предельными отклонениями. Для раскатника нужна другая подготовка отверстия. Окончательный диаметр назначает технолог с учётом материала и требуемого поля допуска.
Какой метчик выбрать
| Инструмент | Заборная часть и стружка | Применение |
|---|---|---|
| Обычный метчик | Длиннее, требует запаса глубины | Когда до дна достаточно места |
| Донный метчик | Короткая, возвращает 2–3 шага резьбы | Глухие отверстия с дефицитом глубины |
| Метчик со спиральной канавкой | Выводит стружку назад | Глухие отверстия |
| Раскатник | Формирует профиль без стружки | Пластичные материалы после расчёта диаметра |
Донный метчик не исправит отсутствие зазора. Поломку вызывают удар о дно, забитая канавка и неверный диаметр предварительного отверстия.
Факт. ГОСТ 19257-73 задаёт размеры и предельные отклонения отверстий под метрическую резьбу отдельно для крупного и мелкого шага.
Резьбофреза и раскатник: когда глубины всё равно не хватает
Сначала выясняют причину требования к длине резьбы. Конструктору может быть нужен заданный момент затяжки, усилие вырыва или выполнение внутреннего стандарта сборки. После этого технолог сравнивает способы получения профиля и предлагает вариант с достаточной несущей способностью.
Резьбофреза начинает резание около дна и исключает потери на заборную часть метчика. Почти вся цилиндрическая глубина может работать под резьбу. Цена решения — дополнительное машинное время, более сложная программа и требования к станку.
Одинаковую несущую способность иногда получают при меньшей глубине, если технолог меняет способ формирования резьбы.
Раскатник вытесняет материал и не образует режущую стружку. Инструмент требует другого предварительного диаметра и создаёт повышенное усилие. Метод подходит только для достаточно пластичных материалов.
Если способ обработки можно выбирать, в заявке полезнее задать нагрузку, момент и доступную толщину детали. Жёсткое требование к длине резьбы без причины ограничивает технолога и может повысить цену.
Резец для глухих отверстий: когда расточка лучше сверла?
Расточной резец снимает материал внутренней кромкой и позволяет получить точный диаметр, соосную стенку и плоское дно в глухом отверстии. Сверло быстрее создаёт исходное отверстие, после чего расточная оправка доводит геометрию до размера.
Расточка оправдана в четырёх случаях:
- нужен точный диаметр с заданным допуском и контролируемой шероховатостью;
- ось отверстия должна совпасть с другой обработанной поверхностью;
- диаметр велик для выбранного сверла или требует коррекции;
- плоское дно работает как упор либо посадочная поверхность.
Вылет оправки ограничивает жёсткость. Допустимый вылет берут из каталога выбранной инструментальной системы. Чем больше вылет, тем выше риск вибраций, конусности и следов на стенке.
Минимальный диаметр тоже зависит от габаритов резца и канала для стружки. Для узкого глубокого отверстия технолог может выбрать развёртывание, специальное сверло или электроэрозионную обработку вместо расточки.
Стружка, СОЖ и типовые дефекты в глухом отверстии
Стружка и СОЖ скапливаются на дне глухого отверстия. Сквозное отверстие упрощает их отвод через вторую сторону. В закрытой полости пакет стружки мешает сверлу и метчику, уменьшает фактический зазор и искажает результат измерения глубины.
Запас на дне нужен инструменту и стружке: без свободного места метчик может упереться в спрессованный металл раньше расчётной точки.
Для глубокого сверления цех применяет цикл с периодическим выводом инструмента. Конкретный шаг врезания зависит от диаметра, материала, формы стружки и подачи СОЖ. При большом отношении глубины к диаметру помогает внутренний подвод жидкости через инструмент.
Типовые дефекты — увод оси, заклинивание сверла, царапины на стенке, неполный профиль резьбы и поломка метчика о дно. Конструктор снижает риск двумя решениями: оставляет технологический запас и не назначает лишнюю глубину. Остальное цех определяет после выбора станка, сверла, режима и способа удаления стружки.
Контроль глубины и чек-лист конструктора перед отправкой чертежа
Глубину цилиндрической части проверяют глубиномером или координатно-измерительной машиной. Диаметр контролируют гладкими калибрами-пробками ПР/НЕ, резьбу — резьбовыми калибрами. Перед измерением отверстие очищают: стружка на дне уменьшает показание и может создать ложный упор.
Проверьте чертёж по семи пунктам:
- диаметр и глубина отверстия заданы раздельно;
- длина полной резьбы указана отдельно от глубины сверления;
- учтены конус, заборная часть метчика и зазор на дне;
- форма дна задана только при конструктивной необходимости;
- сквозное исполнение выбрано там, где допустим выход инструмента;
- допуск глубины не жёстче требований сборки;
- остаточная толщина дна, стенки и расстояние до кромки проверены по материалу и нагрузке.
Универсального коэффициента для толщины дна и расстояния между отверстиями нет. Эти размеры оценивают в долях диаметра, затем проверяют по нагрузке, материалу, термообработке и соседним элементам. Специальные требования к допуску глубины записывают на чертеже явно.
Если чертёж готов, закажите изготовление деталей по чертежам или проверьте, как работать с подрядчиком по механообработке. Технолог укажет нужный запас, подходящий инструмент и спорные размеры до запуска партии.
Частые вопросы
Как глубоко можно сверлить отверстие?
Предел зависит от диаметра сверла, материала, станка и подачи СОЖ. Для глубоких отверстий цех сверлит с периодическим выводом инструмента или подаёт СОЖ через инструмент. Точную глубину согласуйте с технологом.
Чем метчик для глухих отверстий отличается от обычного?
У донного метчика короче заборная часть, поэтому полный профиль начинается ближе ко дну. Замена обычного метчика донным может вернуть 2–3 шага полезной резьбы. Зазор между инструментом и дном всё равно нужен.
Как указать глухое отверстие на чертеже?
Задайте диаметр и глубину цилиндрической части отверстия. Для резьбы отдельно укажите её обозначение и длину полного профиля. Если нужно плоское дно, напишите это в чертеже: иначе цех оставит конус от сверла.
Источники
- ГОСТ 19257-73. Отверстия под нарезание метрической резьбы. Диаметры — Государственный комитет стандартов
- Methods for Threading Blind Holes in Thin Materials — Modern Machine Shop