В брак деталь уводят пять ошибок: нет входного контроля заготовки, инструмент изношен, шероховатость не записана в чертеже, контроль стоит только на выходе, первую деталь не проверили. Чем позже ошибку нашли, тем дороже она обходится: в условном примере ниже разница составляет 400 ₽ против 5 000 ₽.
Что считается браком в металлообработке
Браком деталь признают, когда она не соответствует чертежу и договору и передавать её заказчику нельзя. Отклонение в пределах допуска браком не считается. Дефект, который чертёж или договор допускают, тоже не делает деталь браком. Решает документ, а не впечатление приёмщика.
На практике брак делят по двум признакам: можно ли его исправить и где его нашли.
- Исправимый. Деталь можно довести: дорезать размер, снять заусенцы, повторить чистовой проход.
- Неисправимый. Исправить нельзя: вал обточен меньше минимального размера, в металле трещина.
- Внутренний. Нашли на производстве до отгрузки.
- Внешний. Нашли у заказчика, после получения партии или при сборке.
Заказчику важнее не термин, а вопрос: кто, по какому документу и на каком этапе признаёт деталь негодной. Чем раньше это происходит, тем дешевле обходится ошибка.
Во сколько обходится брак: цена ошибки по стадиям
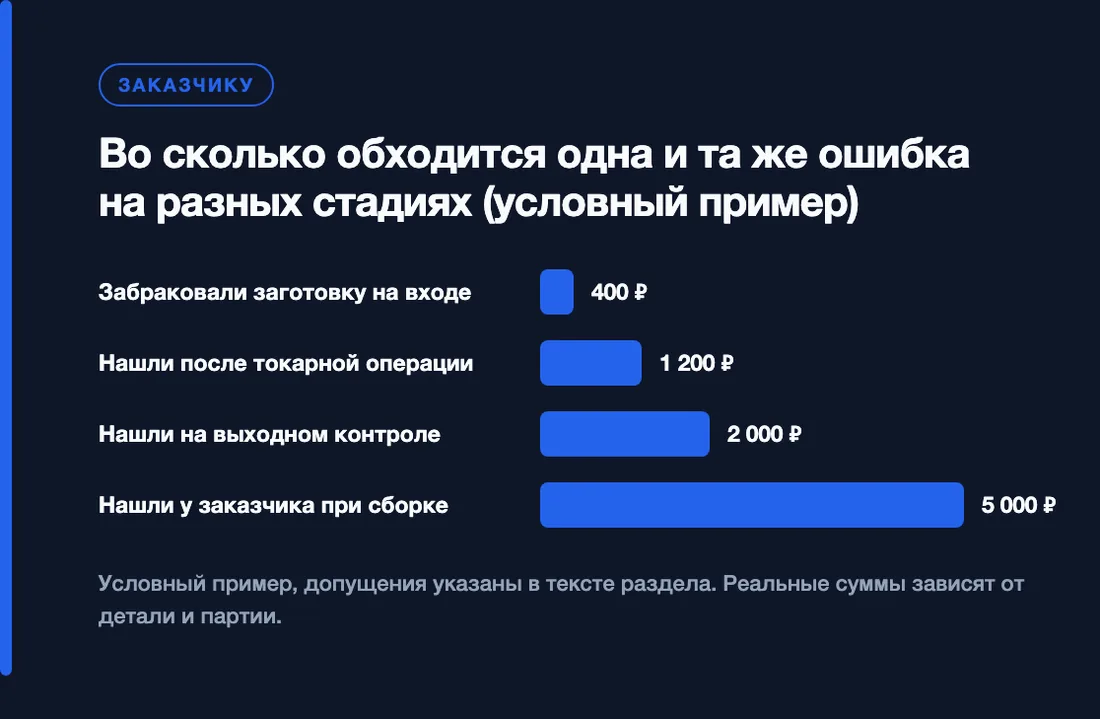
Одна и та же ошибка стоит тем больше, чем позже её нашли, потому что к цене заготовки добавляется каждая следующая операция. В условном примере брак на входе обходится в 400 ₽, а у заказчика — в 5 000 ₽. Это модель с названными допущениями, а не отраслевая статистика.
Допущения такие: заготовка стоит 400 ₽, токарная операция добавляет 800 ₽, остальные операции — ещё 800 ₽. У заказчика к стоимости детали прибавляются замена и простой сборки, общая оценка — 5 000 ₽.
| Стадия, на которой нашли ошибку | Сколько уже потеряно |
|---|---|
| Забраковали заготовку на входе | 400 ₽ |
| Нашли после токарной операции | 1 200 ₽ |
| Нашли на выходном контроле | 2 000 ₽ |
| Нашли у заказчика при сборке | 5 000 ₽ |
Реальные суммы зависят от детали и партии. В цену брака входят материал, машино-часы, переделка, срыв срока и простой у заказчика.
Факт. В условном примере ошибка, найденная у заказчика, обходится в 12,5 раза дороже, чем та же ошибка, найденная на входе: 5 000 ₽ против 400 ₽.
Ошибка 1. Экономия на входном контроле заготовки
Входной контроль — это проверка заготовки до первой операции: сертификат, марка, размеры, состояние поверхности. Без неё дефект проката находят посреди обработки, когда в деталь уже вложены часы станка. Экономия времени на приёмке заготовки оборачивается переделкой партии.
Типичная ситуация: сертификат лежит в папке, но с фактической маркой его не сверили. Режимы подобраны под одну сталь, а пришла другая. Она режется иначе, инструмент садится быстрее, цена обработки меняется. Подробнее об этом — в материале про марку металла и её влияние на обработку и цену.
Что проверить в заготовке до запуска:
- сертификат и марка: совпадают ли они с маркировкой на металле;
- размеры и припуск: хватит ли металла на все операции;
- состояние поверхности: нет ли плен, раковин, трещин;
- маркировка партии: не смешаны ли плавки.
Если материал даёт заказчик, о его непригодности исполнитель обязан предупредить по ст. 716 ГК РФ. Результат входной проверки фиксируют письменно: такая запись помогает разрешить спор о том, кто привёз негодный металл.
Ошибка 2. Работа изношенным инструментом
Изношенный инструмент не ломает деталь сразу. Он постепенно сдвигает размер и ухудшает шероховатость: первая деталь партии укладывается в допуск, сотая уже нет. Поэтому брак копится по всей партии, а не появляется одной штукой.
Износ инструмента не ломает деталь сразу, он незаметно сдвигает размер и шероховатость, поэтому брак копится по всей партии.
При точении износ обычно измеряют по задней поверхности пластины. Допустимое значение зависит от материала пластины, обрабатываемой стали и операции, его берут из каталога производителя инструмента.
Износ виден по самой детали: растёт шероховатость, появляются заусенцы, слышны вибрация и шум, растёт усилие резания, размер «уходит» к границе допуска.
Заменять инструмент «по ощущению» нельзя. Замену привязывают к стойкости и счётчику деталей, а размер замеряют у каждой N-й детали. Значение N задаёт технолог под конкретную операцию.
Ошибка 3. Чистота поверхности не указана в чертеже
Шероховатость записывают в чертеже параметром и числом: например, Ra 1,6 на посадочной поверхности. Запись «чисто» или «гладко» измерить нельзя. Заказчик и исполнитель читают её по-разному, и спор возникает на приёмке.
Ra — среднее отклонение профиля от средней линии. Rz — высота неровностей, разброс между выступами и впадинами. Чертёж должен указывать шероховатость на тех поверхностях, где она влияет на работу узла, и задавать допуск на размер.
Результат определяют режимы резания. При точении главное — подача и радиус при вершине резца. По справочной теоретической оценке Rz ≈ s²/(8r), где s — подача, r — радиус: уменьшите подачу вдвое, и расчётная Rz упадёт вчетверо. На практике добавляются износ инструмента и жёсткость системы.
Измеряют шероховатость профилометром или сравнением с образцами. Если требования нет, возможны два исхода: переплата за лишний чистовой проход или спор при приёмке. Как записать требование без удорожания, разбирает статья про допуски и шероховатость без лишнего удорожания.
Ошибка 4. Контроль только на выходе
Контроль качества ставят в три точки: на входе, между операциями и на выходе. Одного выходного мало: к нему вся партия уже обработана, и брак находят сразу по всем деталям. Контроль выявляет брак, но цену ошибки определяет то, насколько рано он это делает.
- Входной контроль заготовки: сертификат, марка, размеры.
- Межоперационный замер критичных размеров: после операций, на которых размер уже не исправить.
- Выходной контроль партии: замер по плану контроля перед отгрузкой.
Для замеров используют калибры, штангенциркуль, координатно-измерительную машину (КИМ) и профилометр. Спросите у подрядчика, когда поверяли измерительный инструмент, которым будут проверять вашу деталь. Для серийных деталей добавляют статистику Cp и Cpk, для малых партий она обычно избыточна.
Мнение. Если в партии больше нескольких десятков деталей, требуйте межоперационный замер критичных размеров: выходной контроль без него найдёт брак по всей партии сразу.
Ошибка 5. Запуск партии без проверки первой детали
Проверка первой детали — полный замер первой изготовленной детали по чертежу до запуска партии. Она входит в контроль качества и ловит ошибку настройки, пока та стоит одной детали, а не всей партии. В англоязычной практике это first article inspection.
Первая деталь показывает три типичные ошибки: неверную привязку нуля, ошибку коррекции инструмента и ошибку в программе. Такая ошибка тиражируется: станок с одной и той же неверной настройкой выдаёт весь тираж с одним и тем же размером вне допуска.
Вернёмся к числам из раздела про цену. Первая деталь после всех операций стоит 2 000 ₽. Возьмём допущение: партия — 50 деталей. Ошибка, найденная на первой детали, стоит 2 000 ₽. Найденная на выходе, когда брак уже во всей партии, она стоит 100 000 ₽.
Заказчику достаточно попросить протокол замеров первой детали или согласовать её до запуска партии.
Ошибка настройки, найденная на первой детали, стоит одной детали, а найденная на выходе — всей партии.
Кто платит за брак: исполнитель или заказчик
За брак, как правило, платит тот, чья ошибка к нему привела. Но подрядчик обязан предупредить заказчика о непригодном материале или ошибочных указаниях до начала работы, иначе часть ответственности ложится на него. Точные условия задаёт договор.
Три типичные ситуации:
- Ошибка исполнителя (техпроцесс, износ инструмента). Переделка или замена за его счёт, как правило.
- Ошибка в чертеже заказчика. Если подрядчик её заметил и не предупредил заказчика, он нарушает ст. 716 ГК РФ. Ответственность за ненадлежащее качество работы описана в ст. 723.
- Материал заказчика. Исполнитель проверяет его и предупреждает о непригодности (ст. 716).
Брак фиксирует акт о браке, а претензию заказчик оформляет рекламацией. В них указывают партию, описание дефекта, результаты замеров и фото. Сроки подачи — только по договору.
За брак платит тот, чья ошибка привела к нему, но подрядчик обязан предупредить о проблеме в чертеже или материале до начала работы.
Что запросить у подрядчика до запуска заказа
Перед запуском заказа задайте подрядчику пять вопросов. Ответы показывают, есть ли на производстве контроль, а не только станки. Формулировки можно скопировать в письмо.
- Как вы проверяете материал на входе? Пусть назовут, что сверяют: сертификат, марку, размеры.
- Какой у вас план контроля: что измеряете, чем и как часто?
- По каким критериям меняете инструмент: по стойкости, счётчику деталей или замеру?
- Дадите ли протокол первой детали до запуска партии?
- Что в договоре записано про брак: кто платит за переделку, в какой срок принимаете рекламацию?
Ответ на последний вопрос лучше видеть в коммерческом предложении. Что там зафиксировать, описано в материале про что зафиксировать в коммерческом предложении.
Пять ошибок в одной таблице
Пять ошибок закрываются двумя способами: условиями заказа и дисциплиной на производстве. Сводка ниже помогает решить, с чего начать.
| Ошибка | Причина | Чем грозит | Как предотвратить |
|---|---|---|---|
| Нет входного контроля | Сертификат не сверили с маркой | Дефект проката всплывает посреди обработки | Проверка заготовки до запуска |
| Изношенный инструмент | Замена «по ощущению» | Размер и Ra уходят по всей партии | Регламент замены, замер каждой N-й детали |
| Шероховатость не в чертеже | Записано «чисто» без параметра | Переплата или спор при приёмке | Ra или Rz с числом на нужных поверхностях |
| Контроль только на выходе | Нет замеров между операциями | Брак находят по всей партии сразу | Три точки контроля |
| Первая деталь не проверена | Партия запущена сразу | Одна ошибка настройки во всех деталях | Протокол замеров первой детали |
Условиями заказа закрываются ошибки 3 и 5: запись в чертеже и протокол первой детали. Входной контроль и износ инструмента держатся на дисциплине цеха, её проверяют вопросами из списка выше.
Если чертёж готов, пришлите его на расчёт: мы уточним допуски и шероховатость до запуска и посчитаем токарные работы по вашему чертежу.
Частые вопросы
Можно ли исправить трещину после гибки?
Как правило, нет: трещину по линии сгиба обычно считают неисправимым браком, деталь переделывают. Допустимость ремонта определяют чертёж и договор.
Какой грат допустим, а какой считается браком?
Допустимый размер грата задаёт чертёж или договор. Универсального числа нет, оно зависит от детали.
Почему при гибке возникает пружинение?
После снятия нагрузки металл частично возвращается к прежней форме, поэтому угол получается больше заданного. Пружинение компенсируют перегибом; его величина зависит от марки и толщины.
Источники
- Гражданский кодекс РФ, часть вторая (ст. 716, 723) — КонсультантПлюс
- Росстандарт — Федеральное агентство по техническому регулированию и метрологии