Метод обработки листа выбирает не станок, а тираж и чертёж: сотня деталей со сложным контуром решается лазером и гибкой, а десять тысяч простых — штампом. Ошибка стоит переплаты за оснастку или цены за деталь, которая не отбивается на партии. Разбираем, где проходит граница и как её посчитать для своего заказа.
От чего реально зависит выбор метода
Метод обработки листового металла решают два параметра: тираж партии и сложность чертежа детали. Не оборудование, которое стоит у подрядчика, и не привычка технолога — именно эти два числа определяют, что выйдет дешевле: лазерная резка с гибкой или штамповка.
Цена за деталь и стоимость оснастки тянут решение в разные стороны. Штамп стоит дорого и делает каждую следующую деталь почти бесплатной. Лазер и гибочный пресс не требуют вложений в оснастку, но цена за единицу почти одинакова что на первой, что на тысячной детали. На маленькой партии выигрывает связка без оснастки, на большой — штамп: тираж окупает вложение в оснастку.
Частая ошибка — выбирать метод по тому, что умеет конкретный подрядчик, а не расчётом. Цех с одним лазером и прессом предложит их для любого тиража, даже там, где штамп давно окупился бы. Дальше разбираем каждый метод, считаем порог тиража и даём чек-лист для чертежа.
Факт. Допуски размеров и предельные отклонения металлических деталей в России устанавливает государственный реестр стандартов, который ведёт Росстандарт — федеральный орган по техническому регулированию.
Мнение. Если чертёж не указывает нужный допуск явно, просите технолога сослаться на конкретный ГОСТ, а не «примерно как обычно» — на партии до сотни деталей цена ошибки в допуске выше цены согласования.
Гибка на прессе: что умеет и где предел
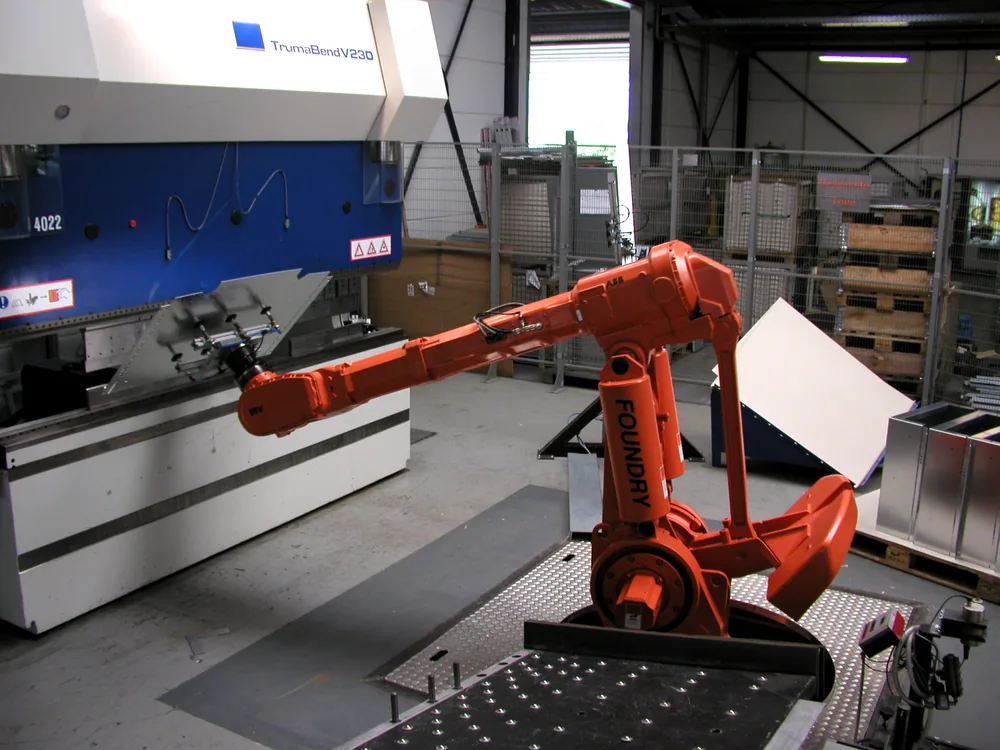
Робот-манипулятор подает листовую заготовку на гибочный пресс. Фото: Borowski · Public domain
Гибка на листогибочном прессе формирует деталь без нагрева: лист зажимают между матрицей и пуансоном и продавливают до нужного угла. Метод не требует оснастки под конкретную деталь — программу задают на пульте пресса. Поэтому гибка одинаково подходит и для одной детали, и для партии в сотню штук.
Минимальный внутренний радиус гиба привязан к толщине листа: чем толще металл, тем больше радиус, ниже которого металл трескается по кромке. Радиус на чертеже — не эстетический выбор конструктора, а технологическое ограничение, которое учитывает толщину и марку металла.
| Материал | Минимальный радиус гиба | Угол пружинения |
|---|---|---|
| Низкоуглеродистая сталь | около 1 толщины листа | 1–3° |
| Нержавеющая сталь | 1,5–2 толщины листа | 3–5° |
| Алюминиевые сплавы | 0,5–2 толщины листа | 2–8° |
Это правило для ориентира, точные цифры для своей детали уточняют по техкарте конкретного пресса. После снятия усилия пресса лист частично распрямляется — это пружинение. Угол в программе закладывают с запасом на упругий возврат, иначе деталь не держит заданный размер.
Число и порядок сгибов читают с чертежа. Деталь с пятью гибами в разных плоскостях требует переустановки на прессе между операциями, и это время закладывают в срок заказа. Если контур предполагает вытяжку или сложную объёмную форму, одной гибкой не обойтись — нужна штамповая оснастка. Что приложить к чертежу, чтобы технолог сразу увидел эти ограничения, разбирает материал что приложить к заявке на гибку металла.
Штамповка: этапы, виды и цена оснастки
Штамповка выдавливает деталь из листа за один или несколько ходов пресса через готовую оснастку — штамп. В отличие от гибки, здесь форму задаёт не программа станка, а сама оснастка: чтобы получить новую деталь, нужен новый штамп.
Вид штамповки зависит от тиража и сложности контура:
- Простая штамповка — один переход, один штамп на одну операцию вырубки или пробивки. Подходит для плоских деталей несложной формы и небольших партий.
- Последовательная штамповка — несколько отдельных штампов, деталь проходит через них по очереди. Дороже простой, зато собирает сложный контур из простых операций.
- Прогрессивная штамповка — один составной штамп выполняет все переходы за один ход пресса, лента металла подаётся автоматически. Самая дорогая оснастка и самая низкая цена детали на большом тираже.
Стоимость изготовления штампа складывается из проектирования, металла для матрицы и пуансона, механической обработки и доводки. Точную цифру для своей детали уточняйте у производства после расчёта техпроцесса, а не берите усреднённую по рынку. Срок изготовления оснастки часто превышает срок самой штамповки в несколько раз и напрямую двигает срок всего заказа. Сначала делают и испытывают штамп, потом запускают партию.
Поэтому на партии ниже порога окупаемости штамповка проигрывает по цене лазерной резке с гибкой. Деталь может быть дешевле в производстве, но общая стоимость заказа с учётом оснастки выходит выше.
Штамповка — это не технология одной детали, а инвестиция в оснастку: она окупается тиражом, а не низкой ценой одной штуки.
Лазерная резка: точность, скорость, цена за деталь
Этап подготовки штампованных деталей: уголки и рычаги готовы к сборке и отправке. Фото: Unknown author Unknown author or not provided · Public domain
Лазерная резка выжигает контур детали по программе из чертежа — без оснастки и без минимального тиража. Луч режет один лист так же, как и партию в тысячу штук: разница только в общем времени резки.
Точность и скорость лазерного раскроя зависят от конкретного станка и толщины металла. Уточняйте паспортные параметры своего оборудования, а не усреднённые цифры по рынку: у разных производителей лазерных комплексов эти показатели заметно отличаются.
Цена за единицу складывается из трёх переменных: толщины металла, длины реза по контуру и тиража. Толстый лист режут медленнее, деталь со сложным контуром — дольше. На большом тираже растёт только время резки, потому что подготовки под конкретную деталь почти нет.
На толстом металле лазер экономически уступает плазменной или гидроабразивной резке. После определённой толщины скорость лазера падает сильнее, чем у альтернатив, и цена реза растёт быстрее. Разбор как выбрать между лазерной, плазменной и гидроабразивной резкой даёт границу по толщине для каждого метода.
Главное преимущество лазера — отсутствие оснастки. Заказ на 3 детали и на 3000 в теории считается по одной формуле, только время в очереди на станке будет разным.
Сравнение методов по одним критериям
Три метода закрывают разные задачи, и сравнивать их правильно по одним критериям. Нужна ли оснастка, с какого тиража метод имеет смысл, как цена за деталь ведёт себя с ростом партии.
| Критерий | Гибка | Штамповка | Лазерная резка |
|---|---|---|---|
| Оснастка под деталь | Не нужна | Штамп | Не нужна |
| Минимальный тираж | От 1 детали | От партии, окупающей штамп | От 1 детали |
| Цена детали на малом тираже | Низкая | Высокая | Низкая |
| Цена детали на большом тираже | Не снижается | Падает | Не снижается |
| Срок запуска заказа | Быстрый | Долгий, сначала штамп | Быстрый |
Гибка и лазерная резка не требуют вложений на входе — заказ можно запустить хоть на одну деталь, и стоимость линейно растёт с тиражом. Это подходит для опытной партии или заказа, который ещё может измениться.
Штамповка работает иначе: высокий порог входа окупается только тиражом. Пока партия не набрала нужный объём, штампованная деталь дороже той же детали лазером и гибкой. После порога — дешевле, и разница растёт с каждой следующей тысячей штук.
Вывод простой: гибка и лазер — для мелкой и средней серии и для деталей, которые ещё могут измениться. Штамповка — для стабильного крупного тиража, где чертёж уже не изменится.
Гибка и лазерная резка занимают партию без оснастки, штамповка занимает тираж, который эту оснастку окупит.
Порог тиража: когда штамповка обгоняет лазер с гибкой
Штамповая оснастка окупается не ценой одной детали, а тиражом партии. Чтобы сравнить методы честно, считают не цену за штуку, а полную стоимость заказа на конкретном тираже.
Формула сравнения простая. Сравнивают цену оснастки плюс цену детали на штамповке, умноженную на тираж, — с ценой детали на связке лазер плюс гибка, умноженной на тот же тираж. Штамповка выгоднее там, где первая сумма становится меньше второй.
Пример на условных числах. Пусть штамп стоит N рублей, деталь на штамповке — A рублей, а та же деталь лазером с гибкой — B рублей. B выше A на разницу в себестоимости резки и переналадки пресса. Точка пересечения — тираж, на котором N + A × тираж сравнивается с B × тираж. До этой точки дешевле лазер и гибка, после этой точки тираж делает штамповку выгодной.
Порог сдвигается от сложности контура, числа сгибов и толщины материала. Чем сложнее деталь на лазере и гибке, тем выше её цена за штуку B — и тем раньше штамповка становится выгодной. Реальный порог по конкретному чертежу считает технолог по ценам своего производства, а не по усреднённой оценке «несколько тысяч штук». На разных деталях эта цифра отличается в разы.
Штамповая оснастка окупается не низкой ценой одной детали, а тиражом партии — точку пересечения считают по формуле, а не сравнивают цену за деталь напрямую.
Гибридный маршрут: лазерная резка плюс гибка
Связка «лазерная резка контура плюс гибка на прессе» — не запасной вариант, а стандартный маршрут для контрактного производства на мелкой и средней серии. Лазер вырезает плоскую заготовку по чертежу, пресс догибает её по программе до готовой формы — без единого штампа.
Такой маршрут выгоднее штамповки везде, где тираж не набрал порог окупаемости оснастки. Это партия в десятки и сотни деталей, опытная серия перед запуском в крупную и деталь, форма которой ещё может измениться по ходу проекта.
Проигрывает связка только в скорости на очень большом тираже. Штамп формует деталь за один ход пресса, а лазер и гибка обрабатывают каждую заготовку последовательно. На тысячах одинаковых деталей это складывается в разницу по времени, а значит — и по цене.
Для контрактного производства это не компромисс, а рабочая схема по умолчанию. Большинство заказов по чертежу заказчика попадают именно в диапазон тиражей, где лазер с гибкой быстрее и дешевле штампа.
Чек-лист для чертежа и частые ошибки заказчика
Расчёт метода обработки настолько точен, насколько точен чертёж. Пять параметров решают, каким методом деталь выйдет дешевле и в какой срок:
- материал и толщина листа — по ним технолог оценивает нагрузку на оборудование и минимальный радиус гиба;
- допуски на размеры — от них зависит, нужна ли доводка после резки или гибки;
- минимальные радиусы внутренних гибов — если радиус меньше технологического предела для данной толщины, деталь трескается на прессе, и её приходится перечерчивать;
- тираж партии — точное число, а не «примерно сто», иначе расчёт порога штамповки становится неточным;
- срок изготовления — от него зависит, успевает ли завод под штамп или заказ уйдёт на лазер с гибкой.
Частая ошибка — радиус гиба меньше технологического минимума. Конструктор рисует деталь по эскизу, не сверяясь с толщиной металла, и на прессе кромка идёт трещинами. Вторая частая ошибка — тираж указан приблизительно или не указан вовсе. Без точного числа расчёт метода превращается в оценку на глаз, а не в расчёт.
Чтобы понять, что расчёт метода сделан верно, сверьте три числа: цена детали, срок и тираж должны складываться в одну картину, а не противоречить друг другу. Штамп, который не успевает окупиться за срок проекта, выбран ошибочно.
Пришлите чертёж и тираж — посчитаем метод обработки, срок и цену для вашей партии.
Частые вопросы
С какого тиража штамповка выгоднее лазерной резки с гибкой?
Универсального числа нет — порог зависит от цены оснастки и сложности детали. Считают точку, где сумма «цена штампа плюс цена детали на штамповке, умноженная на тираж» становится ниже суммы «цена детали лазером и гибкой, умноженная на тот же тираж». До этой точки выгоднее лазер и гибка, после — штамп.
Какой минимальный радиус гиба на листогибочном прессе?
Зависит от толщины листа и марки материала: сталь, нержавейка и алюминий гнутся по-разному. Точное значение для своей детали технолог берёт из техкарты конкретного пресса, а не из общего правила для всех металлов.
Почему деталь после гибки не держит заданный угол?
Это пружинение: лист частично распрямляется после снятия усилия пресса. Угол гиба в программе закладывают с поправкой на упругий возврат материала — иначе готовая деталь не совпадёт с чертежом.
Что должно быть в чертеже, чтобы точно рассчитать метод обработки?
Материал и толщина, допуски на размеры, минимальные радиусы гибов, точный тираж партии и срок изготовления. Без любого из этих пяти параметров расчёт метода превращается в оценку на глаз.
Источники
- Официальный портал Росстандарта — Федеральное агентство по техническому регулированию и метрологии
- Минпромторг России — Министерство промышленности и торговли РФ