Цементация — это насыщение поверхности низкоуглеродистой стали углеродом при 850–1000 °C с последующей закалкой. Поверхность получает 55–64 HRC, а сердцевина остаётся вязкой, поэтому метод берут для шестерён, валов и кулачков: деталей, которые одновременно изнашиваются и работают на удар.
Что такое цементация и зачем она нужна
Шестерня, кулачок и шейка вала стираются по поверхности и в тот же момент принимают удар. Деталь, закалённая насквозь, теряет вязкость. Мягкая деталь без слоя быстро истирается. Цементация держит оба свойства в одной заготовке из низкоуглеродистой стали. Углерод вводят только в поверхность. Сердцевина остаётся вязкой и принимает удар.
Цементация — диффузионное насыщение поверхности углеродом. Рабочий нагрев лежит в интервале 850–1000 °C. Науглероживание входит в цементацию как первая половина: углерод входит в слой, пока деталь стоит в печи. Закалка и низкий отпуск составляют вторую половину и делают слой твёрдым.
После закалки поверхность твердеет за счёт мартенсита, потому что углерода в слое больше, чем в сердцевине. Сердцевина остаётся малоуглеродистой, сравнительно мягкой и вязкой. Мартенсит даёт твёрдость поверхности. Вязкая сердцевина держит удар.
Слой добавляет износостойкость. Платой за неё идут рост зерна и коробление. Размер после печи уже не равен размеру до неё, поэтому финиш точных мест оставляют на шлифовку.
Цементация собирает в одной детали из низкоуглеродистой стали твёрдую поверхность и вязкую сердцевину. Углерод входит в слой, сердцевина остаётся способной принять удар.
Как проходит цементация: температура, время, закалка
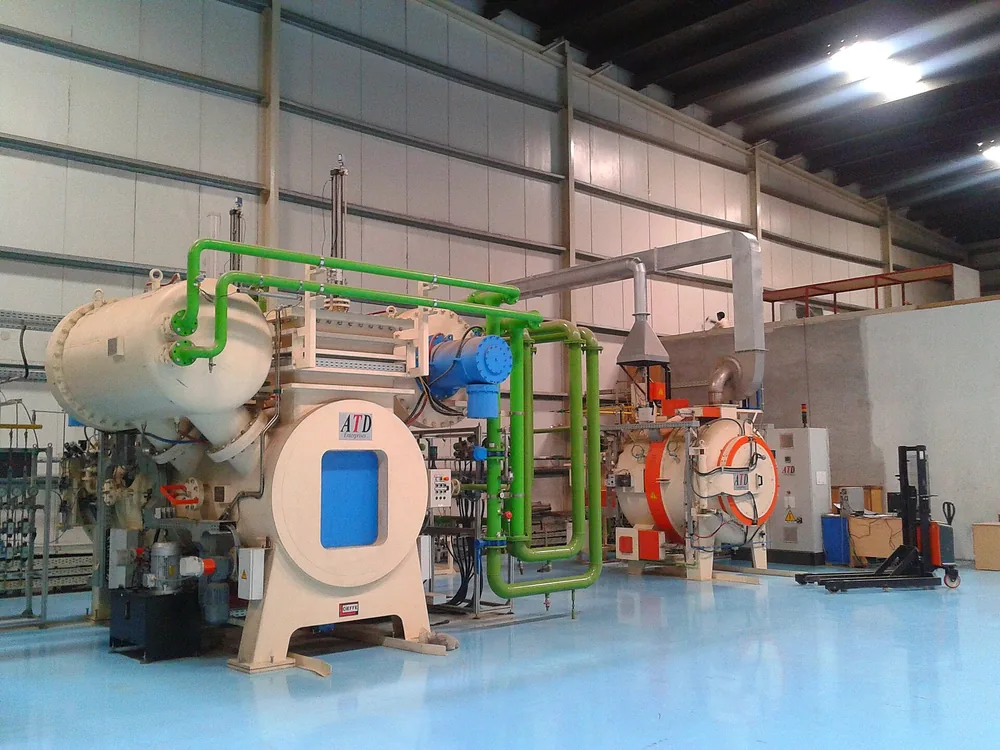
Компьютеризированная печь для цементации и нитрирования стальных деталей. Фото: S zillayali · CC BY 3.0
Типовой нагрев цементации — 900–950 °C, весь рабочий интервал — 850–1000 °C. На поверхности держат углеродный потенциал около 0,8 % C, затем деталь закаливают и отпускают. Отпуск после такой закалки обычно ведут около 180 °C. Срок и цена зависят от глубины слоя.
Глубина цементованного слоя зависит от времени, температуры и углеродного потенциала. Скорость диффузии зависит ещё и от химического состава стали, поэтому одна выдержка на разных марках даёт разную глубину. Поднимать температуру значит сократить выдержку. Та же прибавка температуры быстрее изнашивает оснастку и легированные детали печи, и цикл обходится дороже.
Для лёгких слоёв до 0,6 мм применяют режим «насыщение — диффузия». Время цементации он сокращает примерно на 20 %. Очень глубокий слой ведут при 927 °C и выше, чтобы сократить срок. Потом деталь медленно охлаждают и снова нагревают до 815–871 °C.
Размер детали меняется на закалке. Черновая токарка его ещё не фиксирует.
- Черновая обработка. На точных поверхностях оставляют припуск под будущую шлифовку.
- Науглероживание в печи при заданных температуре и углеродном потенциале.
- Закалка. Слой переходит в мартенсит, сердцевина остаётся вязкой.
- Низкий отпуск около 180 °C.
- Шлифовка. Снимают припуск и получают размер по чертежу. Часть слоя уходит в съём.
Повторный нагрев под глубокий слой мельчит зерно и поднимает риск коробления. Такие детали часто закаливают в прессе.
Какие стали цементируют
Цементуют низкоуглеродистую сталь, в которой углерода не больше 0,25 %. Углерод вводят в поверхностный слой, сердцевина остаётся малоуглеродистой. Сталь, где углерода много по всему сечению, цементировать незачем: сердцевина после закалки потеряет вязкость, и смысл метода пропадёт.
Легированные цементуемые марки есть в ГОСТ 4543-2016. Цифры перед буквами марки — средняя массовая доля углерода в сотых долях процента. Так, в 20Х её 0,20 %, в 18ХГТ — 0,18 %, в 12ХН3А — 0,12 %: все три ниже порога 0,25 %.
Химия стали влияет и на срок. Скорость диффузии зависит от температуры, углеродного потенциала и состава, поэтому режим, снятый с одной марки, на другой даст другую глубину за ту же выдержку. Марку в чертёж ставят ту, которую считал конструктор, а не «похожую по звучанию».
Зарубежную марку вроде SAE 9310 в российский чертёж не подставляют по памяти. Для цифры «больше 10 суток на слой около 9 мм» эта марка указана прямо. Аналог под вашу плавку сверьте по сертификату.
Для каких деталей цементация подходит, а для каких нет
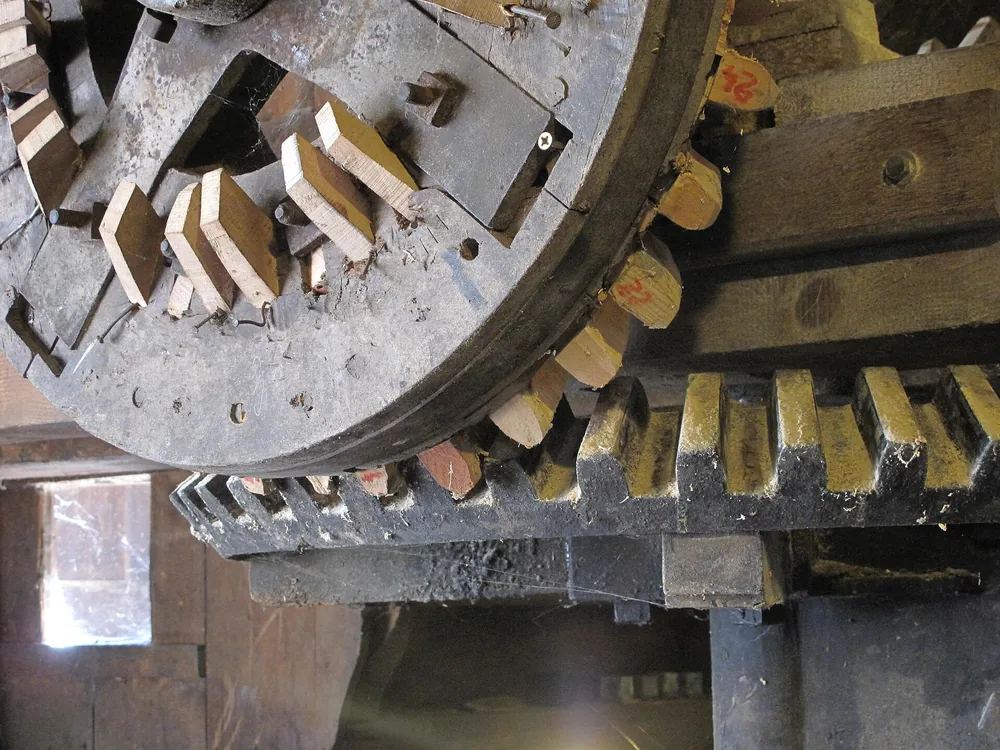
Стальные зубья горизонтального колеса мельницы отличаются твёрдостью поверхности. Фото: Tangopaso · Public domain
Цементацию закладывают на детали, которые изнашиваются по поверхности и работают на удар. Зубчатое колесо — типовой случай. Рабочий профиль истирается, тело колеса и впадина принимают удар. Валы, оси и кулачки попадают в ту же схему, если марка низкоуглеродистая и в чертеже задан слой. Поверхность после закалки и отпуска получает 55–64 HRC. Глубину подбирают под нагрузку.
Слой до 9 мм берут под тяжёлый крутящий момент: судовые передачи и передачи сахарных мельниц. На обычной детали его оплачивают сутками печи.
Не назначают цементацию там, где в стали уже больше 0,25 % углерода: вязкой сердцевины не останется. Если часть детали должна остаться мягкой или точной по размеру, эту зону обводят в чертеже и согласуют с термистом, как её закрыть.
| Деталь | Что задать | Почему этот путь |
|---|---|---|
| Зубчатое колесо | 55–64 HRC на профиле, глубина под нагрузку | Зуб истирается, тело принимает удар |
| Вал, ось | Твёрдость слоя и сердцевины, шейки под шлифовку | Шейка изнашивается, вал держит удар |
| Кулачок | Слой на рабочем профиле | Профиль трётся, тело принимает толчок |
Шестерню цементируют, потому что зуб истирается, а тело колеса должно принять удар. Зоны, которые должны остаться мягкими или точными, обводят в чертеже.
Глубина цементации и твёрдость поверхности: какие цифры ожидать
После закалки и отпуска поверхность получает 55–64 HRC. Твёрдость слоя определяется в основном содержанием углерода. Поднимать его выше 0,65 % ради лишних единиц HRC почти бессмысленно. Обычный углеродный потенциал на поверхности — около 0,8 % C. Дальше потенциал ограничивают, чтобы не собрать в слое карбиды.
Глубина цементованного слоя бывает от 0,4 до 9 мм. Чем слой толще, тем дольше деталь стоит в печи и тем дороже цикл. Слой около 9 мм на стали SAE 9310 при 940 °C требует больше 10 суток выдержки. Российский аналог этой марки уточняйте по сертификату. Толстый слой всё равно сидит в печи сутками, как бы ни называлась марка.
В чертеже различают полную глубину слоя и глубину до заданной твёрдости. Если критерий не записан, цех измерит одно, а приёмка сверит другое. Напишите число глубины и твёрдость, до которой её меряют. Иначе протокол будет формально верным и при этом не про ваш расчёт.
Факт. Глубина цементованного слоя бывает от 0,4 до 9 мм. Слой около 9 мм при 940 °C держит деталь в печи больше 10 суток.
Запас «на всякий случай» в глубине оплачивается днями выдержки в печи. Добавляйте слой там, где его съест износ или потребует контактная нагрузка. На остальных поверхностях оставьте минимум, согласованный с припуском на шлифовку: съём после закалки забирает часть слоя.
Глубина слоя задаёт срок и цену цементации. Толстый слой требуйте только там, где его держит нагрузка.
Виды цементации: газовая, вакуумная, нитроцементация
Выбор способа упирается в нагрузку, габарит, допуск на деформацию и серию. Ниже три варианта, по которым есть подтверждённые данные.
Газовая и вакуумная цементация
В газовой цементации деталь греют до температуры цементации в атмосфере с заданным углеродным потенциалом. На поверхности держат около 0,8 % C. Вакуумную цементацию ведут без кислорода: межзёренное окисление не возникает.
Нитроцементация
При нитроцементации твёрдость слоя часто достигает 65 HRC и выше, а менее жёсткая закалка даёт меньшее коробление. Если коробление после обычной цементации не укладывается в допуск, спросите термиста про нитроцементацию.
| Способ | Что даёт | Что решить |
|---|---|---|
| Газовая цементация | Поверхность 55–64 HRC после закалки и отпуска | Глубина и критерий её измерения |
| Вакуумная цементация | Нет межзёренного окисления | Запрет окисления в заявке |
| Нитроцементация | Твёрдость слоя часто от 65 HRC, коробление меньше | Сверить твёрдость и режим |
Коробление, припуск и брак: чем платят за цементацию
Цементация с закалкой и отпуском поднимает твёрдость поверхности. Вместе с этим растёт зерно, и деталь коробится. Финишный размер получают после термообработки. Это условие маршрута, а не брак «сам по себе».
Коробление и припуск
Двойной нагрев — цементация от 927 °C, охлаждение и повторный нагрев — мельчит зерно и сильнее коробит деталь. Такие детали часто закаливают в прессе, чтобы снять деформацию. Припуск под шлифовку закладывают на каждую точную поверхность ещё до цементации. Величину припуска согласуйте с термистом: единого числа на все детали нет. Шлифовка снимает и часть слоя, поэтому оговорите, указана глубина в чертеже до съёма или после.
Отверстия, пазы и окна, которые нельзя вышлифовать, оставляют на электроэрозионную обработку закалённых деталей.
Карбидная сетка и другие дефекты
Избыток углерода собирает карбидную сетку или крупные карбиды. Сетка охрупчивает поверхность, поэтому углеродный потенциал ограничивают, а не поднимают до упора. В вакуумной цементации кислорода в камере нет, и межзёренное окисление не возникает. Если для зуба окисление по границам зёрен недопустимо, это пишут в заявке отдельно, а не надеются, что печь «и так аккуратная».
Если остаточного аустенита больше 30 % продуктов превращения, делают обработку холодом, чтобы доля не превысила 30 %. В заявке попросите предел по остаточному аустениту и по карбидной сетке.
Размер после цементации и закалки не равен размеру до неё. Точные поверхности оставляйте под шлифовку, а глубину слоя считайте уже после этого съёма.
Как задать цементацию в чертеже и заявке
Чертёж детали задаёт цементацию числами, в том числе глубину цементованного слоя. Запись «цементировать» без глубины и твёрдости оставляет режим на усмотрение термиста. Слой тогда может не совпасть с расчётом, а при приёмке не на что сослаться: требования в чертеже нет. Нужны марка стали, глубина слоя с критерием измерения, твёрдость поверхности, твёрдость сердцевины и метод контроля.
Обозначение термообработки на чертеже ведут по ГОСТ 2.310-2022. Стандарт задаёт, как наносить показатели свойств, которые деталь получает после термической обработки. Рядом с обозначением всё равно напишите словами глубину и твёрдость. Одной ссылки на номер стандарта термисту мало: он не угадает ваш слой.
Зоны без науглероживания, например посадочные места, которые нельзя коробить, обводят и подписывают. Способ их защиты согласуйте в заявке до садки, а не после коробления. Припуск под шлифовку после закалки указывают на тех поверхностях, где размер окончательный. Где на чертеже стоит термообработка и как читать рамку, разобрано в инструкции как читать чертежи деталей.
- Марка стали и ГОСТ, по которому её заказываете.
- Глубина слоя и твёрдость, до которой эту глубину меряют.
- Твёрдость поверхности в HRC.
- Твёрдость сердцевины.
- Зоны без науглероживания и способ их защиты.
- Припуск под шлифовку и оговорка: слой указан до съёма или после.
Запись «цементировать» без глубины и твёрдости оставляет режим на выбор термиста. В чертёж ставьте слой с критерием и твёрдость поверхности и сердцевины.
Как заказать цементацию и принять партию
Цена и срок цементации зависят прежде всего от глубины слоя и температуры. Прайс без вашей геометрии ничего не говорит. Слой около 9 мм и слой в доли миллиметра — это разные сутки печи. Конкретную цену и срок называйте после чертежа. «Средняя цементация» такого числа не даёт, и обещать его заранее нельзя.
К заказу приложите чертёж, марку, глубину с критерием, твёрдость поверхности и сердцевины, допуск на коробление и припуск под шлифовку. Попросите образец-свидетель из той же стали и той же садки. На свидетеле режут слой и меряют твёрдость по глубине. Поверхность партии проверяют по Роквеллу, в той шкале, где заданы 55–64 HRC. Глубину сверяют с критерием, который вы записали в чертеже.
До запуска партии письменно зафиксируйте, кто переделывает детали, если слой, твёрдость или коробление вышли за допуск. Иначе спор начнётся, когда поверхность уже сошлифована. Как сверять партию с чертежом в целом, разобрано в материале как принять партию и убедиться, что деталь соответствует чертежу.
- Чертёж с маркой, глубиной, критерием и твёрдостью поверхности и сердцевины.
- Допуск на коробление и припуск под шлифовку.
- Образец-свидетель из той же садки.
- Протокол твёрдости поверхности и глубины слоя.
- Условие, кто закрывает брак по слою, твёрдости и короблению, до запуска партии.
Когда слой, марка и припуск уже стоят в чертеже, изготовление деталей по чертежам можно отдать одним маршрутом: механообработка, цементация и шлифовка. Пришлите чертёж с этими данными — расчёт пойдёт от глубины слоя, а не от догадки по слову «цементировать».
Частые вопросы
Цементация каких сталей возможна?
Цементуют низкоуглеродистые стали с углеродом не более 0,25 %. Легированные цементуемые марки есть в ГОСТ 4543-2016. Цифры в начале марки показывают углерод в сотых долях процента: в 20Х его 0,20 %, в 18ХГТ — 0,18 %, в 12ХН3А — 0,12 %. Сталь, в которой углерода много по всему сечению, цементировать незачем: сердцевина после закалки потеряет вязкость. Марку берут из чертежа. Похожую по названию не подставляют.
Какая твёрдость поверхности после цементации?
После закалки и отпуска поверхность получает 55–64 HRC. Сердцевина остаётся заметно мягче и вязкой: углерода в ней меньше, и мартенсит там не образуется так, как в слое. Твёрдость слоя держится на углероде. Поднимать его выше 0,65 % ради дополнительных единиц HRC почти бессмысленно. В чертеже записывают и поверхность, и сердцевину. Одной цифры «цементировать» мало.
Какая бывает глубина цементации?
От 0,4 до 9 мм. Для слоёв до 0,6 мм время цикла можно сократить примерно на 20 % режимом «насыщение — диффузия». Толстый слой, вплоть до 9 мм, берут под тяжёлый крутящий момент, но он требует многих суток выдержки. Слой около 9 мм при 940 °C держит садку в печи больше 10 суток. Запас глубины «на всякий случай» оплачивается этими сутками.
Цементация и науглероживание: в чём разница?
Науглероживание — этап, на котором поверхность низкоуглеродистой стали насыщается углеродом при температуре цементации. Цементацией называют весь процесс вместе с закалкой и низким отпуском. Именно закалка превращает насыщенный слой в мартенсит и даёт твёрдость 55–64 HRC. Без закалки науглероженный слой твёрдости поверхности не получает. В заявке пишите оба шага, если вам нужна твёрдость, а не только насыщение.
Источники
- Carburizing — Thermal Processing Magazine
- Surface Engineering of Steels: Understanding Carburizing — Gear Solutions Magazine
- ГОСТ 2.310-2022. Нанесение на чертежах обозначений покрытий, термической и других видов обработки — Межгосударственный стандарт
- ГОСТ 4543-2016. Металлопродукция из конструкционной легированной стали — Межгосударственный стандарт