Гибкое производство — это цех, который делает и одну деталь, и сотню, не меняя принципа работы. Меняется другое: наладка делится на большее число штук, появляется оснастка, а контроль из сплошного становится выборочным. Разберём, что именно и в каком порядке меняется для заказчика.
Что такое гибкое производство глазами заказчика
Гибкое производство быстро переналаживает оборудование под другую деталь или тираж. Заказчик может получить образец, проверить его и передать тот же чертёж в серию на одной площадке. Станки, программа, оснастка и схема контроля при этом образуют один управляемый процесс.
Станок с ЧПУ требует наладки под конкретную операцию. Технолог выбирает инструмент, задаёт базы, пишет или корректирует программу, устанавливает заготовку и проверяет результат. Гибкость зависит от того, насколько быстро цех повторяет эти действия без потери зафиксированных параметров.
Жёсткая массовая линия рассчитана на длительный выпуск одной номенклатуры. Штучная мастерская решает отдельную задачу, но может не подготовить процесс к повторению. Гибкое производство занимает практическое место между ними: оно выпускает единичный образец, мелкую партию и регулярную серию.
Факт. ГОСТ 26228-90 связывает гибкую производственную систему с автоматизированной переналадкой при изменении программы производства.
Мнение. Если один поставщик должен сделать образец и серию, оценивайте его по способности зафиксировать техпроцесс, а не только по наличию станков с ЧПУ.
Единичное, мелкосерийное, серийное: где проходят границы
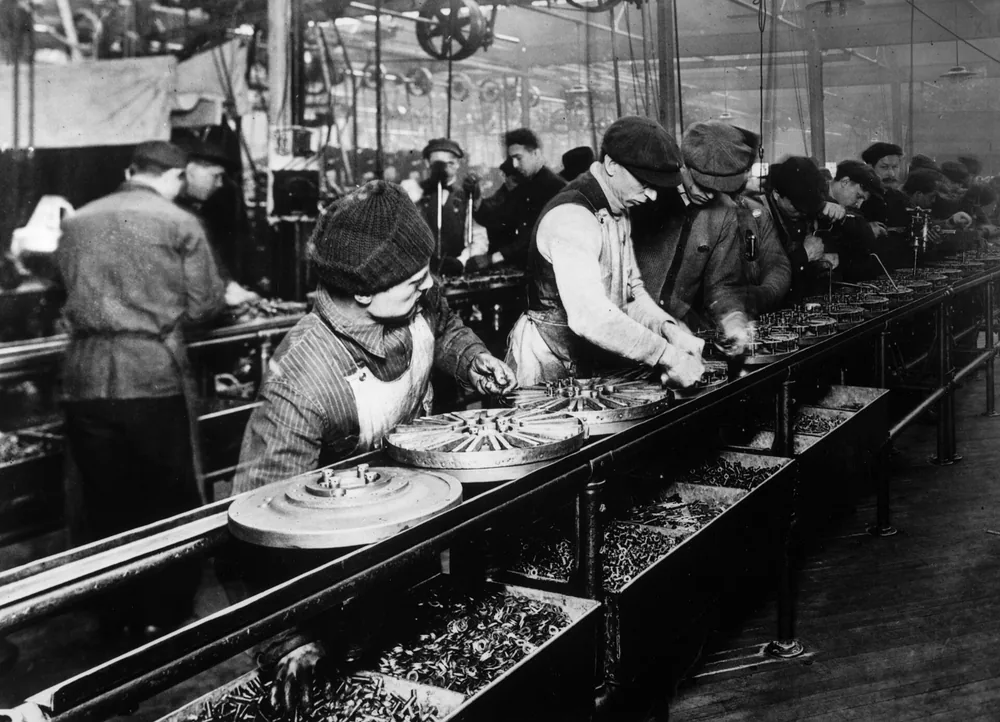
Конвейерная линия — основной признак серийного производства. Фото: Unknown author Unknown author · Public domain
Один чертёж может пройти три режима: образец, пробную партию и регулярный выпуск. Формальную классификацию связывают с закреплением операций за рабочими местами. Для закупщика полезнее смотреть на повторяемость заказа, способ подготовки и схему контроля.
Факт. ГОСТ 3.1121-84 характеризует тип производства коэффициентом закрепления операций.
| Режим заказа | Цена за штуку | Срок заказа | Оснастка | Контроль | Основной риск |
|---|---|---|---|---|---|
| Единичное изготовление | Наладка приходится на одну деталь | Значительную часть занимает подготовка | Универсальное крепление | Проверка детали и размеров по чертежу | Конструкция ещё не подтверждена изготовлением |
| Мелкосерийное производство | Подготовка делится на партию | Добавляется время обработки партии | Универсальная или модульная | Первая деталь и согласованный объём последующих проверок | Ошибка первой установки повторится в партии |
| Серийное производство | Главную роль играют цикл и материал | Зависит от графика выпусков | Специальное приспособление при расчётной выгоде | Первая деталь, выборка и прослеживаемость | Нестабильный процесс даст повторяющееся отклонение |
Таблица даёт качественные ориентиры. Точные границы, цену и срок считают по геометрии, материалу, допускам, маршруту обработки и объёму поставок. Отдельно стоит проверить, какой размер партии экономически разумен для конкретной детали.
Почему цена детали падает с тиражом: наладка и программа
Цена заказа складывается из подготовки программы, наладки станка с ЧПУ, материала, машинного времени и контроля. Программа и первая наладка образуют условно постоянную часть. Заготовка, обработка и часть измерений повторяются для каждой штуки.
При неизменном техпроцессе подготовка нужна и для одной детали, и для партии. Чем больше годных деталей выпущено после наладки, тем меньше её доля в цене каждой штуки.
Одна деталь: платите за подготовку
При единичном производстве заказчик оплачивает не только металл и минуты резания. Технолог разбирает чертёж, выбирает переходы, готовит программу, устанавливает инструмент и проверяет первую обработанную деталь.
Упростить образец помогает технологичный чертёж: обоснованные допуски, доступные для инструмента поверхности и понятные базы. Сокращать обязательный контроль ради цены нельзя — образец нужен именно для проверки решений.
Десять деталей: наладка делится
В небольшой партии постоянная часть распределяется между несколькими деталями. Условный расчёт выглядит так: стоимость программы и наладки делят на число годных изделий, затем добавляют затраты на каждую заготовку, обработку и контроль.
Цена штуки снижается, но контроль первой детали остаётся. Только после подтверждения размеров станок продолжает выпуск партии.
Сотня и больше: считается каждая минута цикла
В серии наладка перестаёт определять цену штуки. Значение получают длительность цикла, расход материала, стойкость инструмента, число установов и время загрузки заготовок.
Технолог может изменить траектории, режимы или крепление. Такое изменение сначала проверяют на первой детали, чтобы экономия времени не нарушила требования чертежа.
Оснастка и приспособления: когда они окупаются
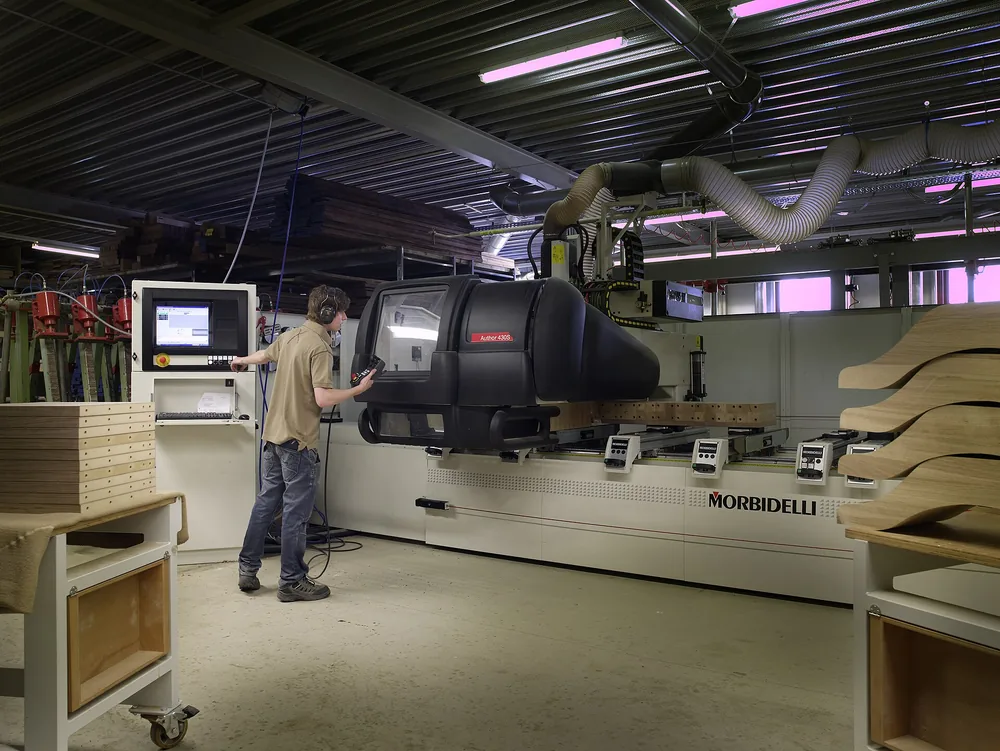
Производственный ЧПУ станок требует предварительной наладки и программирования для каждого заказа. Фото: Elma Verhouden · Public domain
Оснастка окупается, когда экономия на повторяющихся установках превышает затраты на её проектирование и изготовление. Для образца и малой партии обычно подходят тиски, универсальные плиты, модульные элементы и системы нулевой точки. Они сокращают подготовку без отдельного приспособления под одну геометрию.
Специальная оснастка фиксирует положение детали, сокращает ручную выверку и помогает повторять базы. Цена приспособления добавляется к заказу, зато каждая следующая установка может занимать меньше времени. Расчёт сравнивает затраты на оснастку с экономией машинного и вспомогательного времени на всём планируемом выпуске.
Оснастка окупается там, где повторяется деталь. Большой разовый заказ не всегда выгоднее регулярных партий с заранее зафиксированным процессом.
Для мелкосерийного производства важна возможность переналадки. Для серийного выпуска важнее стабильность баз и повторяемость установки. Поэтому решение принимают после подтверждения чертежа, годовой потребности и графика поставок. Порог в штуках технолог рассчитывает для конкретной детали.
Путь от прототипа к серии: что менять в чертеже и процессе
Переход к серии начинается с принятого по измерениям образца. После этого технолог уточняет чертёж, фиксирует обработку, готовит оснастку и проверяет пробную партию. Контроль первой детали предшествует серийному производству: без него ошибка программы или установки может перейти на весь выпуск.
Сначала изготавливают прототип и сравнивают его с чертежом. Заказчик проверяет сопряжения, функцию детали и критические размеры. Результаты измерений фиксируют, чтобы отделить ошибку изготовления от изменения конструкции.
Затем пересматривают технологичность чертежа. Уточняют базы, радиусы, допуски, резьбы, шероховатость и доступ инструмента. Согласованные изменения вносят в конструкторскую документацию до следующего запуска.
Технолог фиксирует программу, последовательность операций, инструмент, режимы и точки контроля. После этого выбирают оснастку, которая повторяет подтверждённые базы.
Пробная партия показывает, сохраняются ли размеры при повторных установках. Для неё заранее согласуют приёмку первой детали перед запуском серии, состав протокола и действия при отклонении.
Регулярные поставки начинают после принятия пробной партии. Запускать серию по образцу, который никто не проверил по размерам и функции, рискованно: единичный результат ещё не подтверждает устойчивость процесса.
Контроль качества на разных объёмах
Способ контроля зависит от риска, требований чертежа и размера партии. Единичную деталь можно проверить по всем согласованным характеристикам. Для серии применяют контроль первой детали и согласованную выборку, сохраняя сплошную проверку критических параметров, если того требует заказ.
- У единичной детали проверяют размеры, геометрию, резьбы, шероховатость и другие заданные характеристики.
- У пробной партии подтверждают первую деталь, повторяемость установок и критические размеры остальных изделий.
- У регулярной серии применяют контроль первой детали, межоперационные проверки и выборочный контроль партии по согласованному плану.
- В протоколе измерений указывают деталь, партию, контролируемый параметр, требование чертежа, результат и применённое средство измерения.
Протокол измерений фиксирует результаты контроля первой детали и связывает их с конкретной партией. Такая прослеживаемость помогает разбирать отклонения без смешивания разных запусков.
Правила выборочного контроля заказчик и изготовитель согласуют заранее: какие характеристики проверять, сколько деталей брать из партии и при каком результате партию принимают. Эти условия не заменяют требования чертежа, а дополняют его.
Что подготовить заказчику для расчёта
Точная цена требует данных не только о первой партии. Технологу нужны чертёж, материал, объём ближайшего заказа, ожидаемая повторяемость и требования к контролю. Без этих сведений расчёт покажет лишь один сценарий выпуска.
- Чертёж с размерами, допусками, материалом, покрытием и термообработкой. Для сборочной единицы приложите комплект чертежей перед запуском.
- Тираж первого заказа и предполагаемую годовую потребность. Наладка для одной партии и план повторных выпусков считаются по-разному.
- График поставок и допустимую разбивку. Цех проверит, можно ли изготовить общий объём одним запуском и отгружать частями.
- Требования к контролю: критические размеры, объём проверки, протоколы, маркировка и документы на партию.
- Вид заготовки или разрешение подобрать его. Прокат, поковка и литьё дают разные припуски, маршруты и ограничения при разных тиражах.
Отдельно обозначьте допустимые изменения конструкции. Технологичность чертежа влияет на наладку станка с ЧПУ, число установов и необходимость специального инструмента.
Повторные заказы и разбивка на поставки: как они влияют на цену и срок
Повторяемость заказа помогает цеху сохранить программу, карту наладки, перечень инструмента и контрольные операции. Поэтому планируемая серия может считаться иначе, чем несколько несвязанных запросов на малые партии.
Для производства повторяемость детали часто ценнее размера одной поставки: она позволяет готовить процесс, материал и инструмент под общий план.
Разбивка не увеличивает цену автоматически. Если цех обрабатывает общий объём одним запуском и хранит готовые детали до отгрузки, повторной наладки может не быть. Если каждая поставка требует нового запуска, закупки материала и настройки оборудования, подготовительные затраты возникают снова.
Годовая потребность помогает согласовать закупку заготовок, резерв инструмента и окна на оборудовании. При изменении спроса заказчик может получать детали частями, не создавая лишний запас. Условия хранения и оплаты при этом считают отдельно.
Перед запросом цены на серийное производство деталей укажите общий план и размер первой партии. Точные сроки технолог назовёт после проверки чертежа и загрузки оборудования.
Частые ошибки при переходе от образца к серии
Главная ошибка — считать цену образца ценой каждой будущей детали. Образец несёт всю стоимость подготовки, а в серии наладка распределяется на партию. Сравнивать нужно полную стоимость каждого сценария, включая оснастку, контроль и повторные запуски.
Вторая ошибка — переносить в серию чертёж без проверки технологичности. Избыточный допуск, неудобная база или недоступная поверхность увеличивают цикл на каждой детали. На большом выпуске такой недостаток повторяется многократно.
Третья ошибка — запускать партию без принятой первой детали и протокола. Ещё один риск — заказывать специальную оснастку до подтверждения конструкции и повторяемости спроса. При изменении геометрии приспособление придётся дорабатывать.
Решение о тираже зависит от повторяемости детали, требований к поставкам и устойчивости процесса. Чтобы получить расчёт, пришлите чертёж, материал, объём первой партии и планируемую потребность.
Частые вопросы
Что такое гибкое производство?
Это производство, которое быстро переналаживает оборудование под разные детали и тиражи. Для заказчика такой подход позволяет изготовить образец, пробную партию и серию на одной площадке с последующей фиксацией процесса.
Чем гибкое производство отличается от бережливого?
Гибкость отвечает за переход между деталями, объёмами и графиками. Бережливый подход сокращает потери материалов, времени и незавершённого производства. Эти подходы могут работать вместе, но решают разные задачи.
В чём преимущества и недостатки гибкого производства?
Преимущество — возможность выпускать единичные детали и серии на одной производственной базе. Ограничение проявляется при очень больших стабильных тиражах: специализированная линия может дать меньший цикл и цену штуки.
Источники
- ГОСТ 26228-90 «Системы производственные гибкие. Термины и определения, номенклатура показателей» — Государственный комитет СССР по управлению качеством продукции и стандартам
- ГОСТ 3.1121-84, Единая система технологической документации — Государственный комитет СССР по стандартам