Обработку металла делят на пять групп по принципу воздействия: со снятием материала, без снятия, термическая и химическая, электрофизическая, соединение. Метод выбирают по марке металла, допускам, форме детали и размеру партии. Оборудование в цехе здесь вторично.
Как делят обработку металла: пять групп по принципу воздействия
Обработка металла — это воздействие на заготовку, после которого у неё появляются нужная геометрия, свойства, внешний вид или функция. Все методы делятся на пять групп по тому, что происходит с металлом: его снимают, деформируют, меняют его свойства или поверхность, разрушают электрическим разрядом или соединяют части между собой.
Первая группа — со снятием материала: точение, фрезерование, шлифование, сверление. Вторая — без снятия: штамповка, ковка, гибка и литьё. Третья — термическая и химическая: закалка, отпуск, покрытия. Четвёртая — электрофизическая, например электроэрозия. Пятая — соединение, то есть сварка.
Привычные списки эту схему путают. Ковку относят то к давлению, то к художественной обработке, сварку ставят рядом с точением, резку смешивают с механикой. Здесь резка идёт отдельным разделом: она делит заготовку, а не доводит деталь, и выбирают её по другим признакам.
Одна деталь обычно проходит несколько групп подряд. Лист режут, гнут, сваривают и покрывают. Схема ниже показывает пять групп и по два-три метода в каждой.
Со снятием материала: точение, фрезерование, шлифование, электроэрозия
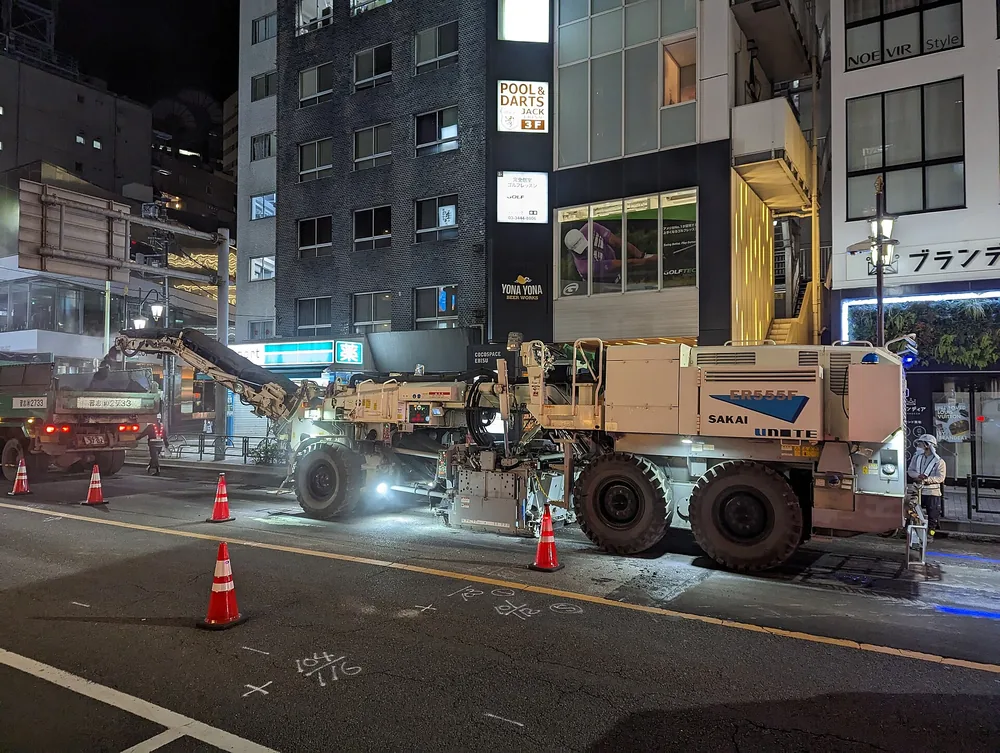
Холодный фреззерный станок SAKAI UNITE ER555F для фрезерования деталей из металла. Фото: Syced · CC0 1.0
При обработке резанием лишний металл удаляют в стружку, а форма детали получается из заготовки. Это даёт наибольшую точность размеров и самую гладкую поверхность. Платят за неё отходами и временем: чем больше металла надо снять, тем дольше идёт операция. Выполняют такую обработку на станках с ЧПУ: программа задаёт траекторию инструмента и режимы.
Марка металла определяет выбор обработки резанием. Алюминий, конструкционная сталь и нержавейка ведут себя под фрезой по-разному, от марки зависят инструмент, скорость и износ. Поэтому вопрос «чем обрабатывать» без вопроса «что обрабатывать» не решается.
Точение и фрезерование
Токарная обработка подходит телам вращения: валам, втулкам, осям, фланцам. Заготовка вращается, резец снимает слой. Фрезерная обработка подходит корпусам, плитам и деталям с пазами и карманами: вращается инструмент. Вал со шпоночным пазом проходит обе операции. Как разделить работу между ними, разобрано в статье как выбрать между токарной и фрезерной обработкой.
Шлифование и сверление
Шлифование — чистовая доводка, часто после термообработки: закалённую сталь резцом берут плохо, а абразивом хорошо. Отверстия начинают со сверления, а точный размер получают разверткой или расточкой.
Электроэрозия и 5-осевая обработка
Электроэрозия разрушает металл электрическими разрядами. Она берёт закалённые и твёрдые сплавы и сложные контуры, которые фрезе не достать, но работает только с электропроводными материалами и обходится дороже по времени. 5-осевая обработка ведёт инструмент по пяти координатам за одну установку: сложные поверхности не приходится переустанавливать.
Резка: лазер, плазма, гидроабразив и газ
Способ резки выбирают по толщине, материалу и тому, что будет с кромкой дальше. Термическая резка — лазер, плазма, газ — плавит или выжигает металл. Холодная — гидроабразив и отрезной инструмент — режет без нагрева. Эта разница определяет главное: что случится с металлом у самого реза.
Способ резки выбирают по толщине, материалу и тому, что будет с кромкой дальше, а не по мощности станка.
Возле термического реза остаётся зона термического влияния: узкая полоса, где нагрев изменил структуру и твёрдость металла. Если кромка потом пойдёт под сварку, гибку или станет рабочей поверхностью, зона мешает. Тогда берут гидроабразив или оставляют на кромке припуск под механическую обработку.
Лазер режет листовой металл малых и средних толщин и оставляет аккуратную кромку. Плазма берёт большие толщины дешевле, но кромка грубее. Газовая резка работает с углеродистой сталью большой толщины и не годится для нержавейки и алюминия. Гидроабразив режет почти всё, включая материалы, которые боятся нагрева, но идёт медленнее.
Предельные толщины и точность по каждому способу зависят от оборудования. Их берут из паспорта станка конкретного подрядчика, а не из общих таблиц. О том, как резка вписывается в работу с листом целиком, читайте в статье про методы обработки листового металла: гибку, штамповку, лазерную резку.
Без снятия стружки: штамповка, ковка, гибка и литьё
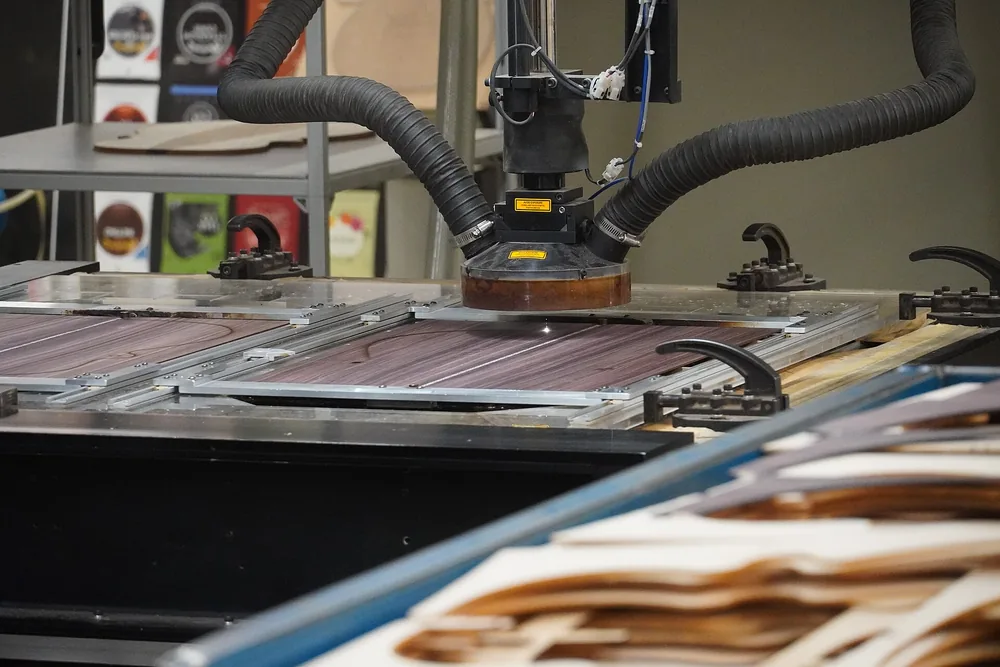
Промышленная лазерная резка металла в действии. Фото: Henrysz · CC BY 4.0
Без снятия стружки форму задают давлением или отливкой: металл течёт в нужную форму, а не срезается. Потерь в стружку почти нет, деталь получается быстро. Но оснастка — штамп, пресс-форма, модель — стоит дорого. Поэтому обработка давлением окупается при серийности партии: цена оснастки делится на все детали заказа.
Штамповка и литьё выгодны только тогда, когда оснастка распределяется на достаточную партию.
Гибка листа на листогибе идёт на универсальной оснастке, поэтому подходит и для единичных деталей. Штамп под конкретную деталь делают только под серию. Порога в штуках, общего для всех, нет: точку окупаемости считают под деталь, сравнивая стоимость штампа с разницей цены детали при штамповке и при резке с гибкой.
Ковку выбирают, когда важна структура металла, а не только форма. При ковке волокна металла следуют контуру поковки, и деталь лучше держит нагрузку в ответственных местах.
Литьё удобнее рассматривать как способ получить заготовку. Отливка, как правило, уступает по точности обработке резанием, поэтому посадочные поверхности и резьбы после литья всё равно обрабатывают на станках.
Термическая и химическая обработка: свойства и защита от коррозии
Термическая обработка меняет свойства металла — твёрдость, прочность, пластичность, — но не форму. Химическая обработка и покрытия защищают поверхность от коррозии или готовят её к следующей операции. Обе стоят между механическими операциями, потому что могут сдвинуть размеры детали.
Отжиг, закалка, отпуск, нормализация
У каждой операции своя задача:
- отжиг снимает внутренние напряжения и размягчает металл, чтобы его легче обрабатывать;
- закалка повышает твёрдость: деталь нагревают и быстро охлаждают;
- отпуск идёт после закалки и снижает хрупкость, сохраняя большую часть твёрдости;
- нормализация выравнивает структуру стали перед дальнейшей обработкой.
После закалки деталь может повести. Поэтому точный размер под допуск доводят уже после неё, а до закалки оставляют припуск. Режимы нагрева зависят от марки стали, их берут из справочника по термообработке и технологической карты.
Химическая обработка и покрытия
Цинкование и оксидирование защищают от коррозии. Травление и обезжиривание готовят поверхность под покраску или покрытие. Покрытие добавляет слой к размеру детали, поэтому его учитывают в допуске: резьба или посадочное место после цинкования может не встать на место.
Сварка: когда деталь проще собрать, чем вырезать из целого
Сварка соединяет части в одну деталь, а форму не создаёт. Поэтому в классификации она стоит отдельной группой — соединением, а не ещё одним способом обработки. Виды сварки — ручная, полуавтоматическая, автоматическая, лазерная — различаются степенью автоматизации и тем, сколько тепла получает деталь.
Сварка соединяет заготовки и почти всегда требует последующей механической обработки посадочных мест.
Сварной узел дешевле цельной детали, когда форму проще собрать из листа и профиля, чем выточить из плиты: в стружку не уходит лишний металл. Цельная деталь выигрывает, когда узел небольшой и сильно нагружен или когда шов в этом месте недопустим.
Шов даёт усадку, и деталь коробит. Поэтому после сварки посадочные поверхности фрезеруют или растачивают, а не делают «в размер» до неё. Порядок операций здесь важнее выбора вида сварки.
Сравнительная таблица методов: точность, серийность, материалы
Таблица сравнивает восемь методов по одним критериям. Значения даны словами, а не числами: точные квалитеты зависят от размера детали, станка и материала, поэтому их подтверждают под конкретную деталь.
| Метод | Тип воздействия | Точность размеров | Шероховатость | Материалы и толщины | Серийность | Относительная стоимость |
|---|---|---|---|---|---|---|
| Точение | Снятие материала | Точная | Мелкая | Стали, цветные сплавы, титан; тела вращения | От единицы до большой серии | Средняя |
| Фрезерование | Снятие материала | Точная | Мелкая или средняя | Те же металлы; корпуса, плиты, сложные контуры | От единицы до средней серии | Средняя |
| Шлифование | Снятие абразивом | Наиболее точная | Наиболее мелкая | Закалённые стали и твёрдые сплавы | Любая, как чистовая операция | Выше средней |
| Лазерная резка | Термическое разделение | Средняя или точная | Средняя | Листовая сталь, нержавейка, алюминий; малые и средние толщины | От единицы до большой серии | Низкая на листе |
| Плазменная резка | Термическое разделение | Средняя | Средняя или грубая | Электропроводные металлы; средние и большие толщины | Единичная и серийная | Низкая |
| Гидроабразив | Холодное разделение | Средняя или точная | Средняя, матовая кромка | Почти любые материалы, в том числе толстые и чувствительные к нагреву | Единичная и малая серия | Средняя |
| Штамповка | Давление | Средняя или точная, стабильная от детали к детали | Мелкая или средняя | Листовые пластичные металлы | Средняя и крупная серия | Оснастка дорогая, деталь дешёвая |
| Литьё | Заливка в форму | Грубая или средняя | Грубая | Литейные сплавы | Серия | Оснастка дорогая, деталь дешёвая на серии |
Читайте таблицу в два приёма. Сначала найдите строки, которые дают нужную точность и шероховатость. Затем отсейте те, что не окупаются при вашей партии. Оставшиеся два-три метода сравнивают уже по цене и сроку.
Таблица не отвечает на вопрос о конкретной детали. Сорт стали, форма и допуски на отдельных поверхностях меняют картину: метод из «подходящих» может не сработать, а из «неподходящих» — сработать в комбинации с другим.
Как выбрать метод обработки: пять вопросов по порядку
Метод выбирают по пяти вопросам, и каждый сужает список. Порядок задают ограничения. Сначала идёт то, что нельзя изменить, — материал и форма, — потом то, что можно обсуждать: партия, срок, бюджет.
- Материал. Марка определяет, что металл допускает: как он обрабатывается резанием, закаливается ли, сваривается ли. Как марка меняет обработку и цену, разобрано в статье какая марка металла что меняет в обработке и цене.
- Форма и размер. Тело вращения ведёт к точению, корпус или плита — к фрезерованию, лист и профиль — к резке и гибке.
- Допуски и шероховатость. Найдите на чертеже критичные поверхности. Допуски и шероховатость задаются в чертеже, и жёсткие требования нужны обычно нескольким поверхностям, а не всей детали.
- Партия. Единичную деталь делают на универсальном оборудовании. Серию можно перевести на оснастку, которая окупится на её объёме.
- Срок и бюджет. Определите, что можно упростить без потери работоспособности: ослабить допуск на свободных поверхностях, заменить покрытие, объединить операции.
Чертёж заказчика определяет выбор метода обработки. Без него шаги 2–3 остаются догадками: подрядчик не знает, какие поверхности критичны. Размер партии влияет на выбор так же сильно, как допуск: тот же вал по-разному делают в количестве одной штуки и одной тысячи.
Мнение. Если деталей мало и оснастка стоит дороже партии, берите резание и гибку на универсальном оборудовании, а штамповку и литьё оставьте до серии, где оснастка окупится.
Маршрут детали: как методы идут друг за другом
Деталь редко делают одним методом, и первая операция задаёт остальные. Типовой маршрут выглядит так: заготовка, резка, механическая обработка, термообработка, чистовая механика, покрытие, контроль. На каждом шаге размер детали меняется, и следующий метод должен это учитывать.
Возьмём стальной вал. Прутковую заготовку отрезают, точат начерно с припуском, закаляют, шлифуют шейки под посадку, наносят покрытие и проверяют размеры. Припуск под шлифование оставляют заранее, потому что закалка может повести вал. Сколько именно оставить, решает технологическая карта, а не общее правило. Схема ниже отмечает, на каких операциях меняется размер.
Маршрут ломают три вещи. Покрытие после доводки: слой уходит в размер, и посадочное место не встаёт. Коробление после закалки, если припуска нет. Забытый припуск, когда после термообработки уже нечего снимать.
Контроль ставят на каждом этапе, а не только в конце. Размер проверяют после черновой обработки, после термообработки и перед покрытием. Ошибка, найденная на второй операции, стоит дешевле, чем та же ошибка в готовой партии.
Что подготовить заказчику и на чём чаще всего ошибаются
Чтобы подрядчик выбрал метод и посчитал заказ, ему нужен полный комплект данных. Без него он назовёт только вилку цены. Соберите заранее:
- чертёж или 3D-модель с допусками и шероховатостью на критичных поверхностях;
- марку металла и требования к сертификату материала;
- размер партии и то, повторится ли заказ;
- требования к покрытию и термообработке;
- желаемый срок.
Ошибки в выборе метода повторяются. Допуск ужесточают на всей детали, хотя критичны лишь несколько поверхностей, и цена растёт без пользы. Метод выбирают по единичному образцу, а заказ потом идёт серией. Покрытие и термообработку не закладывают в размеры.
Метод выбирают по чертежу и партии, поэтому без допусков и тиража подрядчик может назвать только вилку цены.
Посмотрите, какие услуги металлообработки по чертежу доступны, и пришлите чертёж вместе с данными партии через страницу контактов. Технолог подберёт метод и рассчитает заказ.
Частые вопросы
Какие бывают виды обработки металла?
Пять групп: со снятием материала, без снятия (давление и литьё), термическая и химическая, электрофизическая и соединение. Одну деталь чаще всего делают сочетанием нескольких групп.
Как выбрать метод обработки металла под деталь?
Идти по порядку: материал, форма и размер, допуски, размер партии, срок и бюджет. Каждый шаг отсекает часть методов, и к концу остаётся два-три варианта.
Чем обработка резанием отличается от обработки давлением?
При резании лишний металл снимают в стружку, при обработке давлением заготовку деформируют без снятия. Давление выгоднее на сериях, резание точнее.
Источники
- Росстандарт — Федеральное агентство по техническому регулированию и метрологии
- ISO — Международная организация по стандартизации
- Электронный фонд правовых и нормативно-технических документов — Кодекс