Обработка на токарном станке позволяет получать наружные и внутренние поверхности вращения, подрезать торцы, выполнять канавки и нарезать резьбу. Набор операций и их порядок выбирают по чертежу: учитывают материал, форму детали, допуски и способ закрепления заготовки. Ниже — как связать эти требования с маршрутом изготовления и контролем результата.
Какие детали и поверхности получают на токарном станке
Токарная обработка формирует цилиндрические, конические и фасонные поверхности вращения, а также торцы, отверстия, канавки и резьбу. Токарный станок вращает заготовку; режущий инструмент перемещается относительно неё и снимает припуск — материал, оставленный для обработки. Так получают валы, втулки, оси, кольца и резьбовые элементы. Разговорное название этого процесса — «токарка».
У ступенчатого вала несколько участков разного диаметра. Одни служат посадочными поверхностями под детали узла, другие образуют уступы для осевой фиксации. Технолог связывает эти поверхности общей осью и выбирает последовательность обработки, которая позволяет выдержать требования чертежа.
У втулки нужно согласовать наружную поверхность с отверстием. Поэтому возможность обработать их при одном закреплении бывает важнее самого перечня доступных операций.
Обычное точение ограничено геометрией вращения. Шпоночный паз, поперечное отверстие или площадка могут потребовать фрезерования, сверления на другом оборудовании либо дополнительных возможностей токарного станка. Наличие таких элементов нужно учитывать до выбора исполнителя.
Геометрия и требования чертежа определяют маршрут изготовления. Название станка само по себе не описывает весь процесс.
Если деталь сочетает круглые участки, пазы и плоскости, сначала разберите, как выбрать метод обработки металла под деталь.
Наружное точение, торцевание, канавки и отрезка
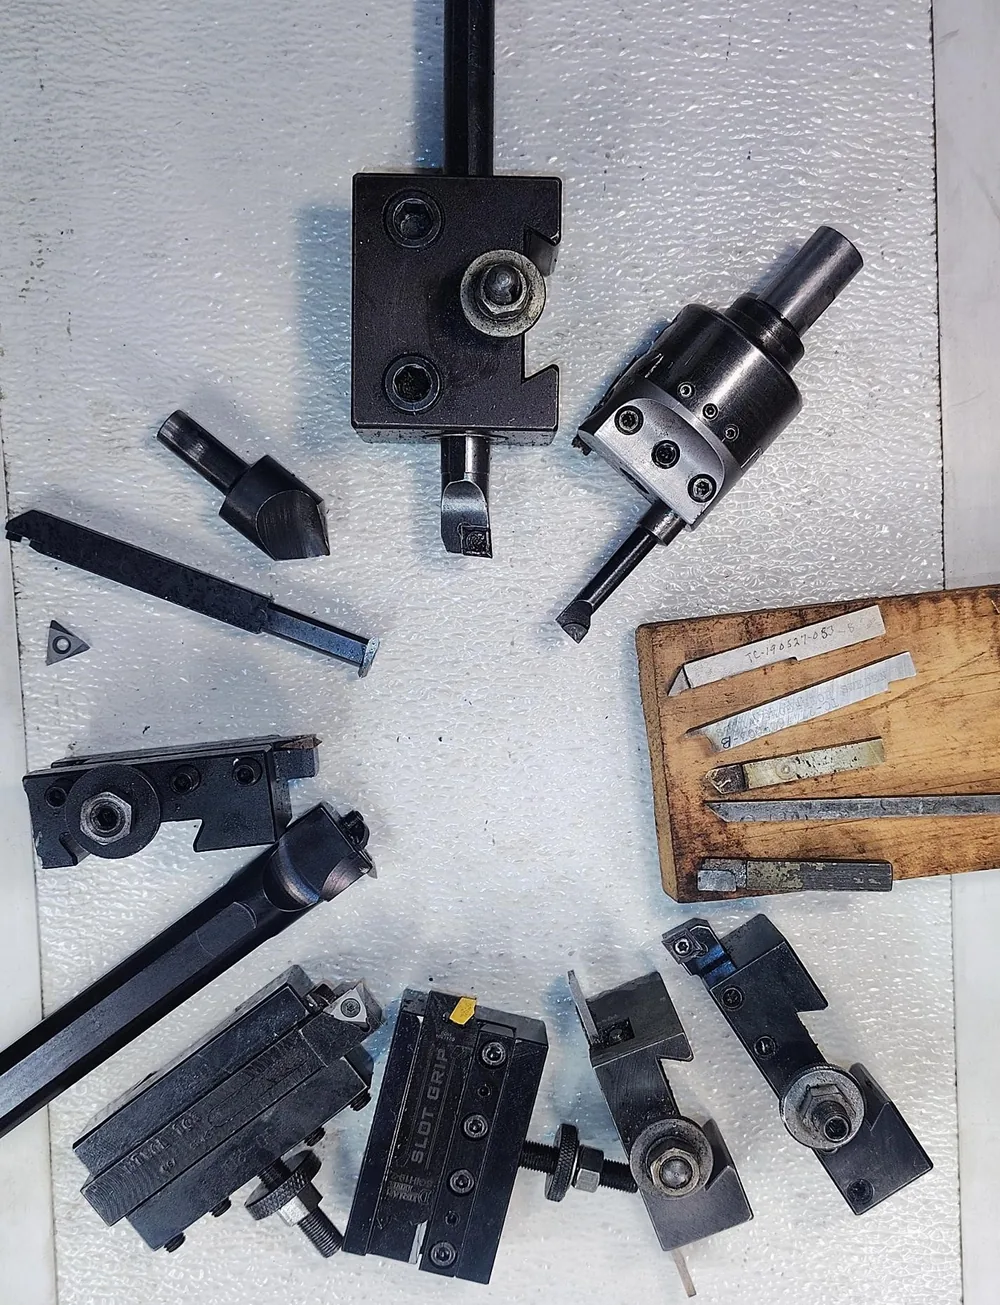
В набор входят расточные оправки, отрезные и резьбовые резцы, а также инструмент для снятия фасок. Фото: Progress and Poverty · CC BY 4.0
При наружном точении инструмент формирует диаметр и профиль заготовки, при торцевании — торцевую поверхность. Направление подачи зависит от операции: для цилиндра инструмент движется вдоль оси, для торца — поперёк неё. Ступенчатый вал требует сочетания движений: обработать цилиндрический участок, сформировать уступ и обеспечить переход между соседними диаметрами.
| Операция | Получаемая поверхность | Инструмент | Направление подачи | Пример применения |
|---|---|---|---|---|
| Продольное точение | Наружный цилиндр | Проходной резец | Вдоль оси | Посадочный участок вала |
| Точение конуса | Коническая поверхность | Проходной резец | Под углом к оси | Конический хвостовик |
| Обработка профиля | Фасонная поверхность | Контурный или фасонный резец | По контуру либо врезанием | Галтель, скругление |
| Торцевание | Плоский торец | Резец для подрезания торца | Поперёк оси | Опорный торец |
| Снятие фаски | Наклонный участок кромки | Фасочный или проходной резец | По профилю фаски | Заходная кромка |
| Наружная канавка | Кольцевое углубление | Канавочный резец | Радиально, при расширении — также вдоль оси | Канавка под кольцо |
| Отрезка | Поверхность разделения | Отрезной резец | Радиально к оси | Отделение детали от прутка |
Фасонный инструмент может получать профиль своей режущей кромкой; при контурной обработке профиль задаёт траектория. Эти способы требуют разного оснащения.
Канавки бывают наружными, внутренними и торцевыми. Для торцевой канавки инструмент входит с торца вдоль оси; внутренней нужен доступ через отверстие.
Отрезка полностью отделяет материал. До неё предусматривают удержание или приём отделяемой части, чтобы исключить падение и повреждение детали.
Внутренняя обработка отверстий и нарезание резьбы
Сверление создаёт отверстие в сплошной заготовке, а растачивание, зенкерование и развёртывание работают с уже подготовленным отверстием. Выбор зависит от исходной геометрии, припуска и требований к результату. Для втулки технолог отдельно оценивает положение отверстия относительно наружной поверхности: подходящий диаметр ещё не подтверждает правильное взаимное расположение поверхностей.
| Операция | Исходное состояние | Задача | Инструмент и ограничение |
|---|---|---|---|
| Сверление | Сплошной материал | Получить отверстие | Сверло; учитывать увод и выход стружки |
| Растачивание | Существующее отверстие | Изменить диаметр и обработать геометрию | Расточной резец; учитывать вылет державки |
| Зенкерование | Предварительное отверстие | Обработать стенки, подготовить следующий переход | Зенкер; требуется подходящий припуск |
| Развёртывание | Подготовленное отверстие | Завершить обработку размера и поверхности | Развёртка; ограничены возможности исправления положения |
Зенкование обрабатывает вход отверстия, например углубление под головку крепежа. Зенкерование относится к обработке самого отверстия.
Внутреннюю канавку ограничивают диаметр входа, глубина расположения и доступ инструмента. Заложенную на чертеже форму нужно проверить на технологическую выполнимость.
Наружную резьбу получают резцом или плашкой, внутреннюю — резцом или метчиком. При резьбонарезании резцом станок согласует продольную подачу с вращением заготовки по ходу резьбы. Резец закреплён в держателе и вместе с заготовкой не вращается. Способ выбирают с учётом профиля, размера, выхода инструмента и оснащения.
Процесс обработки детали: маршрут ступенчатого вала
Маршрут ступенчатого вала связывает чертёж, заготовку, технологические базы, переходы и контроль. Рассмотрим условный вал с посадочными участками, уступом, канавкой и резьбовым концом. Это учебный пример: материал, размеры, припуски и число установов должен определить технолог для конкретного заказа. Подшипниковую посадку выбирают по требованиям узла, без универсального допуска для всех валов.
- Разобрать чертёж и выбрать заготовку. Проверить материал, состояние поставки, диаметры, длины, посадки и требования к поверхности. Заготовка должна оставлять материал для обработки всех нужных участков.
- Назначить базы и закрепление. Определить поверхности, по которым ориентируют и удерживают заготовку. Технологические базы используют при токарной обработке, чтобы связать положение обрабатываемых участков с требованиями чертежа.
- Выполнить черновые переходы. Снять основной припуск и сформировать предварительные ступени. Оставить материал на последующие переходы и проверить, что заготовка допускает получение окончательных размеров.
- Обработать посадки и элементы профиля. Выполнить чистовые проходы, уступы, канавку, фаски и резьбу в назначенном порядке. Если маршрут включает термообработку, окончательное формирование ответственных поверхностей может идти после неё.
- Провести контроль и завершить маршрут. Проверить ответственные размеры после соответствующих переходов, затем принять готовую деталь. Шпоночный паз или шлифование включить отдельными операциями, если они нужны.
Для каждого установа технолог фиксирует опоры, доступные поверхности и точки контроля. Например, захват одного конца ограничивает доступ к нему; после переустановки нужно сохранить связь посадочных участков с выбранной базой.
Число установов заранее не назначают.
Припуск позволяет завершить размер и поверхность после чернового прохода. Если снять его преждевременно, исправить отклонение дополнительным точением может быть невозможно.
Как материал и режимы резания меняют обработку
Режимы резания описывают скорость движения поверхности относительно инструмента, вращение шпинделя, подачу и глубину снимаемого слоя. Эти параметры выбирают совместно: учитывают материал заготовки, режущую пластину, характер перехода, охлаждение и жёсткость закрепления. Одинаковая частота вращения при разных диаметрах даёт разную скорость резания, поэтому одних оборотов для описания режима недостаточно.
Скорость резания Vc указывают в м/мин, частоту вращения n — в об/мин, подачу f — в мм/об, глубину резания t — в мм. Для наружного точения:
n = 1000 × Vc / (π × D)
Здесь D — диаметр обработки в миллиметрах. Глубина радиального снятия:
t = (Dдо − Dпосле) / 2
Учебные допущения: диаметр 50 мм, скорость 100 м/мин. Расчёт даёт около 637 об/мин. Скорость взята только для демонстрации формулы; рабочее значение уточняют по каталогу выбранного инструмента.
Факт. В условном расчёте уменьшение диаметра с 50 до 46 мм соответствует снятию слоя толщиной 2 мм по радиусу: разность диаметров делят пополам.
Для стали, нержавеющей стали и алюминиевого сплава уточняют марку, состояние и рекомендации по инструменту. Названия группы материала недостаточно.
Расчёт переводит выбранную скорость резания в обороты. Пригодность режима дополнительно проверяют по инструменту, мощности станка, закреплению и условиям отвода стружки.
Станок, инструмент и закрепление: что выбирают под деталь
Станок выбирают по размерам заготовки, операциям, требованиям чертежа и партии. Универсальный станок допускает ручное управление переходами; станок с ЧПУ выполняет заданную программу. Приводной инструмент и дополнительные оси нужно проверять отдельно: они есть у определённых комплектаций. Возможности оборудования должны соответствовать всему маршруту, включая доступ к поверхностям и контроль между переходами.
Для наружных ступеней нужны проходные резцы, для отверстий — свёрла, расточные державки и при необходимости развёртки. Канавочный и резьбовой инструмент подбирают под профиль и условия входа. Сменная пластина работает вместе с державкой: геометрия крепления и вылет тоже влияют на процесс.
Патрон удерживает заготовку за выбранный участок. Центры задают опору по центровым отверстиям; планшайба позволяет закреплять заготовки, которым не подходит обычный захват. Люнет поддерживает протяжённый участок, если маршрут допускает такую опору.
Способ закрепления связывают с технологическими базами.
У длинного вала проверяют неподдержанный вылет. У тонкостенной втулки — деформацию от зажима, у глубокого отверстия — вылет расточного инструмента и отвод стружки. Увеличение вылета может усилить прогиб и вибрации.
Мнение. Если у детали ответственные посадки, выбирайте исполнителя, который может объяснить базирование и контроль этих поверхностей: наличие ЧПУ само по себе такого объяснения не заменяет.
Сведения об оборудовании под маршрут детали полезно сопоставлять с конкретными переходами заказа.
Что проверяют после токарной обработки
Измерительный контроль проверяет выполнение требований чертежа: размеры, геометрию, резьбу и шероховатость поверхности. У ступенчатого вала отдельно оценивают посадочные диаметры, длины участков и предусмотренные геометрические характеристики. Чертёж задаёт допуски и посадки, требования к шероховатости, а для проверки расположения поверхностей — соответствующие базы. Средства измерения выбирают под каждую характеристику.
Микрометр используют для наружного размера, нутромер — для внутреннего. Индикатор с подходящей оснасткой помогает проверять биение относительно назначенной базы. Резьбовой калибр проверяет предусмотренные для него параметры резьбы, профилометр — характеристики профиля поверхности.
Один прибор не закрывает всю приёмку.
Биение характеризует изменение показаний при вращении контролируемой поверхности относительно базовой оси. Соосность относится к взаимному расположению осей. Подменять одно требование другим нельзя: методика контроля должна соответствовать обозначению на чертеже.
Параметр Ra описывает среднее арифметическое абсолютных отклонений профиля от средней линии. Меньшее значение Ra соответствует меньшей средней величине этих отклонений, но ничего не доказывает о правильности диаметра.
Гладкая поверхность не подтверждает правильный размер. Совпадение диаметра с чертежом тоже не подтверждает выполнение всех геометрических требований.
Удаление заусенцев, очистку, термообработку или шлифование включают по назначению детали и маршруту. После операции, способной изменить размер или форму, технолог предусматривает соответствующий повторный контроль.
Ошибки обработки и ограничения безопасности
Дефект после точения требует проверки технологического процесса: закрепления, баз, инструмента, режимов и измерений. Следы вибрации могут сопровождать недостаточную жёсткость, износ или неподходящие условия резания. По одной фотографии нельзя установить причину. Для ступенчатого вала особенно существенны связь посадочных поверхностей с базой и сохранение припуска до окончательной обработки.
- Ошибка базирования → нарушение взаимного расположения поверхностей → проверить опоры и переустановку.
- Преждевременное снятие припуска → отсутствие материала для исправления → проверить промежуточные размеры.
- Износ инструмента → изменение размера и поверхности → проверить режущую кромку и результаты контроля.
- Нестабильная стружка → повреждение поверхности или затруднение обработки → проверить инструмент, режим и отвод стружки.
- Пропущенное измерение → перенос отклонения на следующий переход → проверить контрольные точки маршрута.
Ручное измерение, переналадку и удаление стружки выполняют после остановки вращения. Ограждения используют согласно руководству станка; ключ патрона убирают до пуска. Стружку удаляют предусмотренным инструментом, без захвата руками.
Рядом с вращающимися частями перчатки создают риск захвата. Требования к одежде, защите и безопасной работе уточняют по руководству оборудования и производственной инструкции.
Разбор причин брака при обработке металла помогает составить перечень проверок вместо случайной смены режима.
Что передать исполнителю для расчёта токарных работ
Для расчёта токарных работ нужны требования к готовой детали и параметры партии. Конструктору стоит обозначить ответственные поверхности, технологу — согласовать дополнительные операции и приёмку, закупщику — уточнить количество и условия поставки материала. Перечень операций без чертежа оставляет исполнителю слишком много допущений о геометрии, закреплении и требуемом контроле.
- Актуальный чертёж — с обозначением редакции, размерами, допусками и базами.
- Марка и состояние материала — включая требования к заготовке.
- Количество деталей — разовая партия или повторяющиеся поставки.
- Шероховатость и геометрические требования — для конкретных поверхностей.
- Дополнительные операции — термообработка, шлифование, покрытия или фрезерование.
- Условия приёмки — проверяемые характеристики и необходимые документы контроля.
Отдельно уточните, кто предоставляет заготовку. Глубокие отверстия, тонкие стенки и ответственные посадки лучше обсудить до запуска: они влияют на инструмент, закрепление и маршрут.
Расчёт учитывает подготовку и наладку, машинное время, расход инструмента, переустановки и контроль. Для партии затраты на наладку распределяются между деталями; дополнительные требования могут изменить объём работы.
Для обсуждения токарных работ по металлу передайте чертёж и параметры партии — по ним исполнитель сможет оценить выполнимость и подготовить расчёт.
Частые вопросы
Какие бывают виды токарной обработки?
В технологическом маршруте удобно группировать операции по результату: наружные поверхности, отверстия, торцы, канавки, резьба и отделение детали. В запросе исполнителю можно использовать такое описание, приложив чертёж. Названия операций помогают обсудить задачу, но окончательную последовательность переходов назначает технолог.
Какие операции выполняют при внутренней обработке на токарном станке?
В маршрут могут входить сверление, растачивание, зенкерование, развёртывание, внутренняя канавка и резьба. Наличие отверстия на чертеже не означает, что нужны все перечисленные операции. Исполнитель выбирает сочетание по исходной заготовке, доступу инструмента и требованиям к готовому отверстию.
Что делают с деталью после токарной обработки?
Деталь передают на предусмотренную маршрутную операцию либо на окончательную приёмку. Для заказа стоит отдельно согласовать состояние поставки: допустимы ли следы технологического закрепления, нужна ли очистка, защита поверхности и упаковка. Эти условия помогают избежать разногласий при получении партии.
Источники
- Turning formulas and definitions — Sandvik Coromant.
- Metalworking Machines — Lathes — Canadian Centre for Occupational Health and Safety.
- Mitutoyo — производитель средств измерения.