Фрезерную обработку ЧПУ выбирают по геометрии детали, материалу и требованиям чертежа. Число осей само по себе не гарантирует нужных допусков: важны доступ инструмента, закрепление заготовки и контроль. До заказа согласуйте маршрут изготовления, состав расчёта и критерии приёмки — это поможет сравнить предложения подрядчиков.
Когда детали нужна фрезерная обработка с ЧПУ
Фрезерная обработка с ЧПУ подходит для деталей с плоскостями, пазами, карманами, уступами и сложными контурами, если инструмент может добраться до нужных поверхностей. Конструктору, технологу и специалисту по закупкам стоит начинать выбор с чертежа: определить функциональные размеры, места закрепления и требования к контролю. Затем можно сравнивать маршруты изготовления и предложения производств.
Фрезерование выполняют на фрезерном станке с ЧПУ: вращающийся режущий инструмент снимает материал с заготовки, а система управления задаёт перемещения. При типичной токарной обработке вращается заготовка. В одной детали могут сочетаться поверхности, для которых нужны обе технологии.
Например, корпус с карманом и посадочным отверстием оценивают по доступу фрезы, способу получения отверстия и взаимному расположению поверхностей. Для вала с поперечным пазом возможен маршрут с точением и последующим фрезерованием.
Сравнивайте доступ инструмента, число установов, закрепление, контроль и состав затрат. Установ — обработка при одном закреплении заготовки. Каждое новое закрепление требует заново обеспечить положение детали относительно инструмента.
Маршрут изготовления выбирают по требованиям детали. Число осей станка само по себе не подтверждает соответствие чертежу.
Обзор опирается на принципы обработки и требования документации. Оборудование IRONEX для этой статьи не испытывали; сроки, цены и достижимые допуски входными данными не подтверждены. Возможности по конкретному заказу нужно уточнить у производства.
Какие поверхности и элементы можно фрезеровать
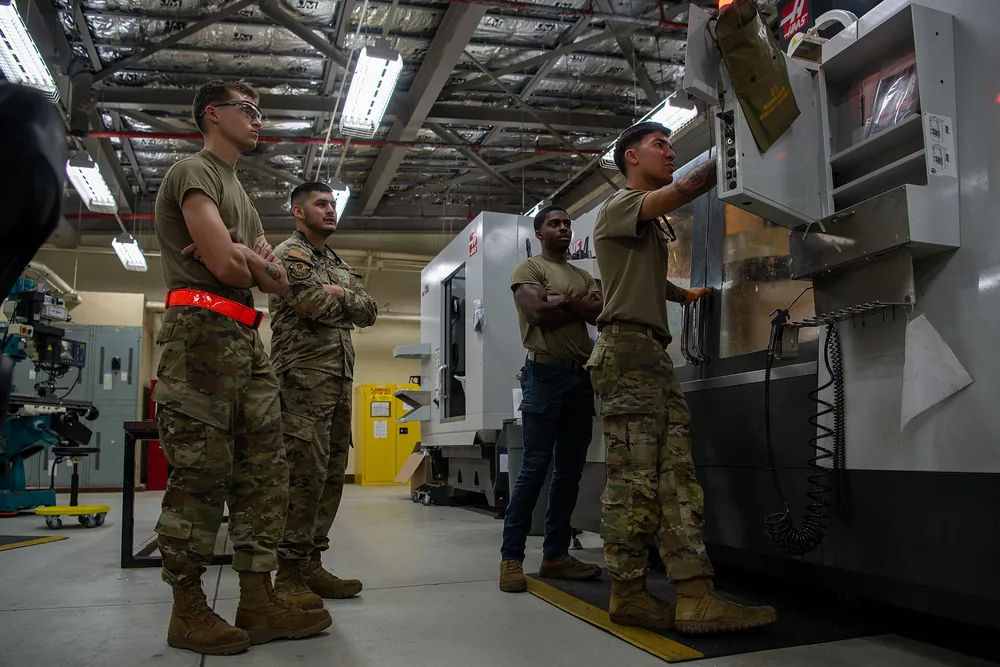
Подготовка фрезерного станка с ЧПУ на авиабазе Кадена в Японии, 29 августа 2024 года. Фото: U.S. Air Force photo by Senior Airman Luis E. Rios Calderon · Public domain
Фрезерованием получают плоскости, наружные контуры, карманы, пазы, уступы и пространственные поверхности. Возможность обработки зависит от доступа режущей части, места для держателя и устойчивости заготовки. На чертеже стоит отдельно проверить внутренние углы, глубокие узкие полости и тонкие стенки: именно такие элементы часто требуют обсуждения технологии или согласованной доработки конструкции.
При фасонной обработке профиль поверхности формируют геометрией инструмента либо его траекторией. Выбор зависит от формы детали, материала и требуемой поверхности. Одна подходящая траектория ещё не подтверждает, что инструмент и держатель пройдут без столкновения.
| Элемент детали | Ограничение обработки | Что обсудить с производством |
|---|---|---|
| Плоскость | Зажимы могут перекрывать проход фрезы | Места закрепления и дополнительный установ |
| Глубокий карман | Длинный инструмент теряет жёсткость | Доступ, радиусы и возможность изменить глубину |
| Узкий паз | Ограничен выбор инструмента | Ширину, глубину и альтернативную операцию |
| Внутренний угол | Круглая фреза оставляет радиус | Допустимый радиус, разгрузку угла или другую технологию |
| Тонкая стенка | Возможны прогиб и вибрации | Опору стенки и последовательность снятия материала |
Ограничение нужно связывать с работой детали. Если карман принимает ответную прямоугольную вставку, внутренний радиус может мешать сборке. Технолог предлагает решение, а заказчик проверяет совместимость с узлом.
Радиус, толщину стенки или другой элемент меняют только после согласования. Зафиксируйте изменение в документации, чтобы производство и приёмка использовали одну версию.
Три, четыре или пять осей: что подходит вашей детали
Число осей выбирают по направлениям доступа к поверхностям и возможностям закрепления. Для плоскостей и карманов, открытых с одной стороны, рассмотрите трёхосевой маршрут. Обработка нескольких сторон может потребовать поворотной оси или переустановок. Для сложной пространственной геометрии проверьте необходимость изменения ориентации инструмента во время резания — вместе с доступом держателя и оснастки.
Важно различать индексную и одновременную обработку. При индексной обработке поворотный узел выставляет положение между операциями. При одновременной обработке программа согласует движения линейных и поворотных осей во время резания.
| Конфигурация | Доступ к поверхностям | Переустановки | Ограничения и подготовка | Подходящие задачи |
|---|---|---|---|---|
| Три оси | С выбранного направления | Для других сторон могут понадобиться | Зажимы и длина инструмента; подготовка каждого установа | Открытые плоскости, пазы, карманы |
| Четыре оси | С поворотом вокруг одной оси | Часть можно заменить поворотом | Доступ ограничивают поворотный узел и крепление; нужна проверка поворотов | Элементы на нескольких сторонах |
| Пять осей | С изменением ориентации по двум поворотным осям | Возможность сокращения проверяют по детали | Нужны проверка столкновений и подготовка кинематики | Наклонные элементы и пространственные поверхности |
Сложность оборудования не отменяет ограничения закрепления. Поверхность под зажимом всё равно требует отдельного решения.
Мнение. Если все рабочие поверхности доступны с одного направления, сначала запросите трёхосевой маршрут. Дополнительные оси выбирайте, когда производство объяснит их пользу для вашей детали.
Наличие таких конфигураций и режимов у IRONEX нужно уточнить отдельно.
Какие параметры станка и оснастки влияют на заказ
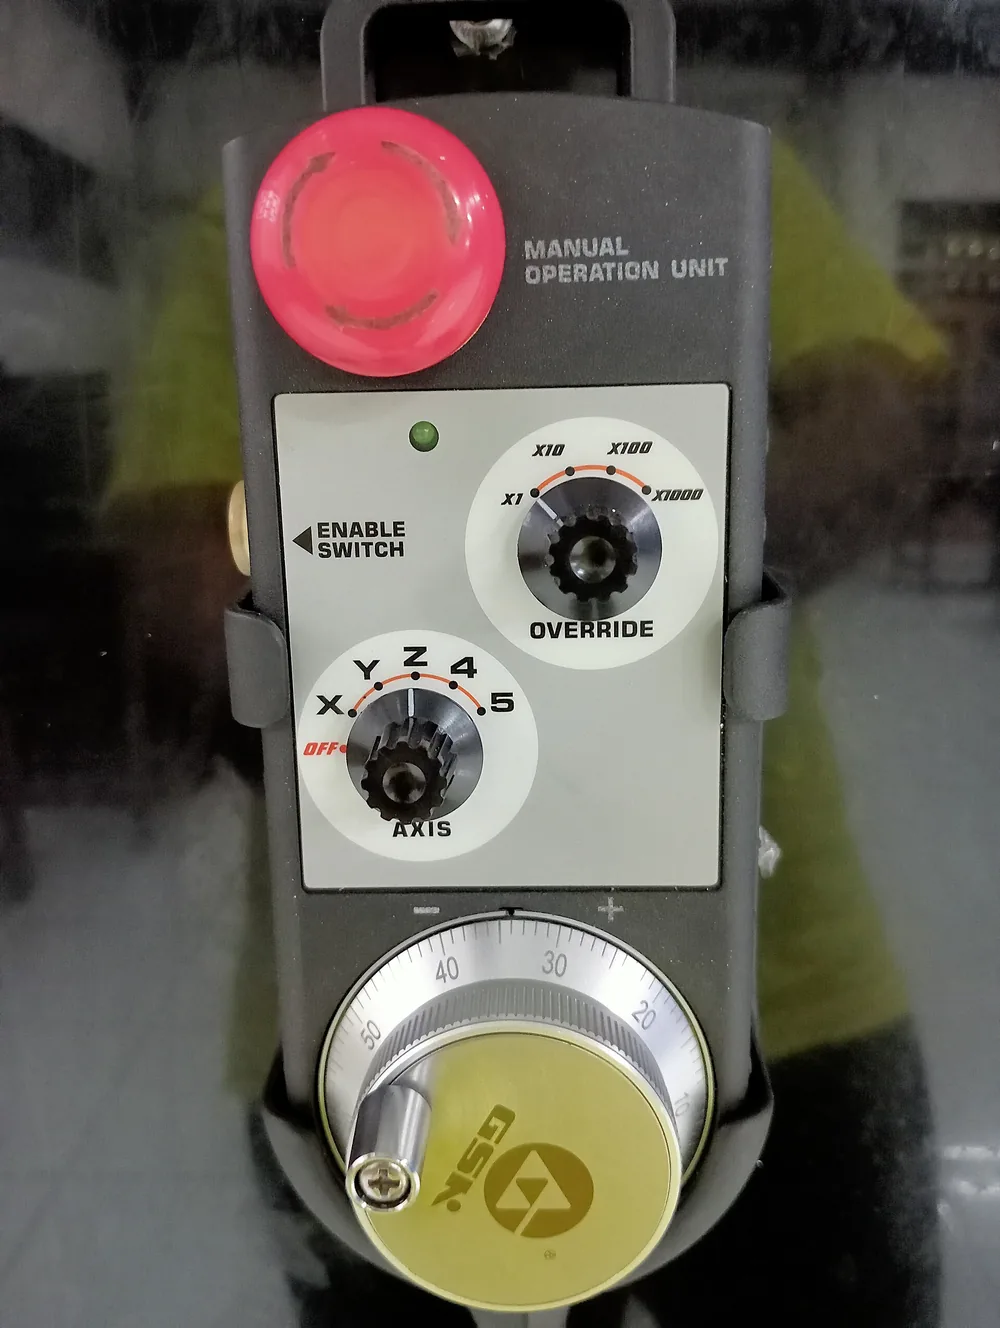
Ручной генератор импульсов служит для точного перемещения осей X, Y, Z и других осей фрезерного станка с ЧПУ. Фото: MukhtaromST · CC0 1.0
При оценке заказа проверяйте, помещается ли заготовка вместе с оснасткой и остаётся ли пространство для инструмента, держателя и перемещений. Паспортные размеры рабочей зоны дают только часть ответа. Производству также нужно оценить материал, нагрузку на шпиндель, жёсткость закрепления и вылет инструмента применительно к геометрии вашей детали.
Вертикальная и горизонтальная компоновки описывают ориентацию шпинделя. Число управляемых осей — отдельная характеристика. Эти признаки нельзя подменять друг другом при выборе маршрута.
Основные узлы фрезерного станка — шпиндель, стол, оси перемещения и система управления. Средства подачи смазочно-охлаждающей жидкости помогают организовать охлаждение и удаление стружки там, где технология предусматривает её применение.
Установочная оснастка закрепляет заготовку и задаёт её положение. Прижим может деформировать тонкую деталь, а слабое закрепление — позволить ей сместиться. Технологу нужно выбрать опоры и места зажима с учётом обрабатываемых поверхностей.
Рабочая зона станка не равна допустимому размеру детали: пространство занимают оснастка, инструмент и его перемещения.
Марка и состояние материала влияют на выбор инструмента и режимов. Длинный вылет помогает добраться до глубокой поверхности, но усложняет обеспечение жёсткости.
Попросите производство подтвердить применимость оборудования к чертежу: как закрепят заготовку, какие поверхности обработают за один установ и где возникнут ограничения. Перечень моделей станков без такого объяснения мало помогает выбрать подрядчика.
Что передать для расчёта изготовления по чертежу
Для расчёта передайте согласованный чертёж, сведения о материале и количестве, требования к поверхностям, контролю и поставке. Приложите 3D-модель, если она есть, и обозначьте её связь с ревизией чертежа. Такой комплект помогает оценить изготовление деталей фрезерной обработкой без предположений о посадках, покрытиях и составе приёмки.
Проверьте заявку перед отправкой:
- Документация: обозначение детали, ревизия чертежа и связанная версия модели.
- Материал: марка, состояние и сведения о заготовке, если вы предоставляете её сами.
- Количество: размер партии и план повторных заказов, если он известен.
- Требования: допуски размеров и геометрии, шероховатость, обработка кромок.
- Дополнительные операции: термообработка, покрытие и поверхности, которые нужно защитить.
- Приёмка: критичные параметры, объём контроля и требуемые документы.
- Поставка: желаемый срок, комплектность, упаковка и условия доставки.
Чертёж детали задаёт допуски размеров и геометрии, а также требования к шероховатости поверхности. 3D-модель передаёт пространственную форму и может помочь при подготовке программы. Наличие модели само по себе не подтверждает, что в ней записаны все требования приёмки.
При расхождении файлов согласуйте применимую версию и приоритет документа до запуска.
Подробнее о проверке обозначений — в материале как читать чертёж детали перед заказом. Для проверки файла геометрии используйте памятку как подготовить 3D-модель для расчёта.
Принимаемые форматы уточните у производства. Возможность работы без модели зависит от сложности детали и полноты чертежа; отсутствие файла не стоит заранее считать отказом от заказа.
Как проходит подготовка и изготовление детали
Подготовка начинается с проверки документации и технологичности, затем производство определяет маршрут, готовит программу и оснастку, проверяет наладку. Перед запуском партии полезно согласовать контроль первой детали. Результаты каждого этапа должны быть понятны заказчику: какая документация принята, какие операции предусмотрены и чем подтверждено соответствие изделия требованиям.
Такую последовательность можно использовать как основу обсуждения заказа; подтверждённым регламентом IRONEX она не служит.
- Проверка исходных данных. Результат — согласованная документация и перечень разрешённых изменений.
- Разработка маршрута. Результат — последовательность операций, установов и контрольных точек.
- Подготовка программы и оснастки. Результат — программа под выбранное оборудование и способ закрепления.
- Проверка наладки. Результат — проверенные движения, доступ инструмента и установка заготовки.
- Изготовление первой детали. Результат — измерения и решение о запуске партии по условиям заказа.
- Выпуск партии. Результат — детали и согласованный комплект документов приёмки.
3D-модель детали может использоваться в CAD/CAM-системе для подготовки управляющей программы. Фрезерный станок с ЧПУ выполняет эту программу; до обработки нужно проверить её применимость к реальному инструменту и закреплению.
Черновые операции снимают основной припуск, чистовые формируют требуемые размеры и поверхности. Конкретную последовательность выбирает технолог.
Термообработку и покрытие включают в маршрут с учётом их влияния на изделие. После этих операций может потребоваться дополнительный контроль или обработка отдельных поверхностей.
Как подтвердить допуски и шероховатость готовой детали
Соответствие готовой детали подтверждают измерениями параметров чертежа: размеров, формы, взаимного расположения и шероховатости. Паспортная характеристика позиционирования станка этого не заменяет. До заказа согласуйте, какие поверхности контролируют, относительно каких баз, какими средствами и в каком объёме. Результаты проверки должны относиться к поставляемой детали и применимой версии документации.
Позиционирование характеризует движение станка. Повторяемость процесса описывает воспроизводимость результата при заданных условиях. Соответствие изделия чертежу проверяют непосредственно на изготовленной детали.
На результат влияют материал, геометрия, закрепление, температура и порядок операций. Например, измерение тонкой стенки под зажимом и после освобождения может описывать разные состояния детали. Условия контроля нужно выбирать с учётом её назначения.
Для размеров используют подходящие измерительные инструменты; для формы и взаимного расположения может потребоваться координатный контроль или специализированная оснастка. Шероховатость оценивают предназначенным для неё средством. Выбор зависит от допуска, доступности поверхности и возможностей измерения.
Паспортная точность станка не заменяет измерения готовой детали по требованиям чертежа.
Протокол измерений фиксирует результаты проверки соответствия чертежу. Укажите идентификацию детали и документации, контролируемый параметр, требование, фактический результат и средство измерения.
Отдельно согласуйте базы, общие допуски и ссылки на стандарты, которые содержит документация заказа. Проверьте применимую редакцию и порядок использования: упоминание стандарта в обсуждении не делает его автоматически обязательным для любого изделия.
Что сравнивать в цене единичной детали и партии
Сравнивайте предложения по одинаковой ревизии детали, материалу, комплекту поставки и объёму контроля. Разделите подготовку производства и затраты, которые повторяются при изготовлении. При увеличении партии разовые расходы могут распределиться на большее количество изделий, но снижение цены за штуку зависит также от оснастки, закупки материала и организации производства.
| Статья затрат | Характер затрат | Что уточнить для детали и партии |
|---|---|---|
| Заготовка | На изделие и закупаемый объём | Материал, припуск, отходы, условия закупки |
| Управляющая программа | Подготовка и возможные изменения | Что включено и сохраняют ли программу |
| Оснастка | Изготовление, адаптация или использование | Кто оплачивает и кому принадлежит |
| Наладка | На запуск или смену установки | Потребуется ли повторная подготовка |
| Обработка | На изделие и производственный цикл | Какие операции входят в расчёт |
| Контроль | На деталь, выборку или партию | Какие параметры проверяют и выдают ли протокол |
| Дополнительные операции | По согласованному маршруту | Термообработка, покрытие, упаковка |
Повторный заказ может потребовать новой наладки, проверки инструмента или изменения программы. Поэтому возможность повторно использовать подготовку стоит подтвердить в предложении.
Сверьте налоговые условия, срок действия расчёта и состав документов. Цена с протоколом измерений и цена без согласованного контроля описывают разную поставку.
Срок также разделите: закупка материала, подготовка производства, изготовление, дополнительные операции и доставка. Уточните, с какого события начинается отсчёт.
Для расчёта фрезерных работ по металлу приложите документацию и попросите обозначить включённые операции. Без согласованного расчёта одинаковой детали сравнение партий в рублях было бы предположением.
Как выбрать подрядчика и согласовать приёмку
Выбирайте подрядчика по объяснённому маршруту, признанным ограничениям и способу проверки критичных требований. Для доступных поверхностей запросите простой маршрут; для нескольких сторон — схему установов; для пространственной геометрии — подтверждение доступа инструмента. При повторяемой партии дополнительно обсудите сохранение документации, оснастки и условий контроля между заказами.
До запуска согласуйте статус первой детали: кто проверяет результаты измерений и что разрешает выпуск оставшейся партии. Если заказ требует документы на материал и протоколы измерений, внесите их в комплект поставки.
Объём контроля партии задайте явно. Формулировка «проверить размеры» оставляет открытыми вопросы о перечне параметров, количестве проверяемых изделий и регистрации результатов. Критичные посадки и взаимное расположение поверхностей назовите отдельно.
Определите порядок работы с несоответствиями: уведомление, изоляция спорных деталей, повторное измерение и согласование дальнейших действий. Изменения конструкции должны проходить через утверждённую документацию.
Предложения сопоставимы, когда подрядчики считают одну версию детали с одинаковыми требованиями к поставке и приёмке.
Если маршрут включает термообработку или покрытие, установите, какие параметры проверяют после этих операций. Решение о приёмке должно относиться к конечному состоянию изделия.
Факт. Вращающийся режущий инструмент при фрезеровании снимает материал с заготовки.
Передайте согласованный комплект документации на расчёт изготовления деталей по чертежам. Приложите перечень критичных требований и ожидаемые документы приёмки — производство сможет ответить по конкретной задаче.
Частые вопросы
Можно ли передать образец вместо чертежа?
Образец может помочь восстановить геометрию, но из него нельзя однозначно определить все проектные требования. Отдельно согласуйте обмер, материал, допуски и выпуск документации. Утвердите полученный чертёж перед изготовлением.
Можно ли запросить расчёт до подписания соглашения о конфиденциальности?
Порядок передачи документации согласуйте с подрядчиком. Если чертежи содержат закрытые сведения, сначала определите условия доступа и использования файлов. Для предварительного обсуждения можно подготовить обезличенное описание задачи.
Получит ли заказчик управляющую программу вместе с деталями?
Передачу программы оговорите отдельно. Уточните формат, совместимость с оборудованием, права использования и состав передаваемых файлов. Поставка готовых деталей сама по себе не определяет эти условия.
Источники
- Sandvik Coromant — производитель режущего инструмента, материалы по фрезерованию.
- Haas Automation — производитель станков с ЧПУ, документация по оборудованию.