Контактная точечная сварка соединяет листы внахлёст: ток греет металл в месте контакта, электроды сжимают, и получается литое ядро — сварная точка. Метод подходит для листовых деталей, к которым есть двусторонний доступ. По внешнему виду точки качество не принять: его проверяют по режиму, срезу и отрыву.
Как контактная точечная сварка делает сварную точку
Два листа лежат внахлёст. Медные электроды сжимают пакет с двух сторон, через стык идёт ток, у кромки может блеснуть искра. Сопротивление выше всего на границе поверхностей, и тепло по закону Джоуля — Ленца собирается там. Присадку, флюс и защитный газ не подают. Контактная точечная сварка расплавляет металл между листами и формирует литое ядро. Это и есть сварная точка, она держит нагрузку.
Цикл точки — четыре шага.
- Сжатие. Электроды сводят листы и убирают зазор.
- Импульс тока. На стыке металл плавится, литое ядро растёт между листами.
- Проковка. Ток уже снят, усилие держат, пока ядро застывает под давлением.
- Снятие усилия. Электроды расходятся.
Ток, время импульса, усилие, форма и размер рабочей поверхности электродов и чистота листов вместе задают диаметр литого ядра. Вмятина на лицевой стороне — след электрода. По ней диаметр ядра не назначают и проплавление не видят.
Литое ядро между листами держит сварную точку. Ровная вмятина снаружи этого не доказывает.
Где применяют точечную сварку и когда она не подходит
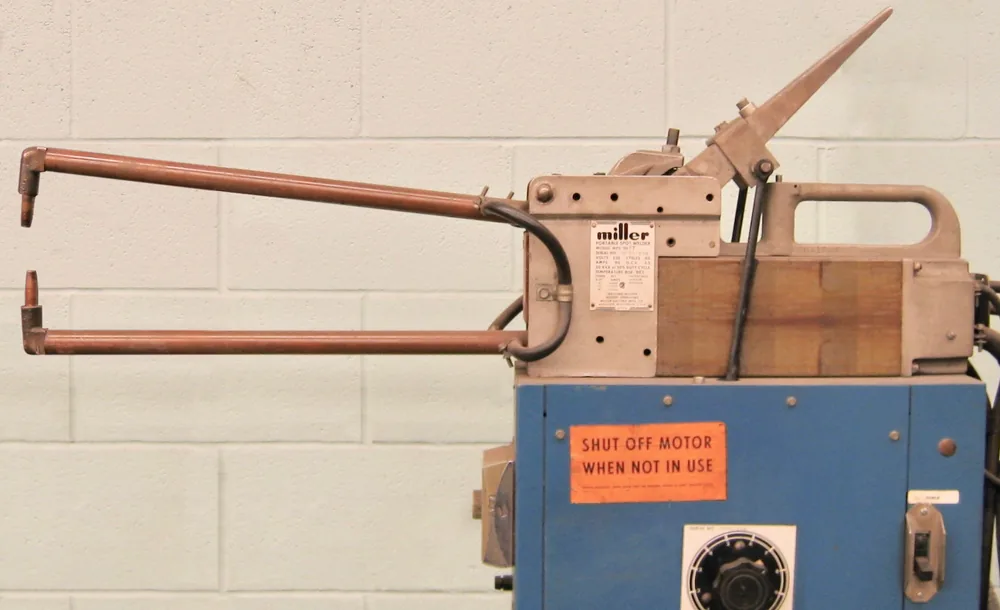
Машина для точечной сварки модели Миллер выдает максимальный ток 12000 ампер при щипцах длиной 45 сантиметров. Фото: Triddle · CC0 1.0
Точечная сварка листа берёт нахлёст, если к точке есть ход с двух сторон. Так собирают корпус, кожух, полку стеллажа, стенку тары, панель техники. Цикл короткий, присадку не расходуют, поэтому способ тянет серию одинаковых корпусов и кожухов.
Стационарная машина принимает деталь в горловину. Подвесные клещи идут к крупному узлу. Оба ставят ту же сварную точку, если держат ток, время и усилие. Закрытый профиль, куда электрод не заходит, так не закрыть. Толстый пакет упирается в питание и вылет: предельную толщину без пробы на вашем сечении не берут из чужого каталога.
Шовная сварка, её же называют роликовой, катит непрерывный шов. Рельефная плавит заранее выдавленный выступ. Стыковая соединяет торцы, нахлёст ей не нужен.
Точечная сварка подойдёт, если:
- листы внахлёст и место точки открыто с двух сторон;
- нужен ряд отдельных точек, герметичный шов не требуется;
- тираж повторяет одну и ту же точку.
Один доступ, валик под осмотр или стык встык ведут к другому процессу. Для шва с присадкой и газом есть аргонодуговая сварка, полуавтомат или лазер — по доступу и толщине.
Какие металлы и толщины сваривают контактной сваркой
Низкоуглеродистая сталь — базовый материал для контактной точечной сварки. Электроды на ней живут дольше, чем на оцинковке. Подбор режима начинают с образца этой стали. На оцинковку и нержавейку те же амперы переносят только после своей пробы.
Оцинкованная сталь сокращает ресурс электродов почти втрое: около 8 000 точек на низкоуглеродистой и около 3 000 на оцинкованной без правки.
Нержавеющую сталь и алюминий варят на своём токе и усилии — числа уточняют пробой. Разная толщина и разные металлы требуют своего режима. По ГОСТ 15878-79 размеры соединения берут по более тонкому листу.
| Материал | Что учесть | Что происходит с электродами |
|---|---|---|
| Низкоуглеродистая сталь | Базовый материал для проб режима | Около 8 000 точек без правки |
| Оцинкованная сталь | Свой режим, не переносится с чёрной стали | Около 3 000 точек, почти втрое короче |
| Нержавеющая сталь | Свой ток и усилие | Стойкость уточнить на марке |
| Алюминий | Свой ток и усилие | Стойкость уточнить на сплаве |
Жёсткий и мягкий режим: что выбирает технолог и что нужно указать заказчику
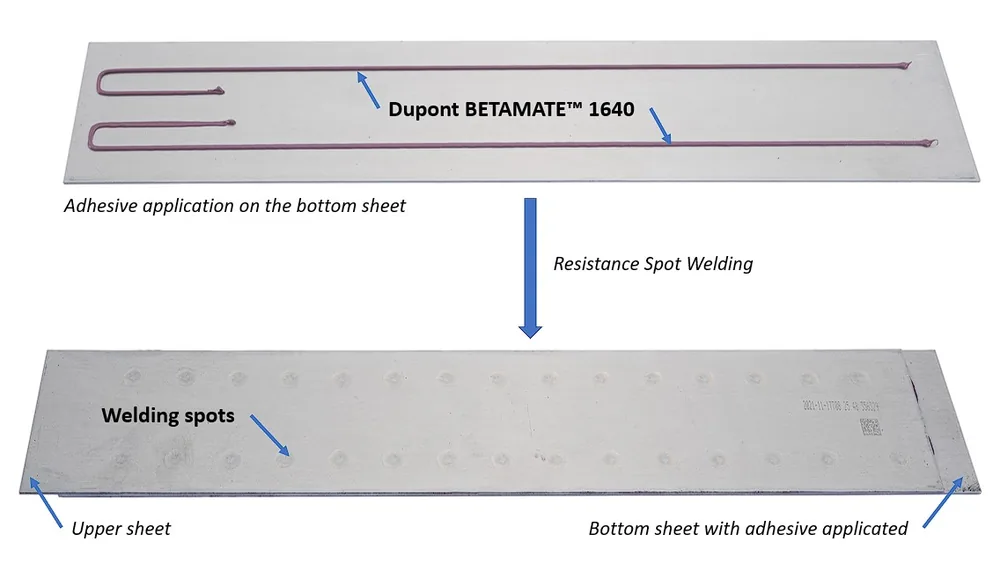
Два алюминиевых листа, соединённых точечной сваркой с применением адгезива. Фото: Fezer, Andreas; Sung-Min Wi ( Sungminwi ); Kubik, Jochen; Kaiserauer, Axel · CC BY 4.0
Жёсткий режим — большой ток, короткий импульс, достаточное усилие. Мягкий — ток ниже, время тока длиннее. Режим сварки определяет размер зоны термического влияния: долгий нагрев оставляет широкую полосу изменённого металла вокруг литого ядра.
Цифры ниже — для двух чистых листов низкоуглеродистой стали 18 ga, около 1,2 мм. К ГОСТ их не привязывают. Время — в периодах, без секунд.
| Параметр | Класс A, жёсткий режим | Класс C, мягкий режим |
|---|---|---|
| Ток | 10 300 А | 6 100 А |
| Усилие | 650 lbs (около 2,9 кН) | 205 lbs (около 0,9 кН) |
| Время тока | 8 периодов | 42 периода |
| Прочность на срез одной точки | 1 820 lbs (около 8,1 кН) | 1 600 lbs (около 7,1 кН) |
| Зона термического влияния | Уже: импульс короткий | Шире: ток идёт долго |
Срез падает с 1 820 lbs до 1 600 lbs, около 12%. Сорок два периода — это больше полусекунды тока, и такой нагрев может перегреть электроды и трансформатор. Мягкий режим часто бракуют из-за широкой зоны термического влияния.
Мнение. Если точка видна на изделии и металл вокруг нельзя широко греть, в чертёж пишите класс точки. Одного диаметра ядра мало: при близком срезе мягкий режим оставляет широкую зону термического влияния.
Машина или клещи: на чём варят точки и почему кВА не показатель мощности
Крупный узел варят клещами: аппарат подносят к детали, которая не влезает в горловину. Компактную подают в стационарную машину. Машина контактной сварки и клещи задают один цикл, но ток и усилие у них выходят разные, и от этого зависит, получится ли жёсткий режим на вашей толщине.
Педаль давит ногой оператора и редко набирает усилие проковки для класса A. Если для точки нужен этот класс, педальную машину не берут.
Вторичное напряжение трансформатора обычно 6–8 В. Точка далеко от кромки заводит деталь глубоко в горловину, а сталь внутри горловины отбирает у машины сварочный ток. Поэтому вылет и размер детали проверяют до запуска серии.
Паспортные кВА не говорят, какой ток придёт в точку. Смотрите продолжительность включения, вылет и вторичное напряжение.
По отраслевому стандарту RWMA трансформатор считают на ПВ 50%. Паспорт с ПВ 10% завышает кВА более чем вдвое.
На большинстве контроллеров нет показаний тока и усилия. Чтобы настроить режим, нужны переносной измеритель тока и динамометр электродов.
Электроды, охлаждение и стабильность серии
Рабочая температура воды для машины контактной сварки — 55–65 °F, около 13–18 °C, и не ниже точки росы, иначе на контуре выпадет конденсат. Рециркулятор без холодильника даёт тёплую воду.
При тёплой воде торцы электродов грибуются от нагрева, и их приходится править или менять несколько раз за смену. Это бьёт по производительности. Оцинкованная сталь расходует электрод быстрее чёрного листа.
Факт. Без правки и замены ориентир — около 8 000 точек на низкоуглеродистой стали и около 3 000 на оцинкованной.
Перед серией сверяют торец электрода, температуру воды, усилие и ток.
Как проверяют качество сварной точки
Сварная точка не показывает, держит ли она. Валика для осмотра нет, и точка может выглядеть нормально, но развалиться из-за плохого проплавления. Визуальный осмотр видит выплеск, прожог, смещение и грубую вмятину, но не проплавление ядра.
Поэтому ядро проверяют разрушением образцов: отрывом и срезом, а диаметр ядра и проплавление смотрят на макрошлифе.
ГОСТ 15878-79 задаёт конструктивные элементы и размеры точек: диаметр ядра, шаг, нахлёстку и расстояние до края по толщине и группе соединения. Группу назначают при проектировании. Расстояние от центра точки до края нахлёстки — не меньше половины минимальной нахлёстки. Проплавление для сталей — от 20 до 80% толщины, вмятина — не больше 20%, в труднодоступном месте до 30%.
Если контроллер не повторяет время и нагрев, прочность точки держат постоянными разрушающими пробами. Контроллер с контролем тока и усилия на каждой точке позволяет фиксировать эти параметры по всей серии. Объём контроля — сколько образцов-свидетелей, в какие моменты смены и каким методом — пишут в заявке.
Сварная точка может выглядеть ровной и не держать, потому что ядро проплавлено не полностью. Принимают по режиму, срезу и отрыву.
Дефекты точечной сварки: признак, причина, что менять
Дефект сварной точки показывает сбой режима: ток, время, усилие или рабочий торец электрода. Готовых порогов в амперах без замера на детали нет. Таблица даёт только направление, что проверить первым.
| Дефект | Признак | Вероятная причина | Что проверить |
|---|---|---|---|
| Непровар | Мелкое ядро или его нет | Мало тока, времени или усилия; грибовидный электрод | Ток и усилие измерителем и динамометром, торец электрода |
| Чрезмерная вмятина | Глубокая лунка | Вмятина вышла за 20% толщины | Усилие и рабочую поверхность электрода |
| Смещение точки | Точка мимо разметки | Сдвиг оснастки | Оснастку, положение точки, шаг и кромку по ГОСТ 15878-79 |
| Износ электрода | Точка мельчает к концу серии | Тёплая вода, оцинковка | Температуру воды, правку электрода до серии |
Нахлёстку, шаг и кромку берут из ГОСТ 15878-79 по более тонкому листу.
Что указать в чертеже и заявке на детали с точечной сваркой
Подпись «сварить точками» не задаёт ни ядро, ни контроль. На чертеже нужны положение, шаг, расстояние до кромки, число точек и доступ: электроды или клещи должны встать с двух сторон. В строке указывают класс точки и диаметр литого ядра. Если важен вид, пишут допустимую вмятину и что широкая зона термического влияния не принимается. Материал, толщины и покрытие обязательны: оцинковка и нержавейка меняют режим и ресурс электродов.
В заявке фиксируют приёмку: образцы-свидетели, отрыв, срез, макрошлиф. Что писать в комплект на партию — в разборе что входит в паспорт качества на деталь. Сбор пакета на узел — в материале как подготовить документацию на сварную сборку.
Что приложить к заявке на сварной узел:
- чертёж с положением, шагом, кромкой и числом точек;
- класс точки и диаметр ядра, ожидание по вмятине и зоне нагрева;
- марка, толщины и покрытие каждого листа;
- доступ электродов с двух сторон;
- объём контроля: свидетели, отрыв, срез;
- тираж партии.
По чертежу оценим, подходит ли контактная точечная сварка этому узлу и какой контроль заложить в паспорт. Пришлите чертёж на расчёт — материал, толщины, покрытие и тираж.
Частые вопросы
Чем контактная сварка отличается от дуговой?
Металл греет ток, детали сжимают электроды. Присадку, флюс и защитный газ не подают. У точечной сварки нет валика: соединение спрятано между листами, и осмотреть его как дуговой шов нельзя.
Какие виды контактной сварки бывают?
Точечная, шовная (роликовая), рельефная и стыковая. Точечная ставит отдельные ядра на нахлёсте листов. Шовная даёт непрерывный шов. Рельефная плавит выступ, стыковая соединяет торцы.
Какие металлы можно сваривать точечной сваркой?
Низкоуглеродистую и оцинкованную сталь: для них есть ориентиры по стойкости электродов. Нержавеющую сталь и алюминий варят на своих режимах, ток и усилие там другие. На оцинковке электроды без правки служат заметно меньше, чем на чёрном листе.
Источники
- Resistance spot welding and what to know about the technology — The Welder: режимы, кВА, охлаждение и контроль точки
- ГОСТ 15878-79. Контактная сварка. Соединения сварные. Конструктивные элементы и размеры — госстандарт: ядро, нахлёстка, проплавление, вмятина