Аргонодуговая сварка — это TIG: дуга горит между вольфрамовым электродом и деталью под защитой аргона. Шов выходит точным и чистым, поэтому её ставят на нержавейку, алюминий и тонкостенные детали. Полуавтомат MIG/MAG быстрее, но там, где важны вид шва и стойкость к коррозии, выбор обычно за TIG.
Что такое аргонодуговая сварка и что под этим названием путают
Аргонодуговая сварка — это TIG, сварка неплавящимся вольфрамовым электродом в инертном газе. Дуга горит между электродом и деталью, аргон закрывает ванну от воздуха, присадку сварщик подаёт отдельным прутком. В разговоре «аргонной» называют любую сварку, где есть баллон с аргоном, и от этого путаются разные процессы.
Полуавтомат — это MIG и MAG: там электрод плавящийся, проволока сама служит присадкой. MIG идёт в инертном газе, в том числе в аргоне, MAG — в активном газе или в смеси с аргоном. Ручная дуга покрытыми электродами (MMA) идёт без внешнего газа и к аргонодуговой не относится.
Аргонодуговая сварка — не любая сварка с аргоном, а процесс с неплавящимся вольфрамовым электродом и отдельной присадкой.
Как работает TIG: дуга, вольфрамовый электрод, аргон и присадка
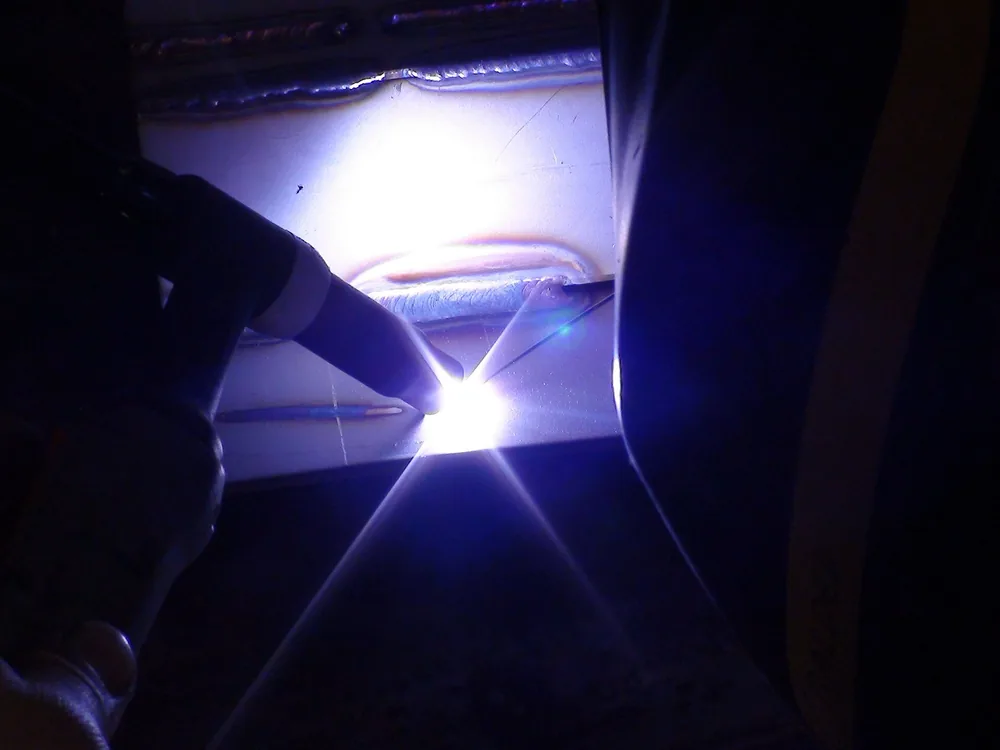
TIG-сварка: вольфрамовый электрод создаёт дугу, защищённую инертным газом. Фото: Mak04 at Slovenian Wikipedia · Public domain
Шов при TIG получается чистым, потому что участники процесса разделены. Вольфрамовый электрод только держит дугу и в шов не попадает. Присадка идёт отдельно, аргон закрывает ванну и не вступает с расплавом в реакции. Каждым из этих факторов сварщик управляет независимо.
Со стороны это выглядит так: в одной руке горелка, в другой пруток. Дуга тихая, брызг почти нет, ванну видно целиком. Пруток сварщик вводит в ванну ровно столько, сколько нужно для формы шва.
Аргон тяжелее воздуха и вытесняет его из зоны сварки. Газ включают до зажигания дуги и держат после её погасания: так защищены и электрод, и остывающий шов. Время продувки задаёт производитель аппарата, берите значения из его документации.
В горелке электрод стоит по центру, вокруг него сопло с потоком аргона. Ванна образуется под дугой, пруток входит в неё сбоку. Эти элементы и определяют внешний вид готового шва.
Аргонодуговая сварка и полуавтомат MIG/MAG: сравнение по одним и тем же критериям
Главное различие в том, кто подаёт металл в ванну. При TIG это сварщик, отдельным прутком. При MIG/MAG проволока идёт из аппарата сама, поэтому полуавтомат быстрее. Взамен шов грубее, а брызг больше. Сводка по одним критериям:
| Критерий | TIG | MIG | MAG |
|---|---|---|---|
| Электрод | Вольфрамовый, неплавящийся | Плавящаяся проволока | Плавящаяся проволока |
| Защитный газ | Аргон | Инертный газ, в том числе аргон | Активный газ или смесь с аргоном |
| Толщина металла | Тонкий и средний | Тонкий и средний | Средний и толстый |
| Скорость | Ниже | Выше | Выше |
| Вид шва | Аккуратный, чешуйчатый, без брызг | Ровный, возможны брызги | Заметны брызги и наплывы |
| Зачистка после сварки | Минимальная | Нужна | Нужна |
| Квалификация сварщика | Выше, две руки | Ниже | Ниже |
| Нержавейка и алюминий | Основной процесс | Алюминий и нержавейка | В основном стали |
| Стоимость метра шва | Выше из-за времени | Ниже | Ниже |
Цифр по стоимости метра шва нет: она зависит от детали и цеха. Кому что: TIG берут на тонкий металл и ответственные швы, полуавтомат — на объём и скорость на металле потолще. Лучшего процесса вообще нет, всё решают деталь и требования к шву.
Где аргонодуговая сварка нужна, а не желательна
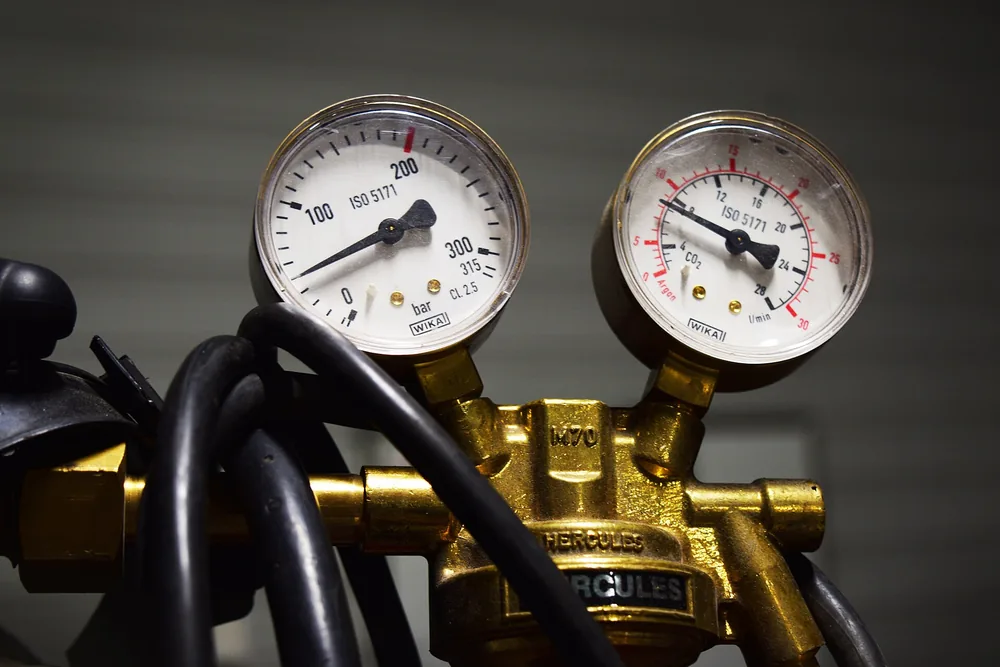
Газовый регулятор для управления подачей газа при сварке MIG/MAG. Фото: Mimzy · CC0 1.0
TIG становится единственным разумным выбором, когда шов должен быть аккуратным, а перегрев стенки недопустим. Так бывает на ответственных соединениях, где чертёж требует жёсткого класса качества шва, а внешний вид проверяют глазами и приборами. Материалы, для которых TIG почти без альтернативы: нержавеющая сталь, алюминий и сплавы, титан, медь и латунь.
TIG выбирают там, где шов должен быть аккуратным, а перегрев тонкой стенки недопустим.
Тонкостенные детали и трубопроводы
Тонкая стенка легко прожигается и коробится. TIG вводит в неё тепло дозированно, ток регулирует сварщик. На трубных стыках так удаётся проварить корень и не оставить провисов внутри.
Пищевое, фармацевтическое и химическое оборудование
Здесь шов должен быть без брызг и пор: в них задерживаются загрязнения и растут бактерии. Для внутренней поверхности заказчики часто прописывают отдельные требования к шву и обработке.
Алюминий, титан, медь
Алюминий варят TIG на переменном токе: он разрушает оксидную плёнку на поверхности. Титан и медь чувствительны к загрязнению и окислению, им нужна надёжная газовая защита.
Сварка нержавейки: что решает качество шва
Нержавейку варят аккуратнее обычной стали, потому что её стойкость к коррозии держится на защитной оксидной плёнке. Перегрев или окисление шва плёнку разрушают, и деталь ржавеет именно по шву. Поэтому у нержавейки важен не только сам процесс, но и всё, что до и после него.
- Очистка и обезжиривание кромок.
- Поддув корня шва.
- Сварка TIG.
- Удаление цветов побежалости.
- Травление и пассивация.
Защита корня шва и цвета побежалости
Без защиты корня внутренняя сторона шва окисляется, и коррозионная стойкость падает. Поэтому в полость подают аргон, это и есть поддув. Цвет шва показывает, как хорошо шла защита: от соломенного до синего и серого, чем темнее, тем толще оксидная плёнка. Допустимый цвет заказчик прописывает в требованиях к изделию.
Присадка и обработка после сварки
Присадку подбирают под марку основного металла, по документации на саму присадку. На многослойных швах следят за межпроходной температурой, чтобы не перегреть металл. После сварки шов травят и пассивируют, и защитная плёнка восстанавливается.
Когда хватит полуавтомата и TIG не нужна
Полуавтомат часто дешевле TIG и справляется без потери качества. Если деталь из конструкционной стали, металл не тонкий, а шов не выставляют напоказ, платить за TIG нет смысла. Проволока подаётся сама, и сварщик держит темп на длинных швах.
Полуавтомата в MAG-варианте (в активном газе или в смеси с аргоном) обычно достаточно, когда:
- деталь из конструкционной стали умеренной и большой толщины;
- нужна серия одинаковых швов, где важны скорость и стабильная подача проволоки;
- шов идёт под покраску или зачистку;
- по внешнему виду шва нет жёсткого класса качества.
У полуавтомата есть цена: брызги и зачистка после сварки, на тонком металле шов выходит менее аккуратным.
Мнение. Если конструкция из чёрной стали идёт под покраску и толщина не тонкая, берите MAG: TIG добавит время на шов, а видимого выигрыша не даст.
Аппарат и режимы: что определяет результат
Результат TIG зависит от режима, а не только от наличия аргона. Один и тот же аппарат даёт и хороший, и плохой шов, в зависимости от того, как выставлены ток, электрод и газ. Заказчику не нужно разбираться в каждой настройке, но полезно знать, что за ними стоит.
Постоянный ток используют для сталей и нержавейки, переменный — для алюминия. Диаметр вольфрамового электрода подбирают под ток. Импульсный режим помогает на тонком металле: дуга то усиливается, то ослабевает, и деталь меньше перегревается.
Расход аргона и рабочий ток берите из паспортов оборудования и технологической карты. Числа без такого источника ненадёжны.
Про безопасность. Аргон тяжелее воздуха и скапливается в низких и закрытых помещениях, отсюда риск удушья, значит нужна вентиляция. Дуга даёт ультрафиолетовое излучение, сварщика защищают маска и одежда.
Типовые дефекты TIG и чем они грозят
Большинство дефектов TIG связано с газовой защитой и чистотой. Если исполнитель знает причину, он быстро исправит режим, а вы поймёте, о чём спрашивать при приёмке.
| Дефект | Причина | Чем грозит | Что делать |
|---|---|---|---|
| Поры | Слабая газовая защита, грязные кромки или присадка | Шов теряет герметичность и прочность | Очистить кромки и пруток, проверить подачу аргона |
| Вольфрамовые включения | Электрод коснулся ванны | Хрупкое место в шве, брак при радиографии | Удалить участок, заточить электрод, переварить |
| Непровар | Мал ток, неверный зазор или разделка | Скрытая трещина под нагрузкой | Поднять ток, пересмотреть подготовку кромок |
| Окисление шва | Обрыв газовой защиты, не выставлен поддув | Падает стойкость к коррозии | Проверить поддув, травить и пассивировать |
Какие дефекты допустимы, определяет класс качества шва, заданный в чертеже или в требованиях к изделию. Поэтому класс лучше фиксировать заранее.
Как указать сварку в чертеже и заказе
Чтобы исполнитель выбрал верный процесс, его нужно назвать явно или задать требования, из которых он следует. Если в чертеже нет ни того, ни другого, цех подберёт самый дешёвый вариант, и это может оказаться MAG на детали, которой нужен TIG.
В чертёж и заказ стоит вписать:
- процесс: TIG или MAG, либо требования, из которых он следует;
- класс качества шва и метод контроля: визуальный, капиллярный или радиографический;
- марку присадки и требования к постобработке нержавейки;
- требования к сварщикам: наличие аттестации, например НАКС, если она нужна для изделия;
- допуски по деформациям для тонкостенных деталей.
Подробнее о составе комплекта чертежей читайте в статье про документацию на сварную сборку. Оценить бюджет заранее помогут цены на металлообработку.
Как выбрать процесс: короткий итог
Процесс выбирают по требованию к шву и материалу, а не по привычке цеха. Хватает трёх правил.
Тонкий металл, нержавейка, алюминий и жёсткий класс шва — TIG. Толстая конструкционная сталь, серия и шов под покраску — MAG.
Для тех, кто рассматривает третий вариант, есть материал о том, когда вместо TIG и MIG выгоднее лазерная сварка. Пришлите чертёж вместе с материалом, толщиной и классом шва, и мы подберём процесс под деталь.
Частые вопросы
Чем аргонодуговая сварка отличается от полуавтомата?
Аргонодуговая (TIG) сваривает неплавящимся вольфрамовым электродом, присадку подают отдельно, шов получается точнее. Полуавтомат (MIG/MAG) сам подаёт проволоку и работает быстрее, но с тонким металлом справляется хуже.
Какие металлы варят аргонодуговой сваркой?
Нержавеющую сталь, алюминий и его сплавы, титан, медь и латунь. Сталь варят на постоянном токе, алюминий — на переменном.
Какой аргон нужен для сварки?
Для TIG берут чистый аргон. Сорт и содержание примесей указаны в паспорте баллона, а если чертёж требует определённый сорт, впишите его в заказ.
Источники
- Международная организация по стандартизации (ISO) — каталог международных стандартов
- Росстандарт — стандарты и технические регламенты
- НАКС — аттестация сварщиков и сварочного оборудования