Лазерная сварка даёт узкий глубокий шов с малой зоной нагрева, поэтому деталь меньше ведёт. Но выгоду получает не каждый заказ: лазер требует точной сборки, ровных кромок и понятных требований к контролю. Ниже — когда он окупается и что передать подрядчику.
Что такое лазерная сварка и как получается шов
Лазерная сварка соединяет детали сфокусированным лазерным лучом: он плавит кромки, а шов кристаллизуется, когда луч уходит дальше. Дуги и электрода нет, тепло приходит из одного узкого пятна.
Чаще всего луч даёт волоконный лазер. Излучение идёт по оптоволокну в сварочную головку, оптика фокусирует его на стыке. Если нужно добавить металл в шов или закрыть зазор, в ванну подают присадочную проволоку.
Ванну расплава защищает газ: аргон, гелий или азот, в зависимости от металла. Без защиты расплав окисляется, а шов получается пористым, так что газ напрямую влияет на число пор. Сварка бывает ручной, автоматической и роботизированной, а излучение — импульсным или непрерывным. Для серий берут автоматическую или роботизированную: положение луча повторяется от детали к детали.
На схеме ниже видно, как расположены луч, оптика, сопло с газом, ванна расплава и застывший шов.
Два режима проплавления: теплопроводный и глубокий
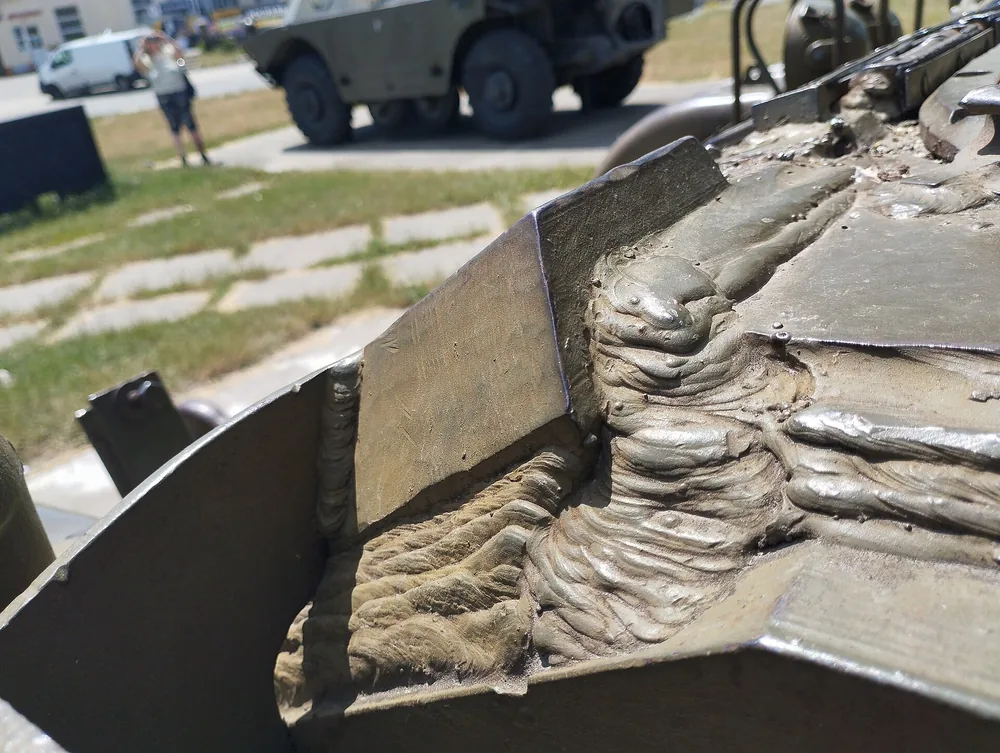
Металлические сварные швы. Фото: Ірина Бучнєва · CC BY 4.0
Лазер плавит металл в двух режимах. В теплопроводном тепло идёт в деталь с поверхности, шов выходит неглубоким и широким. В режиме глубокого проплавления (keyhole) плотность мощности такая, что металл частично испаряется и в ванне открывается узкий канал. Луч уходит по нему вглубь, поэтому шов узкий и глубокий.
Режим задают мощность, диаметр пятна и скорость: одна установка при разных настройках даёт разный шов. Порог плотности мощности зависит от металла и оборудования.
Для детали это значит следующее. Зона термического влияния — участок рядом со швом, где структура металла изменилась от нагрева, — при глубоком режиме уже, чем при дуговой сварке. Меньше нагрева — меньше деформаций и правки после сварки. Платой становится сборка: узкий луч не прощает неточную посадку кромок.
Глубокий режим даёт узкий проплавляющий шов при малом нагреве детали, но платит за это жёсткими требованиями к точности сборки.
Лазер или TIG/MIG: где какая сварка выгоднее
Лазерная сварка выигрывает там, где важны малый нагрев и повторяемость на серии. TIG и MIG выигрывают там, где заготовки неточные, деталь одна или нужен ремонт. Единого «лучшего» способа нет: выбор зависит от детали и тиража. В таблице оба способа сравниваются по одним критериям, оценки сравнительные, без цифр.
| Способ | Зона нагрева и деформации | Допуск на зазор | Скорость | Оснастка | Выгодная серия | Постобработка |
|---|---|---|---|---|---|---|
| Лазерная сварка | Узкая зона, деформации малые | Жёсткий, нужна точная сборка | Обычно выше на тонких и средних толщинах | Точная фиксация и прижим | Серия с повторяющейся сборкой | Зачистки и правки обычно меньше |
| TIG | Зона шире, деформации заметнее | Терпимее к зазору | Ниже | Простая | Единичные детали и малые партии | Зачистка и правка чаще |
| MIG | Зона широкая | Терпимее к зазору | Выше, чем у TIG | Простая | Малые и средние партии | Брызги, зачистка |
Скорость зависит от толщины и режима, поэтому цифры берите из паспорта оборудования подрядчика, а не из общих таблиц.
Мнение. Если деталь единичная, а заготовка неточная, берите TIG или MIG. Если сборка повторяется от детали к детали и вас беспокоят деформации, просите расчёт по лазеру.
Какие металлы и толщины сваривают лазером
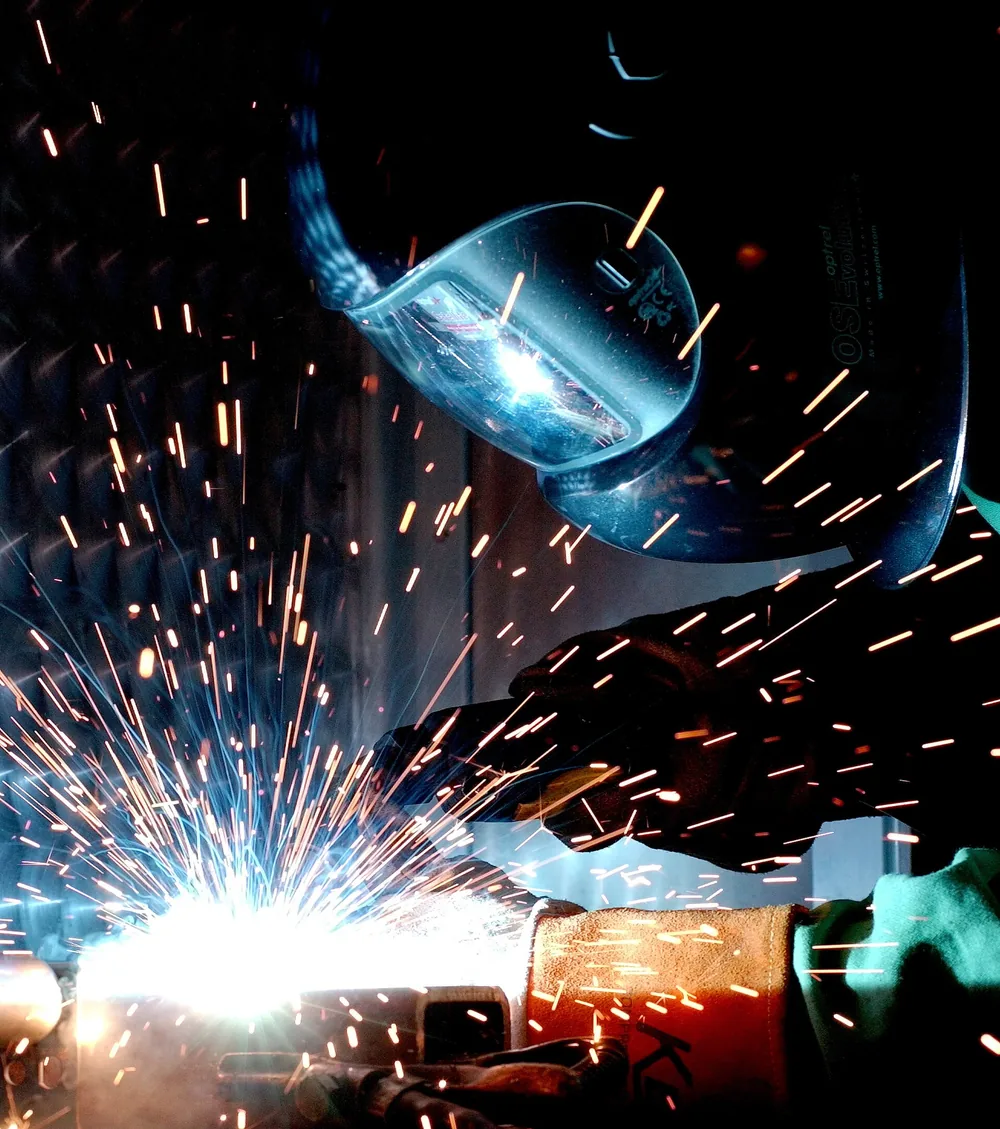
При газовой металлической сварке расходная проволока подается автоматически, обеспечивая стабильный процесс соединения деталей. Фото: William M. Plate Jr. · Public domain
Марка металла и толщина определяют режим и цену, поэтому называйте их в заявке сразу. Таблица показывает, как ведут себя основные материалы.
| Материал | Как ведёт себя при лазерной сварке | На что обратить внимание |
|---|---|---|
| Углеродистая сталь | Сваривается уверенно | Марка: при большем содержании углерода шов может закаляться |
| Нержавеющая сталь | Сваривается уверенно | Газовая защита: без неё шов темнеет |
| Алюминий | Сильно отражает излучение и быстро отводит тепло | Отдельный режим, риск пор |
| Медь и латунь | Отражение и теплоотвод ещё сильнее | Источник излучения и режим уточнять; у латуни цинк испаряется и даёт поры |
| Титан | Сваривается, но активно реагирует с воздухом | Защита газом, в том числе с обратной стороны шва |
Что сваривается уверенно
Углеродистые и нержавеющие стали, а также титан — обычные материалы для лазерной сварки. У нержавейки следят за газовой защитой, иначе шов окисляется. Титан при нагреве жадно берёт кислород из воздуха, поэтому защита нужна и с обратной стороны шва. Для конструкционной стали называйте точную марку: от содержания углерода зависит, не станет ли шов хрупким.
Что требует отдельных режимов и проверки
Алюминий и медь сильнее отражают излучение волоконного лазера, поэтому под них подбирают режим, а для меди иногда берут другие источники излучения. Разнородные пары, например сталь с алюминием, нельзя ни исключать, ни обещать заранее: на границе металлов появляются хрупкие фазы. Подрядчик проверяет такую пару на образцах, иногда с переходной вставкой. Ваше дело — назвать обе марки и требования к прочности шва.
Подготовка под лазер: зазор, сборка, кромки
Лазеру нужна заготовка точнее, чем дуге. Пятно луча малое, поэтому зазор между кромками напрямую влияет на шов: чем он больше, тем выше риск непровара и подрезов. Допустимую величину для стыка и нахлёста, с присадкой и без неё, называет технолог под конкретную толщину и режим. Универсального числа нет, значение нужно уточнить у подрядчика.
Точность зазора начинается с заготовок. Детали, вырезанные лазером и доведённые механической обработкой, обычно ложатся точнее, чем заготовки с неровной кромкой. Собранный узел держит оснастка: прижим и фиксация не дают кромкам разойтись, когда металл нагревается.
Кромки должны быть чистыми. Масло, окалина, влага и остатки покрытия попадают в ванну расплава и дают поры. Если деталь проходит гальванику или покраску, укажите в чертеже, до сварки это происходит или после.
Схема ниже показывает стык и нахлёст, допустимый зазор, прижим и оснастку.
Что передать подрядчику, чтобы получить расчёт
Для расчёта подрядчику нужны данные, из которых видно, что сваривать, из чего и как проверять. Соберите их в таком порядке:
- Чертёж и 3D-модель узла с обозначением швов.
- Марка и толщина металла для каждой детали.
- Длина и расположение швов, тип соединения: стык или нахлёст.
- Допуски и требования к деформациям.
- Объём партии и срок.
- Требования к контролю шва.
Чаще всего забывают три вещи: тип соединения и требования к самому шву, покрытие детали до и после сварки, допустимые деформации. Из-за них расчёт приходится пересчитывать.
Дальше заказ идёт через контрактное производство так. Сначала заявка и проверка технологичности, потом согласование материала и режима. Затем пробные образцы, серия, контроль и отгрузка. Что должно входить в предложение подрядчика, разобрано отдельно: что должно входить в коммерческое предложение на изготовление детали.
Как проверяют качество лазерного шва
Контроль выявляет дефекты шва, а какие методы применять, задаёт чертёж заказчика. Каждый метод видит своё, поэтому на ответственных узлах их комбинируют.
| Метод контроля | Что выявляет | Когда применяют |
|---|---|---|
| Визуальный | Подрезы, брызги, неровности, трещины на поверхности | Всегда, первым |
| Капиллярный | Поверхностные трещины и поры, выходящие на поверхность | Когда нужна проверка трещин на нержавеющих сталях и цветных сплавах |
| Ультразвуковой | Внутренние несплошности, непровар | Ответственные швы при доступе к контролю |
| Рентгеновский | Внутренние поры и непровары на снимке | Ответственные швы |
| Металлографический шлиф | Глубину проплавления, структуру, зону термического влияния | Образцы при подборе режима и проверке первой партии |
Объём контроля задаёт заказчик: какие методы применять и на скольких швах, записывают в чертёж или ТЗ. Чем подробнее это описано до запуска, тем меньше споров при приёмке.
Типовые дефекты лазерных швов и их причины
Дефект в лазерном шве почти всегда сводится к причине, которую видно заранее. Заказчик снижает риск образцами и контролем первой партии, подрядчик — настройкой режима и оснастки.
| Дефект | Типичная причина | Как предотвращают |
|---|---|---|
| Поры | Влага, масло или покрытие на кромках, слабая газовая защита | Чистка кромок, подбор газа и расхода |
| Подрезы | Зазор, неверный режим | Точная сборка, присадочная проволока, подбор режима |
| Непровар | Зазор, малая мощность, смещение луча от стыка | Точная фиксация, пробные образцы |
| Горячие трещины | Склонность сплава, жёсткое закрепление, форма шва | Подбор присадки и режима, сварка на образцах |
| Брызги | Режим, нестабильная защита | Настройка режима и подачи газа |
| Деформации | Нагрев, неудачный порядок швов | Малый нагрев лазера, порядок сварки, оснастка |
Большинство дефектов управляемы. Про общие причины брака вне сварки читайте в разборе типичные причины брака при обработке металла.
Из чего складывается цена и когда лазер окупается
Цену лазерной сварки задают материал и толщина, длина и число швов, серия, оснастка и подготовка, требования к контролю и объём постобработки. Готовой расценки за метр здесь нет: без чертежа она ничего не значит, поэтому цену считают по чертежу.
Логика окупаемости такая. На серии оснастка и настройка делятся на много деталей, а скорость лазера и меньшая зачистка снижают цену каждой. На единичной детали настройка и оснастка съедают выгоду, и дуговая сварка выходит дешевле.
На серии лазерная сварка окупается скоростью и малой постобработкой, на единичной детали выгода чаще уходит в оснастку и настройку.
Если ваши детали идут партиями, посмотрите, как устроено серийное производство деталей.
Когда лазер не подходит и как выбрать способ
Лазер не подходит, если заготовки неточные и зазоры большие. Он не подходит для единичного ремонта, для разовой детали и там, где нет оснастки для точной фиксации. В этих случаях TIG или MIG дадут результат проще и дешевле.
Перед выбором ответьте на четыре вопроса:
- Идёт ли серия, а не одна деталь?
- Собирается ли узел точно и повторяемо?
- Важны ли малые деформации?
- Заданы ли требования к контролю шва?
Если на большинство ответ «да», лазер стоит рассчитать. Если «нет», начинайте с дуговой сварки.
Лазер выбирают под деталь и серию, а не под моду на технологию.
Когда чертёж, материал и требования к контролю собраны, пришлите чертёж на расчёт: технологи подскажут, какой способ сварки подходит вашему узлу.
Частые вопросы
Какие металлы можно сваривать лазером?
Углеродистые и нержавеющие стали, титан, а также алюминий, медь и латунь. Последним трём нужны свои режимы из-за сильного отражения излучения, разнородные пары проверяют на образцах.
Чем лазерная сварка отличается от TIG и MIG?
Лазер греет узкую зону и даёт меньше деформаций, но требует точной сборки и оправдывается на сериях. TIG и MIG терпимее к зазорам и удобнее для разовых заказов.
Какие дефекты бывают в лазерном шве?
Поры, подрезы, непровар, горячие трещины и брызги. Причины — от зазора и чистоты кромок до режима и защитного газа.
Источники
- Каталог международных стандартов ISO — Международная организация по стандартизации
- Национальные стандарты и технические регламенты — Росстандарт
- Оборудование и технологии волоконных лазеров — IPG Photonics