Электроэрозионная обработка снимает металл электрическими разрядами: инструмент не касается детали и не давит на неё. Поэтому она берёт то, что не берёт фреза: закалённую сталь, твёрдый сплав, узкие пазы и малые радиусы в углах. Цена такой возможности — невысокая скорость и тонкий изменённый слой на поверхности.
Что такое электроэрозионная обработка
Деталь закалена, а в чертеже стоит узкий глубокий паз с малым радиусом в углу: фреза такую заготовку не берёт. Электроэрозионная обработка (ЭЭО, по-английски EDM, electrical discharge machining) решает задачу иначе. Она снимает металл серией электрических разрядов между электродом и деталью и не касается заготовки. Единственное жёсткое условие — электропроводность материала.
Резание давит на деталь. Фреза прижимает заготовку, вызывает вибрации и изнашивается о твёрдый металл. У электроэрозии нет усилия резания, поэтому нет ни прижима, ни вибраций, а твёрдость металла на инструмент не влияет. Аббревиатуру EDM вы увидите в каталогах и на шильдиках станков: это тот же метод.
Инструмент не касается детали, поэтому твёрдость материала не мешает. Важно одно: металл должен проводить ток.
Как это работает: от разряда до готового контура
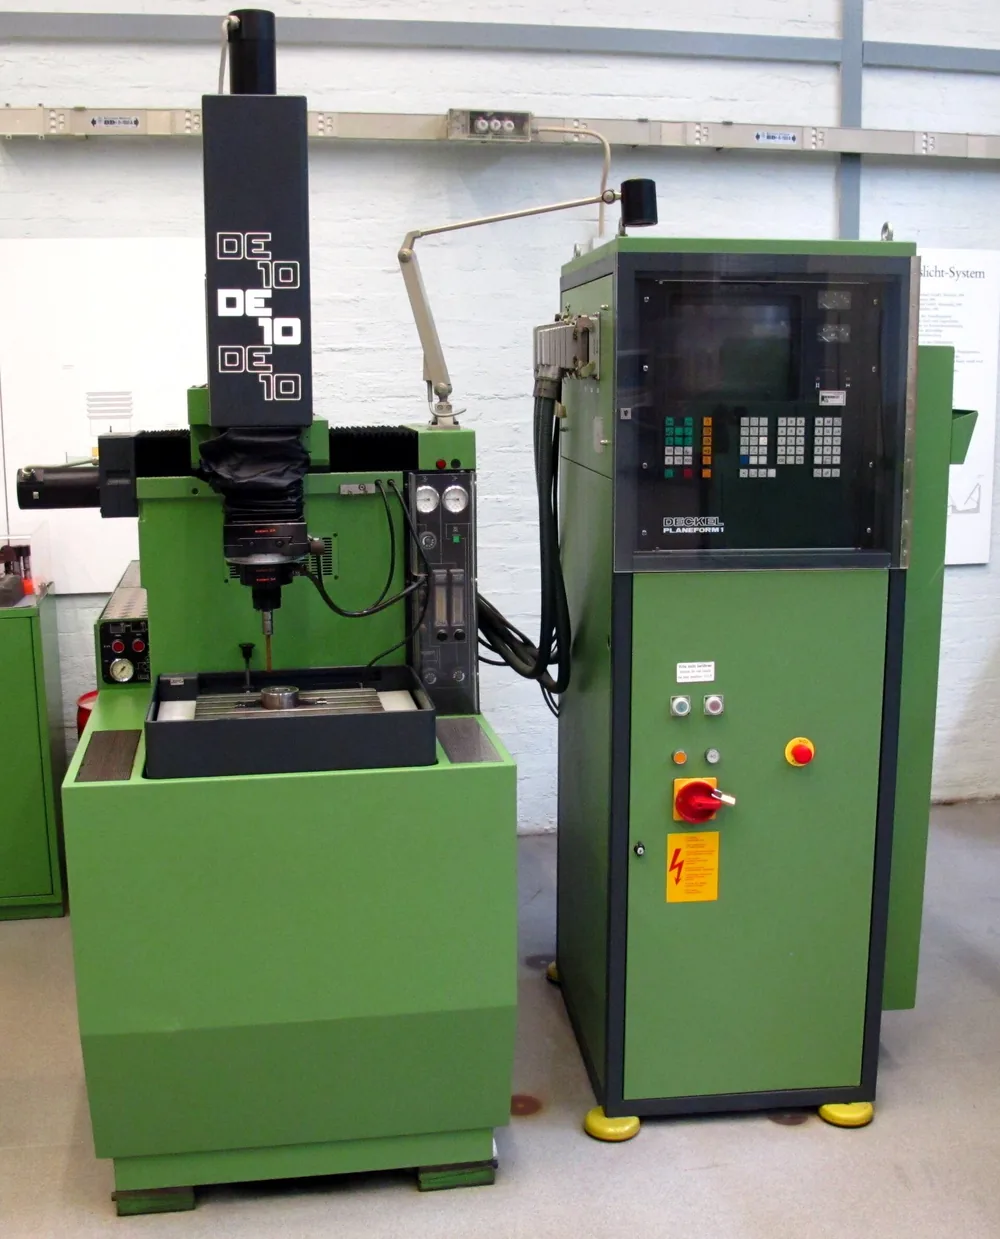
Машина для электроэрозионной обработки деталей. Фото: Dmm2va7 · CC BY 3.0
Между электродом и деталью остаётся тонкий зазор, заполненный диэлектриком — жидкостью, которая не проводит ток. Когда напряжение растёт, жидкость пробивает в самом узком месте, возникает искровой канал, и металл в точке разряда плавится и испаряется. Контур складывается из очень большого числа таких микроразрядов.
Последовательность выглядит так:
- Зазор между электродом и деталью заполняет диэлектрик.
- Напряжение вызывает пробой, и появляется искровой канал.
- Металл в точке разряда плавится и испаряется.
- Диэлектрик вымывает шлам — застывшие частицы металла.
- Станок удерживает зазор и ведёт электрод по программе.
Диэлектриком служит деионизованная вода или масло. Разряд происходит именно в этой среде, а поток жидкости уносит шлам. Масляные станки требуют внимания к пожарной безопасности: температуру вспышки смотрите в паспорте конкретного масла.
Энергия импульсов задаёт баланс. Больше энергии — быстрее съём и грубее поверхность, меньше — медленнее и чище. Числовые режимы подбирает технолог по паспорту генератора. ЧПУ хранит программу контура и следит за зазором.
Проволочная и прошивная электроэрозия: чем отличаются
Видов два: проволочная электроэрозия режет сквозные контуры, прошивная копирует форму электрода в глубине заготовки. Оба — разновидности электроэрозионной обработки и работают на разрядах в диэлектрике. Другие варианты, например электроэрозионно-химический, здесь не разбираем. От электрохимической обработки ЭЭО отличается тем, что там нет искры.
| Вид | Инструмент | Результат | Типичные детали | Ограничение |
|---|---|---|---|---|
| Проволочная | Тонкая проволока, не касается детали | Сквозной контур, возможен конус | Пуансоны, матрицы, шаблоны | Нужно стартовое отверстие |
| Прошивная | Профильный электрод из меди или графита | Негатив формы электрода, в том числе закрытая полость | Гнёзда пресс-форм, глухие полости | Электрод изнашивается |
Проволочная электроэрозионная резка
Проволока диаметром порядка десятых долей миллиметра служит электродом-инструментом. Точное значение зависит от станка. Она движется вдоль контура и деталь не касается. Резка идёт по сквозному контуру, для неё нужно стартовое отверстие. Проволоку можно наклонить и получить конус. Пуансон и матрицу вырезают по одной программе.
Прошивная (копировально-прошивочная) электроэрозия
Профильный электрод из меди или графита погружается в заготовку и оставляет в ней негатив своей формы. Так делают закрытые полости и гнёзда пресс-форм. Электрод тоже изнашивается, поэтому на одну деталь часто готовят несколько экземпляров.
Когда без электроэрозии не обойтись
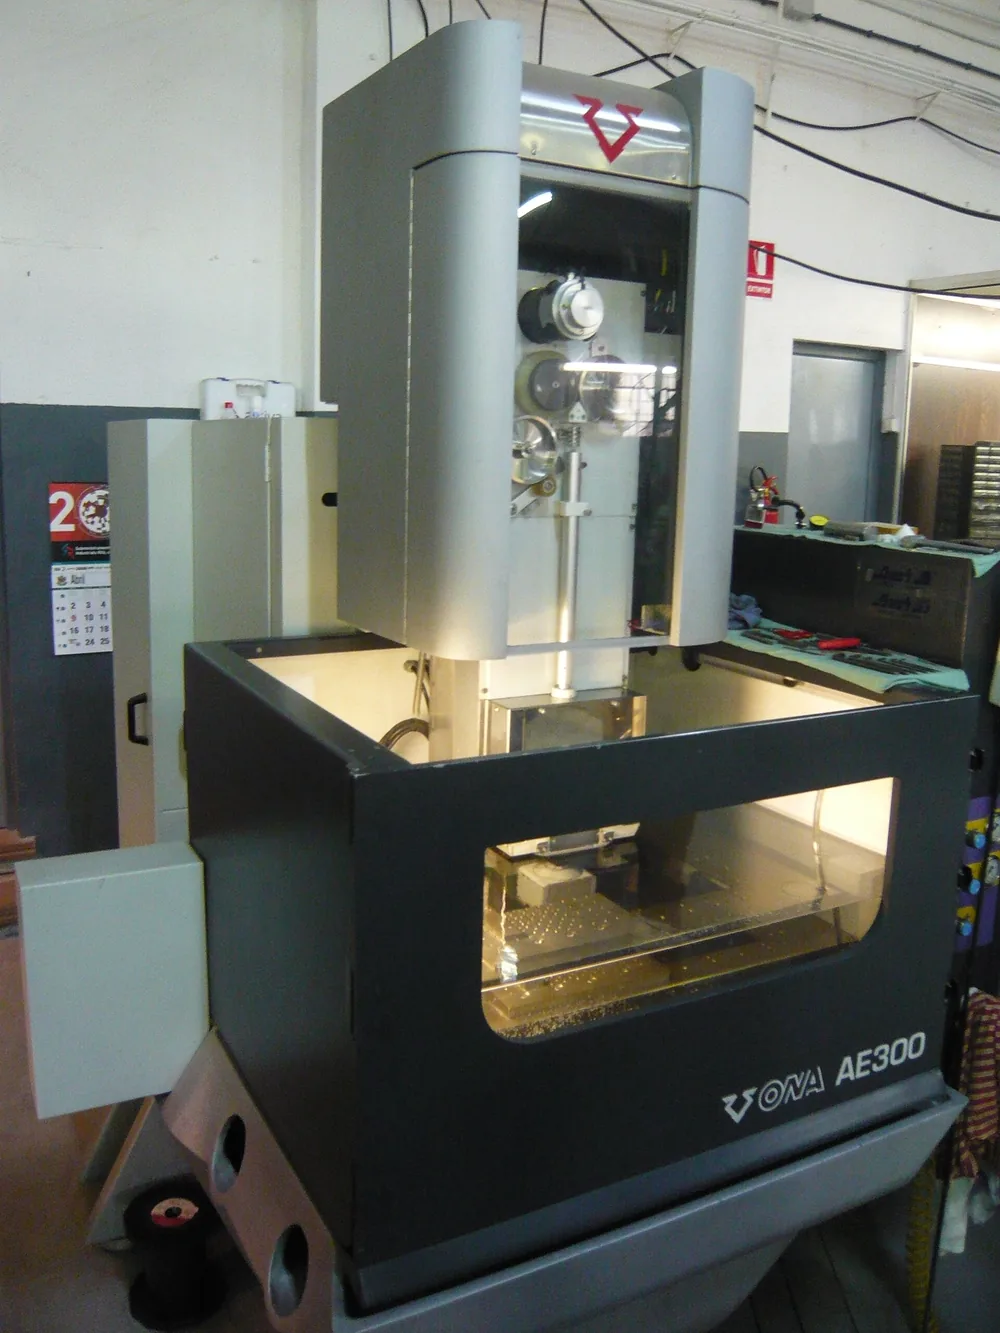
Проволочная электроэрозионная машина Ona AE300 для прецизионной резки металла. Фото: Ricard Polls · Public domain
Без электроэрозии не обойтись, когда деталь нельзя обработать резанием: материал слишком твёрдый, геометрия не пускает фрезу или заготовка не выдерживает усилия. Электроэрозия позволяет обрабатывать закалённую сталь уже после термообработки, когда фрезой её не взять.
Обращайте внимание на пять признаков детали:
- Материал закалён или твёрже, чем держит фреза: закалённые и быстрорежущие стали, твёрдый сплав.
- Узкие пазы и внутренние углы с малым радиусом, куда фреза физически не входит.
- Тонкостенные и хрупкие зоны, которые не выдерживают усилия резания.
- Контур пуансона и матрицы, который нужно вырезать по одной программе, или закрытая полость.
- Жаропрочные сплавы и титан, где резание быстро изнашивает инструмент.
Такие детали встречаются в инструментальном производстве, аэрокосмосе и медицине. Подход строится от признаков детали, а не от отрасли: подходит ли метод, решает чертёж.
Факт. Электроэрозия обрабатывает только электропроводные материалы: стали, твёрдые и жаропрочные сплавы, титан. Пластик и стекло таким способом не обработать.
Электроэрозию выбирают не за скорость, а за то, что твёрдость, тонкие стенки и малые радиусы ей не помеха.
ЭЭО или фрезерование, лазер, гидроабразив: как выбрать
Универсально лучшего способа нет: его выбирают по твёрдости материала, толщине, внутренним углам, допуску, размеру серии и стоимости. Ниже все четыре варианта сравниваются по одним критериям. Значения даны без чисел, потому что цифры зависят от конкретного станка.
| Способ | Твёрдость материала | Толщина | Внутренние углы | Допуск | Серия | Стоимость детали |
|---|---|---|---|---|---|---|
| Электроэрозия | Не ограничивает | Ограничена станком | Малый радиус | Жёсткий, растёт с числом проходов | Единичные и малые | Выше |
| Фрезерование | Ограничена инструментом | Широкий диапазон | Радиус не меньше радиуса фрезы | Жёсткий | От единичных до больших | Ниже на простых деталях |
| Лазерная резка | Не критична | Листовой металл ограниченной толщины | Малый радиус | Ниже, чем у ЭЭО | Средние и большие | Низкая на листе |
| Гидроабразивная резка | Не критична | Толстые заготовки | Ограничены шириной струи | Ниже, чем у ЭЭО | Единичные и средние | Средняя |
Вывод по деталям. Незакалённая деталь и серия — это фрезерные работы по металлу: они быстрее и дешевле за штуку. Листовой контур без жёсткого допуска режут лазером. Толстую заготовку, которую нельзя нагревать, режут гидроабразивом. Закалённая точная деталь со сложным контуром — задача для электроэрозии.
Мнение. Если деталь не закалена и нужна серия, начинайте с фрезерования. Электроэрозию подключайте там, где фреза не проходит по твёрдости или геометрии. Лучший способ определяет задача, а не рейтинг методов.
Точность, проходы и изменённый слой
Точность электроэрозии покупается временем. Черновой проход снимает основной припуск быстро, но грубо. Чистовые проходы дорабатывают размер и шероховатость поверхности, и каждый следующий длиннее по времени. Скорость и точность связаны обратно, поэтому число проходов закладывают в цену заранее. Допуски и Ra берут из паспорта станка, а не из общей таблицы.
| Проход | Что улучшает | Цена во времени |
|---|---|---|
| Черновой | Снимает основной припуск, задаёт контур вчерне | Самый быстрый |
| Чистовой | Точность размера и шероховатость | Добавляет время |
| Финишный | Минимальная шероховатость, лучшая точность | Самый долгий |
После реза на поверхности остаётся изменённый поверхностный слой: тонкая плёнка металла, которая расплавилась и застыла заново. Она переплавлена и закалена, в ней возможны микротрещины. Для нагруженных деталей это важно, потому что слой влияет на усталостную прочность.
Слой делают тоньше чистовыми проходами, а при необходимости снимают полировкой или обрабатывают отпуском. Подойдёт ли это вашей детали, уточните у технолога. Слой не брак метода, а параметр, который закладывают в план.
Вторая особенность — поводка. Заготовка держит внутренние напряжения, после реза они перераспределяются, и деталь может повести. Против этого оставляют технологические перемычки и заранее обсуждают порядок операций с термообработкой.
Как подготовить чертёж и заказ под электроэрозию
Чтобы подрядчик посчитал заказ без уточняющих кругов, в чертеже нужны пять вещей: материал и термообработка, функциональные допуски, шероховатость рабочих поверхностей, радиусы углов и схема стартовых отверстий с перемычками. Пройдите их по порядку.
- Укажите марку материала и состояние: до закалки или после. От этого зависит порядок операций.
- Ставьте допуски только там, где они функциональны. Жёсткий допуск на всём контуре добавляет проходы и удорожает резку, а как не переплатить, разобрано в материале про допуски и шероховатость без лишнего удорожания.
- Задавайте шероховатость только на рабочих поверхностях.
- Не требуйте острого внутреннего угла. Радиус согласуйте с подрядчиком: минимальное значение он назовёт по своему станку.
- Отметьте место стартового отверстия, припуск и технологические перемычки. Формат файла согласуйте заранее: какие форматы файлов принимает подрядчик.
Типичная ошибка — не обсудить порядок операций с термообработкой. Если резать заготовку с внутренними напряжениями без плана, после реза деталь может повести, и высокоточный контур уйдёт в допуск.
Что определяет цену и срок и где метод не подходит
Цену электроэрозии определяет время работы станка, а не объём снятого металла. В неё входят машинное время, толщина и длина реза, число проходов, материал заготовки, подготовка программы и расходники — проволока или электроды. Единичная деталь и серия считаются по-разному: программа и наладка занимают одно и то же время, а на серию оно делится. Цену и срок называют после расчёта по чертежу, общей ставки за метод нет.
Стоимость электроэрозии задаёт машинное время и число проходов, а не объём снятого металла.
Метод не подходит в трёх случаях:
- материал не проводит ток: пластик, стекло, керамика без токопроводящих добавок;
- серия большая, а деталь простая: фрезерование сделает её быстрее;
- габариты или масса заготовки выше возможностей станка: предел смотрят в паспорте конкретной модели.
Если у вашей детали закалённая сталь, малые радиусы или тонкие стенки, это случай «без ЭЭО не обойтись». Пришлите чертёж через страницу контактов с материалом, состоянием термообработки, допусками и количеством. По ним оценим, каким способом деталь выгоднее делать.
Частые вопросы
Чем электроэрозионная обработка отличается от электрохимической?
Электроэрозия снимает металл тепловым действием искровых разрядов. Электрохимическая обработка растворяет его в электролите, искры там нет. Инструмент в обоих случаях не касается детали.
Какие материалы можно обрабатывать электроэрозией?
Любые электропроводные: закалённые стали, быстрорежущую сталь, твёрдые сплавы, жаропрочные сплавы, титан. Пластик и стекло не подойдут. Граничные случаи вроде графита, композитов и токопроводящей керамики уточняйте у подрядчика.
Меняет ли электроэрозия свойства поверхности детали?
Да, на поверхности остаётся тонкий переплавленный слой. После чистовых проходов он тоньше. Глубину слоя и способ его снятия уточняйте у подрядчика.
Источники
- Росстандарт — Федеральное агентство по техническому регулированию и метрологии, главная страница
- Sodick — производитель электроэрозионных станков, Sodick Co., Ltd., главная страница
- GF Machining Solutions — производитель электроэрозионных станков, главная страница