Черновая токарная обработка
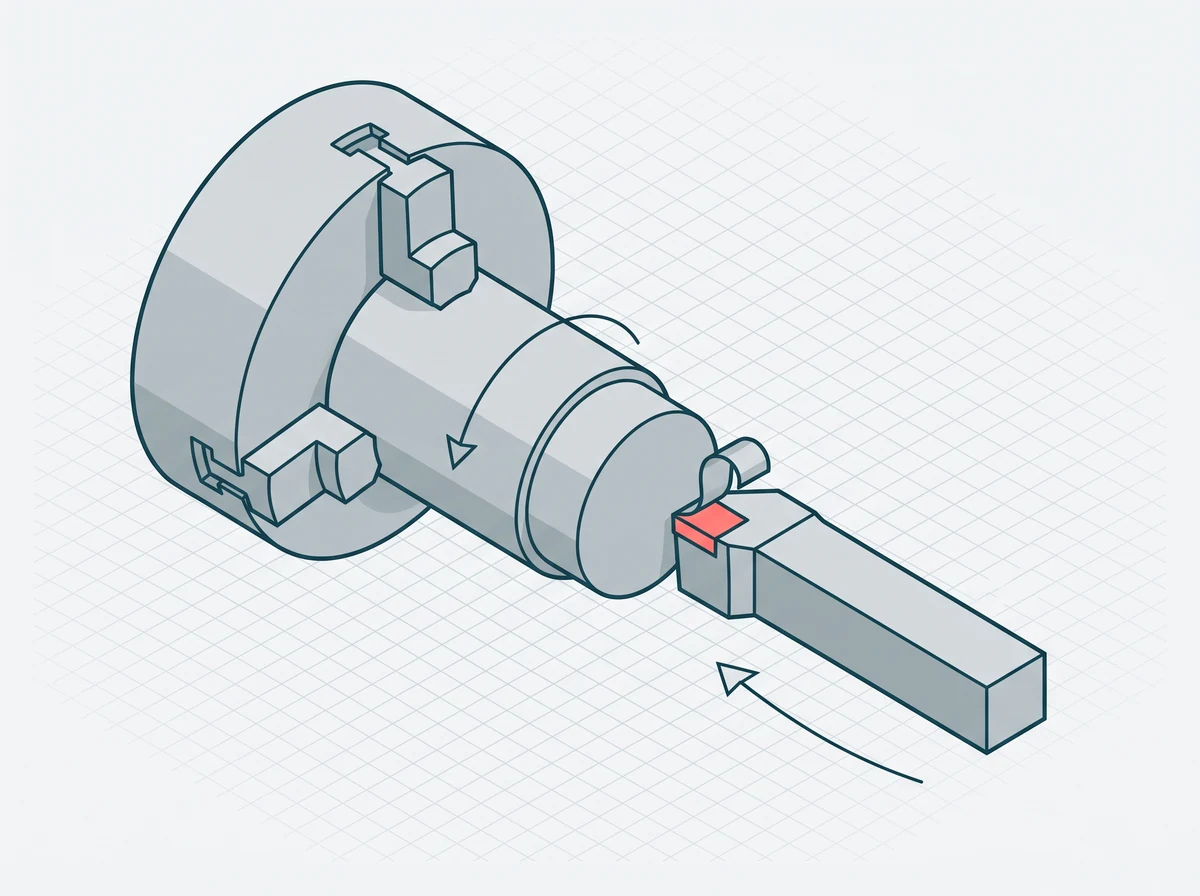
Быстрое снятие большого припуска: мощный шпиндель, высокие подачи, твердосплавные пластины. Готовим заготовку под чистовую обработку — держим производительность на крупных сериях.
Изготавливаем валы, втулки, фланцы, оси, гайки и шестерни на токарных центрах с ЧПУ. Считаем и опытный образец, и серийный выпуск по одной версии документации.
К письму приложите чертёж или 3D-модель, материал, количество деталей и желаемый срок. Адрес: info@ironex.tech.
Ориентир для предварительной самопроверки чертежа. Точный расчёт — по документации, с учётом материала и допусков.
| Параметр | Предел IRONEX |
|---|---|
| Диаметр | до ⌀380 мм |
| Длина | до 1500 мм |
| Шероховатость на чистовой обработке | до Ra 0,8 мкм |
| Точность | до ±0,008 мм |
| Партия | от 1 шт. до 50 000 шт. |
| Ставка | от 1 200 ₽/нормо-час — точный расчёт по чертежу, материалу и партии, см. страницу цен на металлообработку |
Полный цикл токарной обработки — от чернового снятия припуска до финишных посадочных поверхностей под подшипники и уплотнения.
Быстрое снятие большого припуска: мощный шпиндель, высокие подачи, твердосплавные пластины. Готовим заготовку под чистовую обработку — держим производительность на крупных сериях.
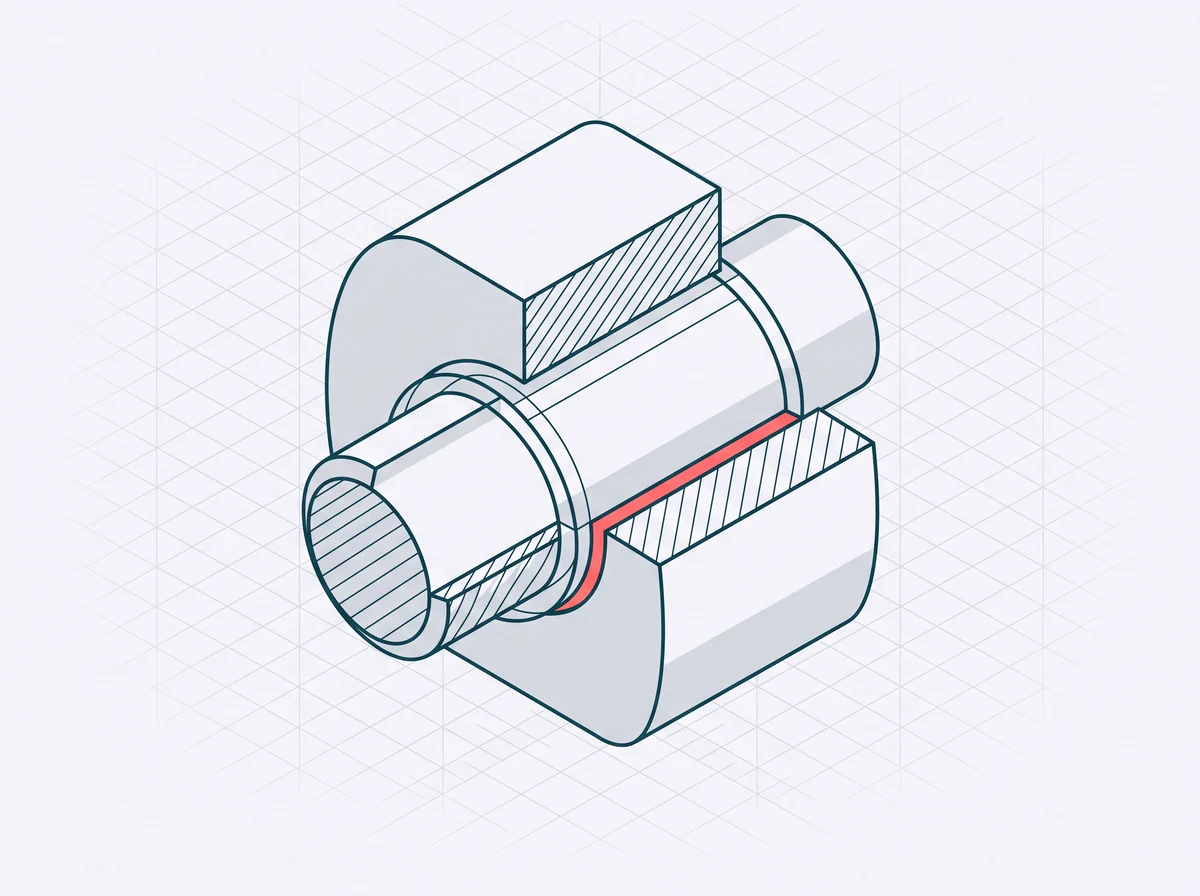
Финишные проходы с минимальным припуском. Шероховатость Ra 0,8–1,6 мкм, посадочные поверхности под подшипники H6–H7.
Приводной инструмент и ось C на токарном центре: шпоночные пазы, радиальные отверстия, лыски — без переустановки на фрезерный станок. Для более сложной геометрии — фрезерная обработка.
Метрическая, дюймовая и трапецеидальная резьба — резцом, метчиком или резьбофрезерованием. Любой шаг и профиль по ГОСТ и ISO.
Осевые и радиальные отверстия от ⌀1 мм, глубокое сверление до L/D = 30. Внутренние расточные операции под уплотнения.
Прутковая подача, противошпиндель, автозагрузка. Партии до 50 000 шт. в непрерывном режиме, стабильность по SPC.
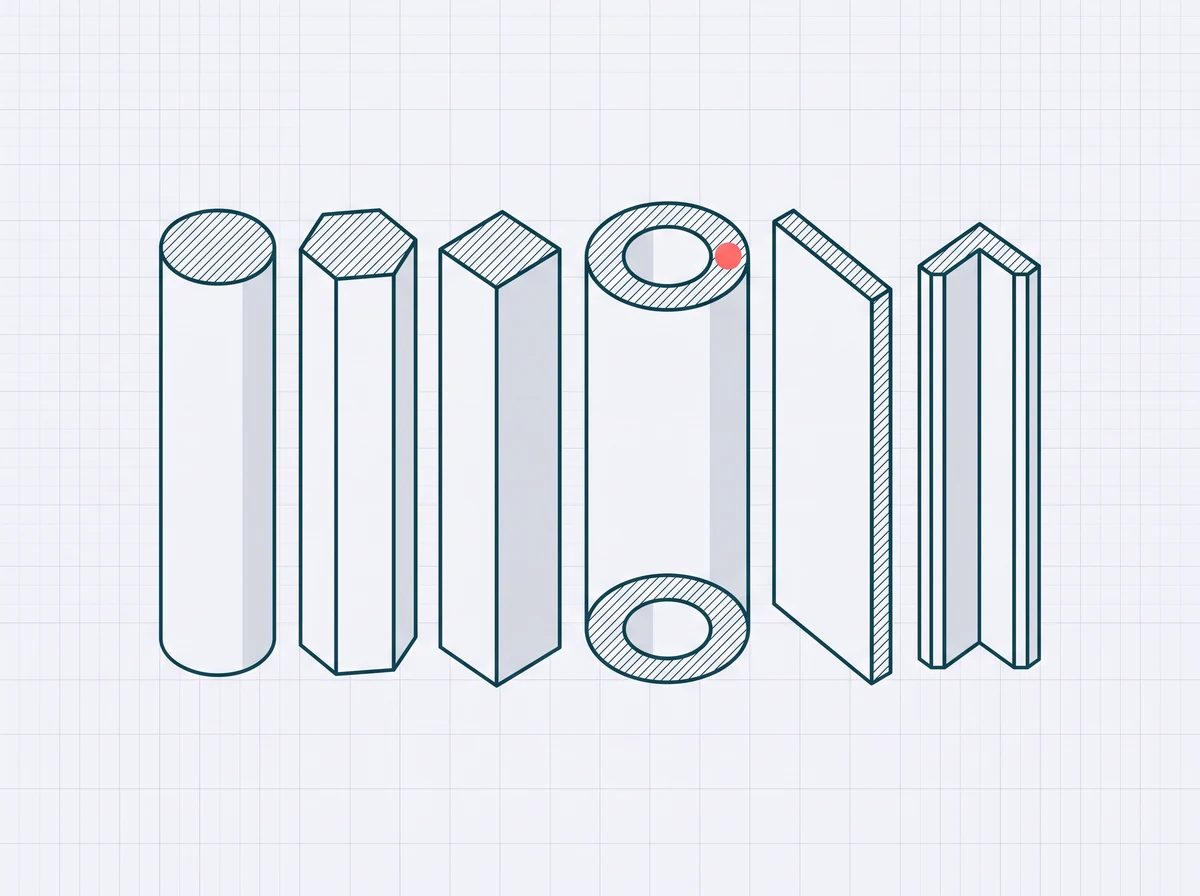
Работаем с заготовками заказчика или закупаем материал с паспортом качества. Сертификаты на материал — по запросу.
| Группа | Применение | Марки |
|---|---|---|
| Конструкционная сталь | Валы, оси, шестерни, болты, гайки | Ст45, 40Х, 30ХГСА, 20 |
| Нержавеющая сталь | Детали насосов, фланцы трубопроводов, медицинские изделия | 12Х18Н10Т, 14Х17Н2, 316L |
| Алюминий | Лёгкие валы и корпуса, авиа- и автокомпоненты | Д16Т, В95, АМГ, 6061 |
| Медь и латунь | Электротехнические детали, сантехнические изделия, декоративные элементы | М1, ЛС59, ЛМцА |
| Бронза | Подшипниковые втулки, червячные колёса, детали арматуры | БрОЦС, БрАЖ9-4, БрБ2 |
| Чугун | Корпуса, гильзы, направляющие | СЧ20, ВЧ50, АЧС |
| Титан | Медицинские имплантаты, аэрокосмические детали | ВТ1-0, ВТ6, Grade 2 |
| Полимеры | Уплотнительные кольца, втулки скольжения, изоляторы | PA6, PTFE, PEEK, POM |
Токарные центры с ЧПУ Fanuc и Siemens 840D. Приводной инструмент, противошпиндель и ось C — полная обработка за один установ.
Флагманский токарный центр: приводной инструмент, ось C, противошпиндель. Полная обработка деталей типа «вал» без переустановок. Рабочая зона ⌀380×1500 мм.
Токарный центр для серийной обработки: подача прутка, быстрая смена инструмента. Рабочая зона ⌀300×1000 мм, оптимален для партий от 100 до 50 000 шт.
Тяжёлый токарный центр для крупных деталей: патрон 400 мм, планшайба для деталей типа «диск» и «фланец». Рабочая зона ⌀530×660 мм.
Токарно-фрезерный комплекс: точение, фрезеровка и сверление сложных деталей в одном установе.
Приложите к письму чертёж или 3D-модель, материал, количество и срок — посчитаем в течение 3 рабочих дней.
Прислать чертёж на почтуДетали из нашего производства. КИМ-протокол на каждую партию — точность подтверждена измерениями.
Токарная обработка, шлицы, термообработка и шлифовка. Серия 1 200 шт., трёхсменная работа.
Антифрикционная бронза. Внутренняя поверхность H7, Ra 0,8 мкм, наружный диаметр k6. Единичный заказ — 1 шт.
Токарная обработка уплотнительных поверхностей Ra 1,6 мкм, сверление крепёжных отверстий. Партия 40 шт.
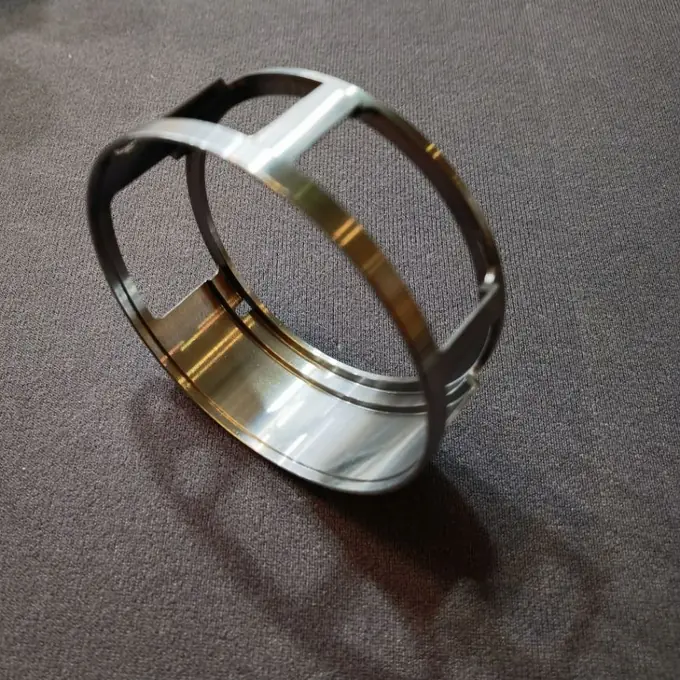
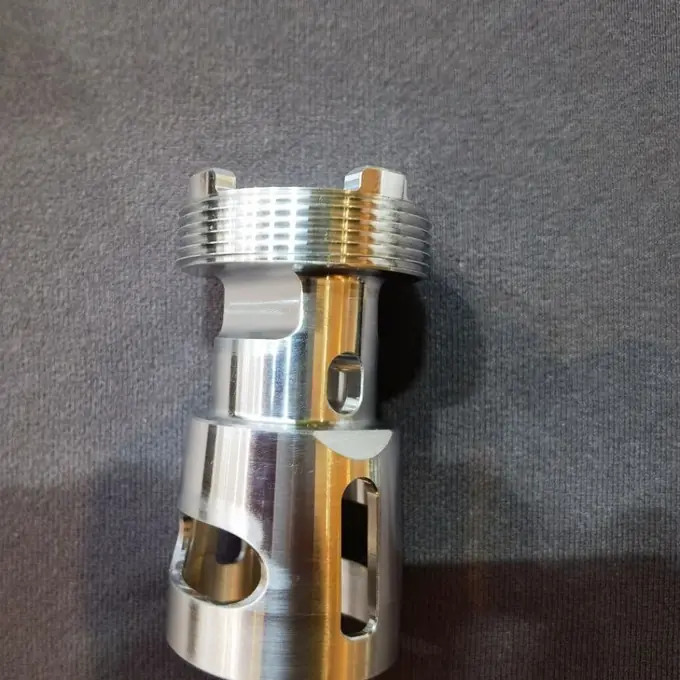
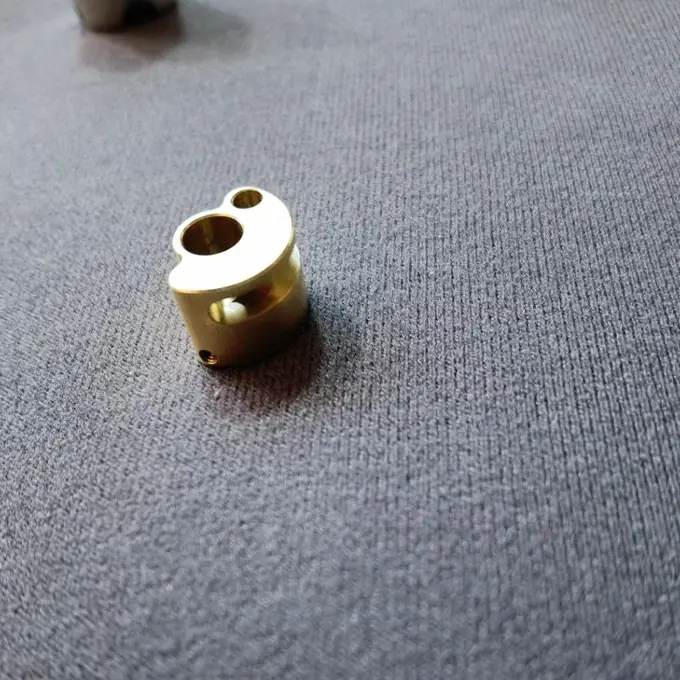
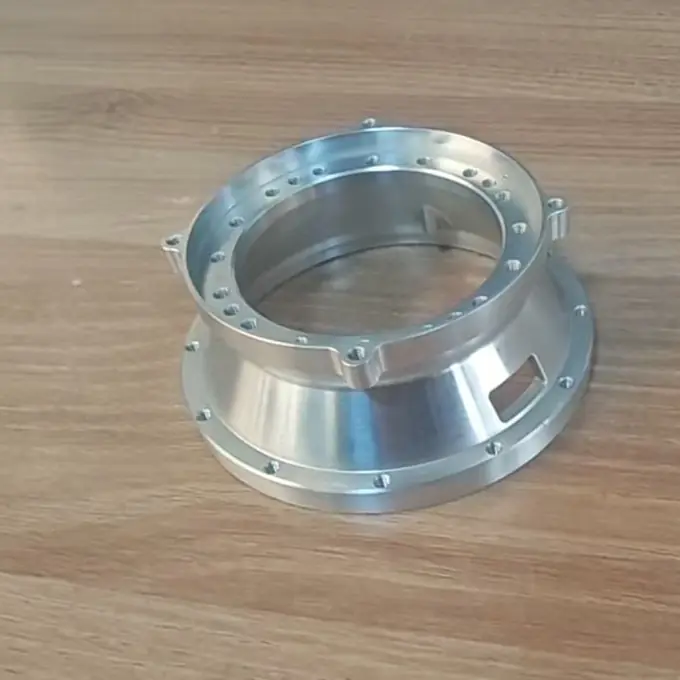
Снимки с производства. Чертежи и названия заказчиков не публикуем, поэтому подписи — по геометрии, без материала и партии. Своя деталь — присылайте чертёж, технолог ответит, берём ли её.
Пришлите чертёж или модель, укажите материал, количество и требования к допускам. Технолог уточнит недостающие данные до расчёта.
От материала и заготовки, геометрии, допусков, числа установок, машинного времени, объёма партии и дополнительных операций. Базовые ставки и факторы — на странице цен на металлообработку.
Да. Для серийной обработки используются прутковая подача, автоматическая загрузка и повторяемая программа. Количество и график выпуска согласуются по документации.
Размеры проверяются на координатно-измерительной машине. Протокол измерений прилагается к партии.
Приложите чертёж или 3D-модель, материал, количество и желаемый срок. Технолог свяжется и уточнит детали до выставления счёта.
Кнопка откроет ваш почтовый клиент с готовой темой письма — или скопируйте адрес и напишите откуда удобно. Минимальная сумма заказа — 100 000 ₽: изготавливаем от 1 штуки, но заказ на меньшую сумму нерентабелен для обеих сторон. На серию цена за деталь снижается.
Приложите: чертёж PDF или 3D-модель STEP · количество в партии · марку материала · желаемый срок.
Форматы: PDF, DWG, DXF, STEP, IGES, ZIP, RAR, JPG, PNG.