Сварочные деформации появляются не случайно. Шов греется в узкой зоне и остывает неравномерно, металл рядом сжимается и тянет заготовку. Форму удерживают в допуске ещё на чертеже: симметрия швов, разделка и порядок сварки. Правка прессом после остывания эту работу не заменяет.
Что такое сварочные деформации и почему деталь «ведёт»
Сварочная деформация — изменение формы из-за неравномерного нагрева и остывания. Дуга плавит узкую полосу шва. Соседний холодный металл не даёт ей свободно расшириться. При остывании нагретый участок сжимается, и заготовку тянет в сторону шва.
Тот же эффект виден, если горячую ложку сунуть под холодную воду. Одна часть металла сжимается быстрее другой, и черенок слегка гнётся. В шве силы те же. Их хватает, чтобы сдвинуть лист или повести раму.
Свободную деталь, которую нагрели и остудили равномерно, вернуло бы к прежнему размеру. Сварка греет только шов и узкую полосу рядом. Поэтому усадка остаётся. Её меряют на остывшей детали штангенциркулем или угольником.
Тонкий лист ведёт сильнее толстой плиты той же марки. У листа меньше сечения, которое сопротивляется усадке. Большая толщина заметно снижает этот риск. На тонком металле швов лучше закладывать как можно меньше.
Деталь коробит сам металл. Шов остывает в узкой зоне, а холодные участки не пускают его сжаться свободно.
Какие бывают сварочные деформации: от усадки шва до скручивания
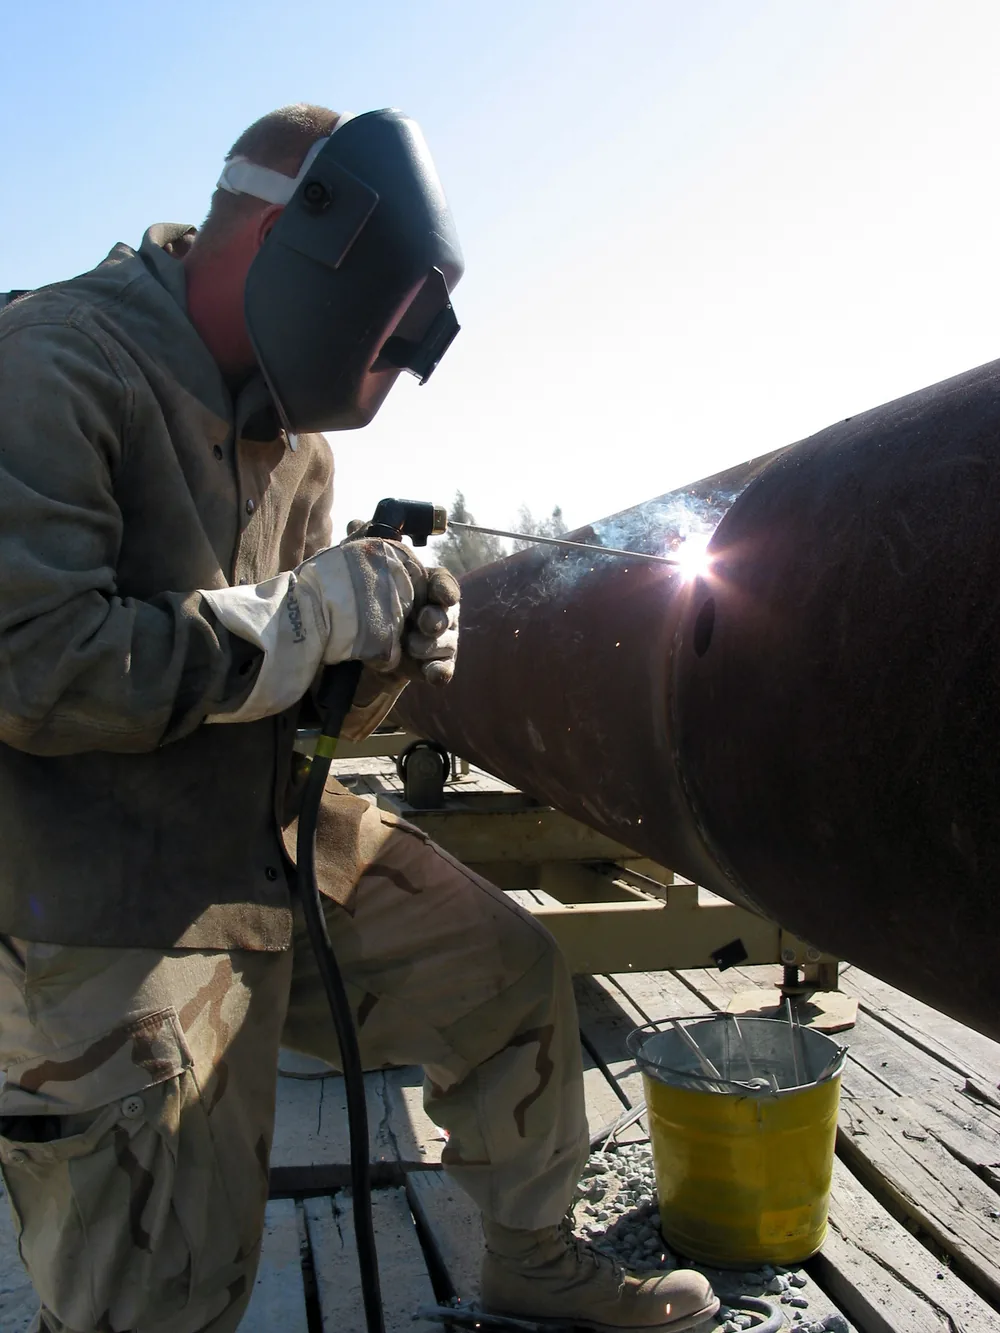
Сварной шов соединяет элементы конструкции при помощи сварочного оборудования. Фото: U.S. Navy photo by Journalist 1st Class Joseph Krypel. · Public domain
Форм не одна, и на приёмке их не смешивают. У каждой своя причина и свой приём. Справочник TWI выделяет шесть основных форм.
- Продольная усадка — шов становится короче вдоль своей линии.
- Поперечная усадка — кромки стягиваются поперёк шва.
- Угловая деформация — кромка поворачивается, полка уходит от прямого угла.
- Изгиб и выпучивание — балка гнётся по длине, обшивка вспучивается между рёбрами.
- Потеря устойчивости — тонкий лист хлопает под длинным сжатием. Попытка его распрямить, скорее всего, выгнет лист в другую сторону.
- Скручивание — коробчатое сечение закручивается, если кромки в углах расширяются вдоль шва неодинаково.
Продольный изгиб начинается, когда центр шва не проходит через центр тяжести сечения. Усадка тогда гнёт балку дугой. Односторонний угловой шов поворачивает стойку тавра. Два шва по стойке с обеих сторон этот поворот гасят. Лист под ними всё равно может уйти углом: оба шва лежат с одной стороны листа.
Остаточные напряжения: невидимая сторона сварного шва
Деформация видна глазом: изгиб, скручивание, сдвиг кромок. Остаточное напряжение — сила внутри металла. Снаружи деталь может выглядеть ровной, а сила в ней уже есть.
Пока ванна горячая, расширение давит на холодный металл вокруг. При остывании шов и полоса рядом хотят сжаться. Холодный металл их держит. В шве остаётся растяжение.
Если это напряжение выше предела текучести, металл течёт. Размер меняется насовсем, деталь коробит. На жёстком узле из толстого металла та же сила может открыть трещину.
Жёсткий прижим не даёт детали сдвинуться и за счёт этого копит напряжение. На металле, склонном к трещинам, риск трещины в шве и в зоне термического влияния выше.
Ровная деталь сразу после сварки ещё не значит, что напряжений нет. Зажим мог удержать форму и оставить силу внутри металла.
От чего зависит сила деформации: материал, толщина, погонная энергия
Насколько поведёт деталь, зависит от марки, толщины и тепла на единицу длины шва. Это погонная энергия. Её задают материал, сечение и режим ещё на чертеже, до поста.
Чем погонная энергия выше, тем сильнее деформация. Процедура влияет на коробление в первую очередь через это тепло. Объём наплавленного металла поэтому держат небольшим.
У алюминия теплопроводность примерно в пять раз выше, чем у низкоуглеродистой стали. Усадка при затвердевании — около 6% по объёму. При том же изменении температуры размер меняется почти вдвое сильнее, чем у стали. Рядом с углеродистой сталью эти факторы у алюминия могут проявляться сильнее.
Толщина работает в другую сторону. Алюминий весит примерно треть стали. Сечение можно сделать вдвое толще и всё ещё получить около 2/3 массы стальной детали той же прочности. Такой запас толщины заметно снижает риск коробления.
| Свойство алюминия | Что показывает источник |
|---|---|
| Теплопроводность | примерно в пять раз выше, чем у низкоуглеродистой стали |
| Усадка при затвердевании | около 6% по объёму |
| Расширение при том же нагреве | почти вдвое сильнее, чем у стали |
| Масса при удвоенной толщине | около 2/3 массы стальной детали той же прочности |
У углеродисто-марганцевой стали другая оценка. Её не вычитают из 6% алюминия и не прибавляют к ним. При сварке такой стали объём жидкого металла шва падает примерно на 3% в момент затвердевания. Потом шов и зона термического влияния остывают до комнатной температуры. Их объём падает ещё примерно на 7%.
Точную усадку заранее почти нельзя рассчитать. Для стали есть практическая прикидка по размеру шва. Это запас на сборке, а не допуск с чертежа. Чем больше катет углового шва, тем усадка больше.
| Шов на стали | Поперёк шва | Вдоль шва |
|---|---|---|
| Угловой | 0,8 мм на шов, если катет не больше 3/4 толщины листа | 0,8 мм на 3 м шва |
| Стыковой | 1,5–3 мм на шов при V-разделке 60°, величина зависит от числа проходов | 3 мм на 3 м шва |
Мнение. На тонком алюминии припуск и способ фиксации лучше выбрать до поста. Иначе правку назначают уже после того, как шов остыл.
Какие допуски на сварные конструкции проверяет заказчик
Геометрию сварной детали сверяют с допусками на чертеже. Конструктор пишет предельные отклонения размеров, углов и формы или один класс допуска вместо россыпи чисел. Чем жёстче граница, тем раньше ограничивают усадку: швами, разделкой и порядком сварки.
На приёмке размеры проверяют по контрольным точкам чертежа. Берут шаблон, угольник и штангенциркуль. Сложную геометрию меряют на координатно-измерительной машине или лазерным сканером. Если на чертеже нет ни отклонений, ни класса допуска, кривизну сравнивать не с чем.
От того, по какому документу выпущен чертёж, зависит, записан ли допуск явно. Разница разобрана отдельно: чем ГОСТ и ТУ отличаются для заказчика чертежа.
Как чертёж и конструкция шва снижают деформацию
Деформацию снижают ещё на чертеже. Самая частая причина лишнего коробления — избыточная сварка. Катет больше, чем на чертеже, добавляет тепло и усадку. Сварщику нужен шаблон катета, чтобы не положить шов крупнее заданного.
На толстом металле двусторонняя V-образная разделка требует примерно вдвое меньше наплавленного металла, чем односторонняя. Меньше металла в разделке — меньше усадка. К той же цели ведут J-образная и U-образная разделки: они тоже уменьшают объём шва.
Одинаковые швы по обе стороны от центра тяжести сечения гасят усадку друг друга. Шов ближе к этой оси даёт силе меньшее плечо. Деталь тогда меньше уводит.
Прерывистый угловой шов вместо сплошного часто сохраняет нужную прочность. Объём сварки при этом падает примерно на 70%, если конструкция это допускает.
Эти решения конструктор записывает в чертёж заранее. Поменять катет или разделку, когда сборка уже стоит на столе, почти нечего.
Запас «на всякий случай» в катете работает против детали. Лишний металл — это лишнее тепло, а лишнее тепло сильнее её гнёт.
Порядок сварки и режимы, которые сдерживают деформацию
Порядок шва и режим тоже меняют деформацию. На одностороннем угловом шве и на односторонней V-разделке мало проходов крупным электродом лучше, чем много мелких. Каждый новый нагрев добавляет угловую деформацию.
Процесс выбирают так, чтобы скорость была выше, а число проходов меньше. Тогда тепло меньше успевает растечься по детали.
- Обратноступенчатый способ: общее направление одно, а каждый короткий участок кладут ему навстречу. Уже положенный шов удерживает следующий.
- По возможности варят от центра соединения к краям, а не от одного края к другому.
- На двустороннем шве проходы чередуют по сторонам. Ещё лучше варить обе стороны одновременно.
Для заказчика это признак, что технолог записал порядок шва до поста. Точную усадку в миллиметрах заранее всё равно не получают.
Сборочная оснастка и жёсткое закрепление детали
Кондуктор не даёт детали уйти туда, куда тянет усадка. Струбцины на массивной плите держат сборку, пока идёт сварка. После снятия зажима деталь всё же немного сдвигается: в металле остаются запертые напряжения. Остаток уменьшают небольшим предварительным смещением или отпуском до снятия фиксации.
Приём «спина к спине» ставит две одинаковые сборки друг к другу. Их стягивают, варят вместе и разжимают только после остывания. Усадка одной встречает усадку другой. Распорки между сборками задают предварительный изгиб. После остывания он приходит к ровной форме.
Предварительное смещение делают до сварки, в сторону, обратную ожидаемой усадке. Величину находят пробными швами. Дальше её держат постоянной, если размер шва не гуляет: тогда детали выходят с близкой геометрией. По сравнению с жёстким зажимом здесь не нужна дорогая оснастка, а остаточных напряжений меньше. Точную величину заранее угадать трудно, поэтому приём уместнее на простом узле, чем на сложной сборке.
Жёсткий зажим применяют чаще: смещение и предварительный изгиб труднее выполнить. Ставить струбцины проще. Зато в шов добавляются остаточные напряжения, и возможна трещина. На чувствительном металле риск снижают порядком сварки и подогревом.
Как исправляют деталь, если её всё же повело
Правка дорогая и требует навыка, иначе деталь легко испортить. Сначала смотрят, можно ли было убрать причину на чертеже и в порядке сварки. Правка выправляет уже сваренную деталь. Следующая партия повторит уход, если шов и порядок остались те же.
| Приём | Где применяют | На что смотреть |
|---|---|---|
| Пресс | изгиб и угловая деформация | деталь перегибают дальше цели: после снятия силы она пружинит обратно. Проковка вместо пресса бьёт поверхность и даёт наклёп |
| Точечный нагрев | хлопун тонкого листа на жёсткой рамке | греют выпуклую сторону. Если хлопун регулярный, точки ставят симметрично, от центра к краям |
| Линейный нагрев | угловая деформация углового шва | линию ведут с обратной от шва стороны, чтобы усадка нагрева вытянула полку |
| Клиновой нагрев | крупная и более толстая деталь | на толстом листе иногда работают двумя горелками, с двух сторон |
Слишком горячий нагрев меняет металл. Слишком широкая зона перетягивает деталь в другую сторону. Площадь нагрева поэтому ограничивают. Отпуск перед снятием зажима уменьшает сдвиг от запертых напряжений.
Как деформация детали влияет на срок и стоимость заказа
Уход геометрии добавляет работу. Правка — отдельная операция, она берёт время и деньги. Если после сварки деталь ещё обрабатывают, кривая поверхность может потребовать новой установки на станке. В исходном маршруте этой установки не было.
Правка, найденная на приёмке, сдвигает срок. Деталь возвращается на доработку, следующая операция ждёт. Эту строку в цене сужают ещё на чертеже. Меньше металла в шве, симметрия, порядок сварки и заранее выбранная фиксация убирают часть правки.
Ориентиры по операциям собраны на странице цены на металлообработку. Вопрос усадки проще закрыть, пока чертёж ещё обсуждают.
Если чертёж узла уже готов, пришлите его на расчёт. Технолог посмотрит расположение швов и скажет, где деталь может повести, ещё до запуска.
Частые вопросы
Чем сварочная деформация отличается от остаточных напряжений?
Деформация — изменение формы, его видно. Остаточные напряжения — силы в металле. Они есть и в ровной детали. Жёсткий зажим как раз копит такие силы, пока не даёт детали сдвинуться.
Можно ли сварить деталь так, чтобы её совсем не повело?
Нет. Местный нагрев и усадка шва есть при дуговой сварке любого металла. Симметрия швов, порядок наложения и оснастка уменьшают уход. Его сверяют с допуском на чертеже. Точные миллиметры усадки заранее почти не считаются.
Как по чертежу понять, что деталь уйдёт из допуска после сварки?
Смотрят толщину, длину швов и проходят ли швы через центр тяжести сечения. Смотрят, есть ли на чертеже допуск. Точную усадку по чертежу не вычисляют. Для стали её прикидывают по размеру шва и проверяют на детали. Нет допуска — нет и границы, с которой эту прикидку сравнивать.
Какой способ правки не портит металл?
Одного такого способа нет. Проковка может повредить поверхность и дать наклёп. Пресс для изгиба и угловой деформации этого недостатка лишён, но деталь перегибают дальше цели из-за пружинения. Слишком высокий нагрев меняет металл. Выбор зависит от толщины и от того, что правят: хлопун, изгиб или угол.
Почему алюминиевые детали коробит сильнее стальных?
У алюминия теплопроводность примерно в пять раз выше, чем у низкоуглеродистой стали. Усадка при затвердевании — около 6% по объёму. Размер при том же нагреве меняется почти вдвое сильнее, чем у стали. Эти факторы могут усиливать коробление. Более толстое сечение его снижает: при двойной толщине алюминий весит около 2/3 стальной детали той же прочности.
Источники
- 12 Key Steps to Minimize Distortion in Aluminum Welding — ESAB, усадка и теплопроводность алюминия, катет, разделка, прерывистый шов, порядок сварки
- Distortion — Types and causes — TWI, шесть форм деформации, усадка углеродисто-марганцевой стали, припуски на сборке
- Distortion — corrective techniques — TWI, пресс, проковка, точечный, линейный и клиновой нагрев
- Distortion — Prevention by pre-setting, pre-bending or use of restraint — TWI, предварительное смещение, зажим и остаточные напряжения