Сварка держит крепче всего, пайка не коробит тонкий металл, склеивание — единственный вариант для композитов. Разница в цене тоже принципиальная: контактная точка обходится в разы дешевле ручного ТИГ-шва того же размера. Метод выбирают не по привычке цеха, а по нагрузке, температуре эксплуатации и материалу детали.
Сварка, пайка, склеивание: в чём разница
Три метода соединения деталей различаются по тому, что физически происходит в шве. Сварка сплавляет кромки деталей: металл нагревается до расплава и застывает единой структурой — граница между деталями исчезает. Пайка работает иначе: расплавляется только присадочный металл, припой, а сами детали остаются твёрдыми и не меняют структуру. Склеивание обходится без нагрева вообще — клеевой слой держит детали за счёт химической адгезии к поверхности.
Отсюда разница в применении. Сварка нагревает металл сильнее всего, поэтому тонкостенные детали коробит, а разнородные сплавы плохо совместимы между собой. Пайка идёт при заметно более низкой температуре — деталь не меняет форму и не теряет структуру металла в зоне шва. Склеивание вообще не нагревает материал, и это единственный способ, применимый к неметаллам вроде стеклопластика и углепластика.
Выбор метода начинается не с цены, а с материала детали и температуры, которую узел выдержит в эксплуатации.
Три метода различает не привычка цеха, а то, что происходит в шве: расплав металла при сварке, расплав припоя без металла при пайке или химическая адгезия клея вовсе без нагрева.
Сварка: ручная дуговая, ТИГ, МИГ/МАГ и контактная
Промышленные сварные швы на рельсовых плетях в составе рельсовоза. Фото: Ural-66 · CC0 1.0
У сварки нет одного способа — есть семейство процессов, и выбор внутри него сильно влияет на цену и качество шва.
- Ручная дуговая сварка штучным электродом — самый простой и доступный процесс, годится для конструкционной стали, каркасов и ремонтных соединений, где эстетика шва не критична.
- ТИГ-сварка — аргонодуговая сварка неплавящимся вольфрамовым электродом: дуга горит в защитной среде аргона, присадочный пруток сварщик подаёт вручную. Шов чистый, без брызг, с минимальной зоной термического влияния — метод берут для тонкого металла, нержавейки, алюминия и ответственных узлов, где важна каждая деталь микроструктуры.
- МИГ/МАГ — полуавтоматическая сварка плавящимся электродом (проволокой), тоже часто в среде аргона или его смесей. Отсюда и путаница: оба процесса иногда называют одним словом «аргонодуговая», хотя это разные технологии с разной скоростью и ценой.
- Контактная сварка соединяет тонколистовой металл точками: детали сжимают электродами и пропускают ток. Для толстого металла метод не годится, зато на серийных деталях обходится в разы дешевле ручных процессов — один цикл занимает доли секунды.
По чистоте и качеству шва ТИГ превосходит МИГ/МАГ: сварщик управляет каждой каплей металла вручную, а не полагается на автоматическую подачу проволоки. Расплата — расходники и время: присадочные прутки и чистый вольфрамовый электрод дороже сварочной проволоки, а сама сварка идёт медленнее. МИГ/МАГ выигрывает по скорости и не требует такой высокой квалификации сварщика. На серийной сборке это перевешивает разницу в чистоте шва, и метод выходит дешевле на погонный метр.
Сварка алюминия: почему это отдельная история
Алюминий варят не так, как сталь, и разница — не капризность цеха, а физика поверхности.
На воздухе алюминий сразу покрывается оксидной плёнкой, которая плавится при заметно более высокой температуре, чем сам металл под ней. Пока плёнка не разрушена, дуга не может нормально сплавить кромки — шов получается пористым и слабым. Сварка алюминия требует источника, который разрушает плёнку до формирования ванны расплава, а не после.
Вторая сложность — теплопроводность. Алюминий отводит тепло от шва в разы быстрее стали, и на режимах, рассчитанных под сталь, металл вокруг шва просто не успевает прогреться равномерно. Отсюда коробление тонкостенных деталей при обычных настройках аппарата.
Факт. Оксидная плёнка на поверхности алюминия плавится при значительно более высокой температуре, чем сам металл под ней — поэтому алюминий варят почти всегда ТИГ или импульсным МИГ на переменном токе, а не ручной дуговой сваркой.
На практике алюминий варят почти всегда ТИГ или импульсным МИГ с переменным током — эти процессы разрушают оксидную плёнку управляемо, без перегрева заготовки. Ручная дуговая сварка для алюминия практически не применяется.
Пайка: мягкие и твёрдые припои
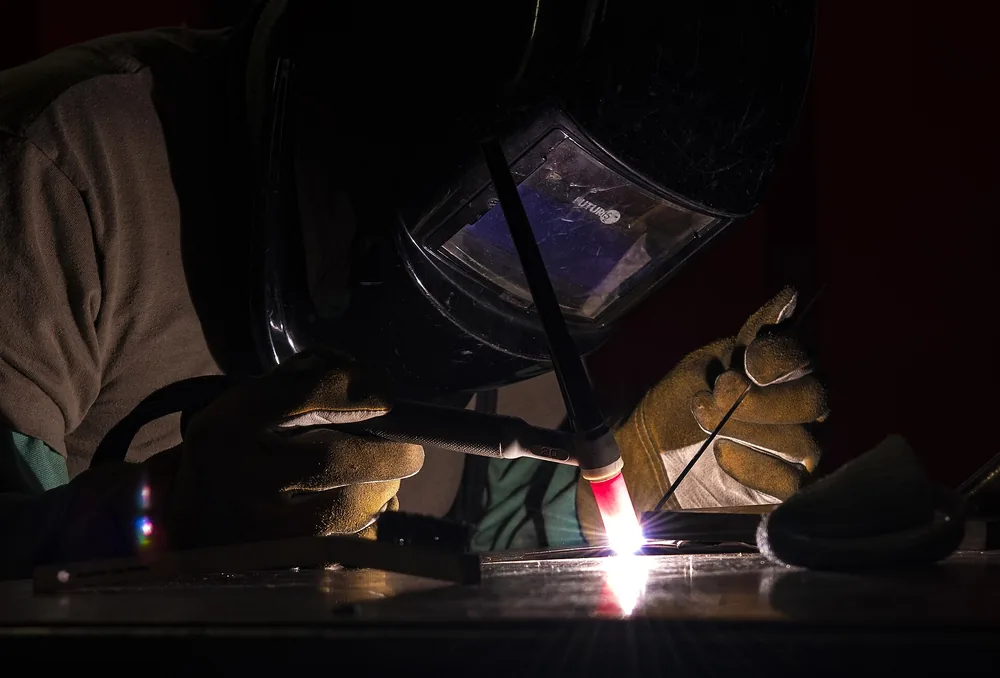
TIG-сварка позволяет соединять металлические детали с высокой точностью и прочностью соединения. Фото: U.S. Air Force photo by Airman 1st Class Jessi Roth · Public domain
Пайка делится на два типа не по способу нагрева, а по температуре плавления припоя — и это определяет, для какой задачи метод годится.
Мягкая пайка использует припои на основе олова с относительно низкой температурой плавления. Соединение получается негруженым по механике, зато деталь совершенно не нагревается — метод стандартен для электроники, тонких трубок и негруженых металлических соединений, где важно не перегреть корпус.
Твёрдая пайка работает на медно-цинковых и серебряных припоях с заметно более высокой температурой плавления. Прочность шва здесь ощутимо выше — по нагрузке твёрдая пайка приближается к сварке, хотя основной металл детали, в отличие от сварки, по-прежнему не плавится.
Мнение. Если узел разнородный по металлу и не работает на ударную нагрузку, берите твёрдую пайку — она почти не уступает сварке по прочности, но не коробит тонкостенную деталь.
Именно поэтому пайка держится отдельно от сварки на многих задачах: деталь не коробит, структура металла в зоне шва не меняется, а в одном узле можно соединить разнородные металлы — то, что сварке часто не под силу.
Склеивание: для металла и композитов, где сварка невозможна
Для части материалов сварка и пайка физически неприменимы — соединить их можно только клеем:
- стеклопластик и углепластик — в шве нет металла, который можно расплавить;
- сэндвич-панели с полимерным заполнителем — нагрев дугой или паяльником разрушает сердцевину;
- узлы «металл — композит» — сварка и пайка держат только металл, а клеевой шов ложится на обе поверхности сразу.
Склеивание здесь не компромисс на случай, если сварка не подошла, а единственный технически верный способ соединения.
Конструкционные клеи держат нагрузку неодинаково по направлениям. Эпоксидные и полиуретановые составы хорошо работают на отрыв — там, где деталь пытаются оторвать перпендикулярно шву. На сдвиг, когда деталь смещают вдоль плоскости соединения, тот же клей держит заметно слабее — это стоит закладывать в конструкцию узла на этапе проектирования, а не выяснять на испытаниях.
Термостойкость тоже разная у всех клеёв. Обычный эпоксидный состав теряет прочность при умеренном нагреве, а термостойкие конструкционные клеи для металла держат заметно более высокие температуры эксплуатации. Точный предел смотрят в спецификации конкретного состава, а не берут «в среднем по рынку». У склеивания есть и практический плюс для тонких деталей: клеевой шов не создаёт зоны термического влияния — металл вокруг соединения не нагревается и не меняет структуру.
Сварка, пайка, склеивание: таблица сравнения
Три метода редко сравнивают по одним критериям — обычно говорят «сварка прочнее» или «клей дешевле» без пояснений, и решение принимают на глаз. Ниже — сравнение по четырём параметрам, которые реально определяют выбор: прочность соединения, рабочая температура шва, стоимость единицы шва и применимость к материалу детали.
| Критерий | Сварка | Пайка | Склеивание |
|---|---|---|---|
| Прочность соединения | Максимальная, близка к прочности целого металла | Средняя, твёрдая пайка приближается к сварке | Ниже, чем сварка и твёрдая пайка на сдвиг |
| Рабочая температура шва | Высокая, ограничена только основным металлом | Ограничена температурой плавления припоя | Ограничена термостойкостью клея, ниже, чем у металла |
| Стоимость единицы шва | Выше на ручных процессах, ниже на автоматической сварке крупной серии | Средняя, зависит от типа припоя и объёма партии | Ниже на плоских соединениях, дороже при сложной подготовке поверхности |
| Применимость к материалу | Только металлы, совместимые по свариваемости | Металлы, включая разнородные пары | Металлы и композиты — единственный вариант для стеклопластика и углепластика |
Сварка выигрывает там, где нужна максимальная прочность, а деталь целиком металлическая: по прочности она превосходит и пайку, и склеивание практически на любой геометрии шва. Склеивание — там, где в узле есть композит или разнородные материалы, которые физически нельзя сварить или паять. Пайка закрывает промежуток между ними: разнородные металлы и тонкостенные детали, где сварка испортит геометрию, а прочности склеивания уже не хватает.
Сколько стоит каждый метод на практике
Цену соединения меряют в разных единицах, и сравнивать методы «в лоб» без этого бессмысленно. Ручную дуговую, МИГ/МАГ, ТИГ и лазерную сварку считают на погонный метр шва. Контактную сварку — на точку. Пайку и склеивание — либо на погонный метр, либо на площадь соединения в см², в зависимости от геометрии узла.
Реальную цену двигают не сам метод, а три фактора. Квалификация сварщика — для ответственных металлоконструкций и трубопроводов на опасных производственных объектах нужна аттестация НАКС, и такой сварщик стоит дороже. Толщина металла — чем толще заготовка, тем больше проходов и расходников уходит на шов. Размер партии — на серии контактная точка и автоматизированная пайка обходятся дешевле ручного ТИГ-шва того же размера в разы. На единичном сложном узле разница между методами стирается за счёт ручной работы.
Самый дешёвый метод на входе не всегда выгоден по факту. Если соединение выбрано без запаса по нагрузке и разрывается в эксплуатации, переделка и простой узла обходятся дороже, чем изначально более дорогой, но надёжный шов. Точный расчёт под конкретную деталь — не догадка по прайсу конкурента, а заявка на расчёт стоимости изготовления с чертежом и материалом.
Как выбрать метод и не ошибиться
Выбор метода — это последовательность из трёх фильтров, а не вкусовщина.
Материал детали отсекает часть вариантов сразу: композит — только клей, металл — все три метода в игре. Дальше — нагрузка и температура эксплуатации узла. Если деталь работает на разрыв при высокой нагрузке, нужна максимальная прочность сварки, а не экономия на клее. Наконец, размер партии — на серии контактная сварка и автоматизированная пайка выгоднее ручного ТИГ, а на разовом сложном узле разница в цене между методами стирается.
Две ошибки встречаются чаще остальных. Первая — выбор метода по привычке цеха, а не по параметрам детали: если сварщик умеет только МИГ/МАГ, это не повод варить им алюминиевый узел, где нужен ТИГ. Вторая — экономия на квалификации сварщика для ответственного узла: для таких соединений важна не только сама сварка, но и документация на сварную сборку — протоколы, аттестация НАКС, приёмка шва.
Дешевле — не значит выгоднее, если деталь работает на нагрузку.
Если сомневаетесь, какой метод подойдёт для конкретного чертежа, пришлите его на расчёт — предложим соединение по параметрам детали, а не по умолчанию цеха.
Частые вопросы
Чем ТИГ отличается от аргонодуговой сварки?
ТИГ и есть аргонодуговая сварка — только неплавящимся вольфрамовым электродом. Термин «аргонодуговая» без уточнения часто путают с полуавтоматической МИГ/МАГ, которая тоже может идти в среде аргона, но плавящимся электродом и быстрее.
Можно ли приклеить металл к композиту так же прочно, как сварить металл к металлу?
Не так же прочно на отрыв, но для рабочей нагрузки на сдвиг конструкционный клей — единственный физически возможный вариант: сварка и пайка с композитами не работают.
Какой метод соединения дешевле — сварка, пайка или склеивание?
Зависит от объёма и толщины: на серии точки контактной сварки обходятся дешевле пайки и склейки, а на разовых сложных узлах разница стирается за счёт ручной работы. Прямого ответа без конкретной задачи не существует.
Выдержит ли клеевое соединение высокую температуру?
Зависит от состава: обычные эпоксидные клеи держат заметно меньше, чем термостойкие или конструкционные составы для металла — точный предел смотрят в спецификации конкретного клея, а не берут «в среднем».
Источники
- Национальное агентство контроля сварки — НАКС, система аттестации сварочного производства и сварщиков в РФ
- Федеральное агентство по техническому регулированию и метрологии — Росстандарт, ведёт фонд действующих ГОСТ на сварку и пайку
- Электронный фонд правовых и нормативно-технических документов — тексты действующих ГОСТ по сварке, пайке и клеевым соединениям