Лазерная резка оправдана, когда нужны точный контур, сложная геометрия и частая смена деталей: прототипы, малые и средние партии, тонкий и средний лист. Для очень толстого металла или огромных одинаковых тиражей чаще выгоднее плазма или штамповка. Ниже — как сделать выбор и что указать в заявке.
Когда лазерная резка оправдана: короткий ответ
Лазер стоит рассматривать, если деталь содержит сложные контуры, небольшие отверстия или участки, которые трудно получить механическим инструментом. ЧПУ быстро переключается между файлами, поэтому новая версия детали не требует изготовления отдельного штампа.
Метод особенно полезен для прототипов и малых или средних партий. Лазерная резка выгоднее штамповки при частых изменениях конструкции: производство меняет программу, а не физическую оснастку. Бесконтактный рез также снижает риск деформации тонкой заготовки от давления инструмента.
Ограничения начинаются с толщины листа и размера партии. Очень толстую заготовку нередко рациональнее резать плазмой или гидроабразивом. Для огромного повторяющегося тиража одной формы затраты на штамп могут окупиться снижением стоимости одной детали.
Факт. Лазер режет без контакта с заготовкой, поэтому на тонкую деталь не давят штамп, нож или другой режущий инструмент.
Мнение. Если конструкция ещё меняется или заказ начинается с пробной партии, сначала считайте лазер: он позволяет перейти к новой версии детали без изготовления штампа.
Как режет лазер и какой источник за что отвечает
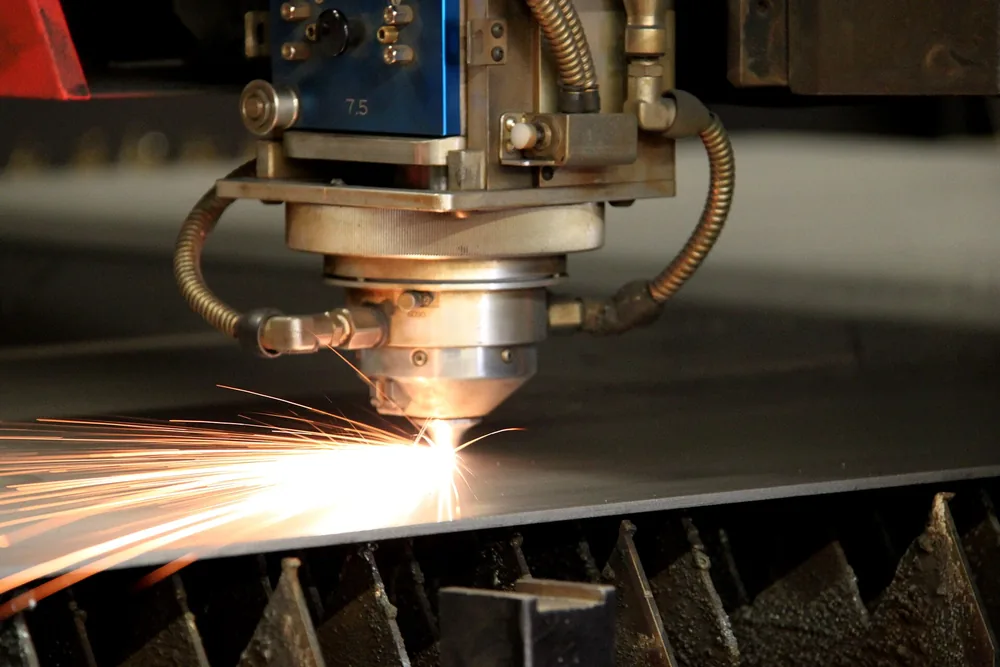
Лазерная головка промышленного лазерного станка AMADA FO-4020NT для резки металлических листов. Фото: Contour · CC0 1.0
Сфокусированный луч нагревает металл до плавления. Вспомогательный газ удаляет расплав из линии реза, а ЧПУ ведёт режущую голову по заданному контуру. Для заказчика важны последствия этого процесса: ширина реза, состояние кромки и зона термического влияния.
Волоконный лазер формирует меньшее пятно, чем CO2-источник, и подходит для отражающих металлов — алюминия, латуни и меди. Для таких материалов станку также нужна защита от обратного отражения. Выбор источника зависит от сплава и толщины.
Газ меняет скорость и результат. Кислород поддерживает реакцию резания, однако оставляет оксидный слой. Азот вытесняет расплав без окисления и помогает получить кромку, удобную для последующего покрытия или сварки. Воздух применяют как компромисс, если требования к цвету и чистоте кромки это допускают.
Тип источника сам по себе не гарантирует нужную деталь. Технолог подбирает мощность, скорость, положение фокуса, сопло и давление газа под конкретный материал.
Какие металлы и какие толщины режутся лазером?
Лазером режут углеродистую и нержавеющую сталь, оцинкованный лист, алюминий, латунь и медь. Предельная толщина зависит от мощности источника, марки сплава, газа и требуемого состояния кромки. Поэтому в заявке нельзя опираться на одну универсальную таблицу толщин.
| Материал | Особенность резки | Основной риск | Что указать в заявке |
|---|---|---|---|
| Углеродистая сталь | Подходит кислородный или азотный режим | Оксидная кромка после кислорода | Марка, толщина, требования к покрытию |
| Нержавеющая сталь | Азот помогает сохранить неокисленную кромку | Грат при неверном режиме | Марка, толщина, допустимый грат |
| Оцинкованная сталь | Покрытие меняет поведение металла при нагреве | Повреждение цинкового слоя у реза | Тип покрытия и дальнейшая обработка |
| Алюминий | Предпочтителен волоконный источник | Отражение луча и тепловая деформация | Сплав, толщина, плоскостность |
| Латунь | Требуется режим для отражающего металла | Нестабильный рез без защиты источника | Марка сплава и требования к кромке |
| Медь | Волоконный источник и защита от отражения | Обратное отражение повреждает систему | Марка, толщина, возможности станка |
Сталь: углеродистая, нержавеющая, оцинкованная
Углеродистую и нержавеющую сталь режут в разных режимах: выбор газа и скорости зависит от марки и толщины. Бесконтактный рез не давит на заготовку, поэтому подходит для сложных контуров.
Марка стали влияет на режим и цену. Перед расчётом уточните марку металла и что она меняет в обработке и цене.
Алюминий, латунь, медь
Волоконный лазер лучше работает с отражающими металлами, но станок должен выдерживать обратное отражение луча. Избыточный нагрев алюминия вызывает расширение и коробление, поэтому технолог согласует режим с толщиной и геометрией детали.
Точность реза и состояние кромки
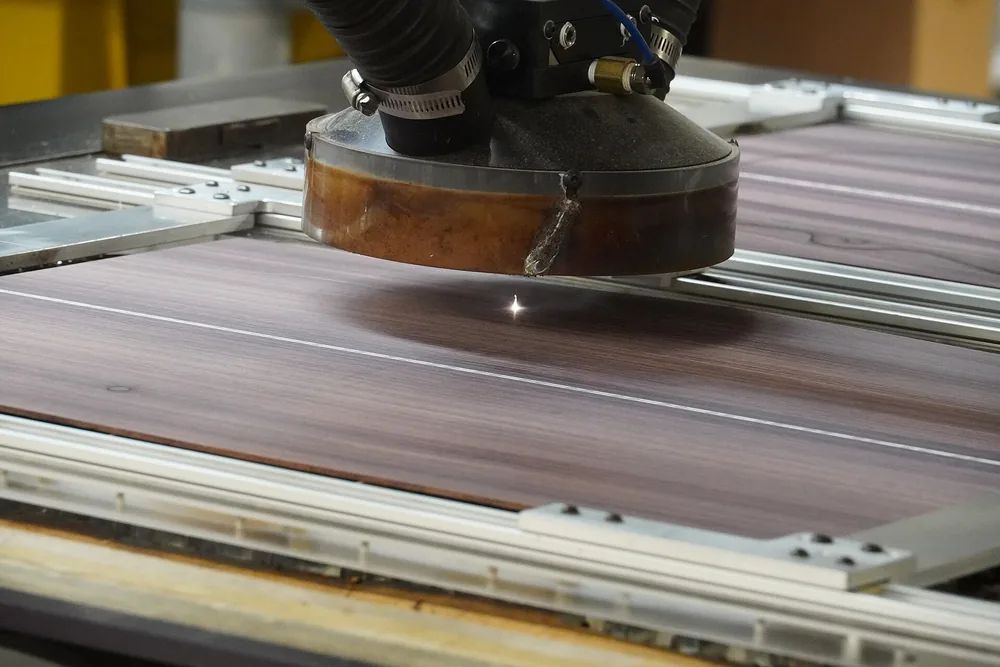
Лазерная головка при резке на фабрике Martin Guitar Factory. Фото: Henrysz · CC BY 4.0
Точность определяет вся технологическая связка: станок, материал, толщина, фокус, скорость, газ, сопло и состояние оптики. Указание «резать лазером» без допуска не сообщает производству, какие размеры критичны.
Ширина реза, или керф, может доходить до 0,10 мм на подходящем материале. Это не универсальный допуск. С увеличением толщины листа керф растёт, а его фактическое значение зависит от режима. При посадочных размерах технолог должен компенсировать ширину реза в управляющей программе.
Лазерная резка создаёт зону термического влияния. Азот ограничивает окисление кромки, кислород оставляет оксидный слой.
На готовой детали проверяют размер, вертикальность стенки, шероховатость, грат и следы перегрева. Допуск назначают по функции детали, а не по рекламной точности оборудования.
Точность лазера задаёт не название станка. Результат зависит от режима, материала, толщины и требований чертежа.
Лазер, плазма, гидроабразив или штамповка: решающая матрица
Способ резки выбирают по пяти критериям: материал, толщина, допуск, размер партии и допустимый нагрев. Плазменная и гидроабразивная резка обычно берут более толстые листы, чем лазерная. Гидроабразив также подходит, когда нагрев материала недопустим.
| Метод | Толщина и материал | Точность контура | Нагрев | Подходящая партия | Экономика |
|---|---|---|---|---|---|
| Лазер | Тонкий и средний лист; предел зависит от станка | Точный сложный контур | Есть ЗТВ | Прототипы, малые и средние партии | Не нужна штамповая оснастка |
| Плазма | Средний и толстый проводящий металл | Грубее лазера | Выраженная ЗТВ | Единичные и серийные детали | Выгодна для толстого листа |
| Гидроабразив | Толстые и чувствительные к нагреву материалы | Точный контур при верном режиме | Нет термической зоны | Малые и средние партии | Медленнее, требует абразива |
| Штамповка | Лист, подходящий под оснастку | Повторяемая форма | Нет термического реза | Очень большой одинаковый тираж | Нужен штамп, затем падает цена детали |
| Газокислородная резка | Толстая углеродистая сталь | Для контуров без точных посадок | Сильный нагрев | Единичные и серийные заготовки | Подходит для чернового раскроя |
Подробный разбор условий даёт сравнение: лазерная, плазменная или гидроабразивная резка.
Лазер против штамповки
Лазер выбирают для сложной геометрии, прототипов и конструкций, которые регулярно меняются. Штамповка окупается на стабильном крупном тираже. Если форма ещё проходит испытания, стоимость переделки штампа становится отдельным риском.
Универсального победителя нет: лазер сокращает затраты на оснастку, плазма справляется с большей толщиной, гидроабразив исключает нагрев, а штамп снижает цену огромной повторяющейся серии.
Из чего складывается цена лазерной резки?
В расчёт входят длина контура, число врезок, толщина и марка металла, газ, раскладка на листе и размер партии. Два изделия одинакового габарита могут стоить по-разному, если одно содержит простой внешний контур, а второе — десятки отверстий.
Основные факторы цены:
- Метраж реза: длинная траектория увеличивает машинное время.
- Врезки: каждый внутренний контур начинается с отдельной прошивки.
- Толщина: более толстый лист требует другого режима и снижает скорость.
- Газ: кислород, азот и воздух отличаются расходом и результатом на кромке.
- Раскрой листа: плотная раскладка уменьшает долю отходов в цене детали.
- Партия: серия распределяет подготовительные операции между изделиями.
- Постобработка: удаление грата, шлифовка и очистка добавляют отдельные операции.
Для прошивки нержавеющего листа толщиной 13 мм мощным импульсным лазером источник TWI приводит ориентир 5–15 секунд. Поэтому множество внутренних контуров на толстом листе заметно влияет на цикл.
Тариф зависит от производства и задания. Логику расчёта без выдуманного прайса раскрывает материал о том, от чего зависит цена лазерной резки.
Как подготовить чертёж и заявку на лазерную резку?
Чертёж служит исходными данными для раскроя листа. В нём нужны геометрия, размеры и допуски, а в заявке — материал, количество и требования к результату. Полный комплект сокращает число уточнений до расчёта.
- Укажите марку и толщину металла. Записи «сталь» или «алюминий» недостаточно для выбора режима.
- Задайте количество деталей и допустимую замену материала, если она возможна.
- Отметьте критичные размеры и допуски. Не назначайте одинаково жёсткий допуск всему контуру.
- Опишите кромку: допустимы ли оксидный слой, грат, потемнение и следы входа луча.
- Передайте геометрию в согласованном формате. Для DXF, DWG или STEP заранее уточните версию файла.
- Проверьте замкнутость контуров, отсутствие дублей линий, масштаб и единицы измерения.
- Сообщите срок и дальнейший маршрут: гибка, сварка, окраска или сборка.
Минимальный диаметр отверстия, ширину перемычки и расстояние до края согласуют с технологом. Эти параметры зависят от толщины и оборудования. Посадочные размеры требуют учёта керфа.
Открытый контур или две линии поверх друг друга могут изменить траекторию и задержать расчёт. Перед отправкой откройте экспортированный файл отдельно от исходной CAD-модели.
Что происходит после резки: гибка, сварка, покрытие
Способ резки влияет на операции после раскроя. Технологический маршрут стоит согласовывать целиком: кромка, удобная для выдачи плоской заготовки, может потребовать очистки перед сваркой или окраской.
- Резка. Проверяют размеры, вертикальность стенки, грат и следы перегрева.
- Гибка. Учитывают направление проката, перемычки и нагрев тонких участков. Большая перфорация снижает жёсткость заготовки.
- Сварка. Оксидную кромку после кислородной резки очищают, если она мешает формированию соединения.
- Покрытие. Перед окраской удаляют окалину, шлак, масло и рыхлые загрязнения.
Лазер создаёт зону термического влияния, поэтому расположение линии гиба относительно реза имеет значение. На тонкой детали с множеством отверстий локальный нагрев может вызвать поводку. Риск оценивают по материалу, толщине и доле удалённого металла.
Азот помогает получить кромку без оксидного слоя, но выбор газа влияет на стоимость. Если деталь пойдёт под покрытие, нужно сравнить цену азотного режима с затратами на последующую очистку.
Частые ошибки при заказе лазерной резки
Задержки часто начинаются до запуска станка: заказчик передаёт неполную заявку или файл, который нельзя сразу превратить в управляющую программу.
Первая ошибка — выбрать лазер без проверки толщины. Для толстого листа плазма или гидроабразив могут дать более рациональный маршрут. Вторая — не указать марку металла и допуск. Производству приходится запрашивать данные и пересчитывать заказ.
Третья ошибка — забыть про керф в посадочном размере. Компенсацию задаёт программа, но технологу нужно знать, какой размер считать критичным. Четвёртая — не согласовать состояние кромки для сварки или покрытия.
Открытые контуры, дубли линий, неверный масштаб и смешанные единицы блокируют подготовку раскроя. Наконец, замена толщины без проверки может изменить ширину реза, режим и поведение детали при гибке.
Большинство предотвратимых задержек появляется при проверке заявки и файла, когда не хватает марки, толщины, допуска или замкнутого контура.
Итог: как решить, нужна ли вам лазерная резка
Для выбора ответьте на три вопроса. Каковы материал и толщина листа? Каков размер партии и будет ли меняться конструкция? Какие допуски и состояние кромки нужны после резки?
Лазер подходит для точного сложного контура, прототипов и малых или средних партий. Для очень толстого листа сравните его с плазмой и гидроабразивом. Для огромного повторяющегося тиража запросите параллельный расчёт штамповки.
Решение лучше принимать по всему маршруту детали. Иногда азотный рез обходится дороже на станке, но исключает очистку перед покрытием. В другом случае черновая плазменная заготовка с последующей механической обработкой снижает общую стоимость.
Если материал, толщина и геометрия уже определены, пришлите чертёж на расчёт. Укажите партию, допуски и следующие операции — технолог сравнит подходящие способы резки.
Частые вопросы
Можно ли резать лазером алюминий, латунь и медь?
Да. Для отражающих металлов предпочтителен волоконный лазер, а источнику нужна защита от обратного отражения. Режим подбирают под сплав, толщину и требования к кромке.
Что нужно для расчёта лазерной резки на заказ?
Передайте чертёж, марку и толщину металла, количество, допуски, требования к кромке и срок. Проверьте масштаб, единицы, замкнутость контуров и отсутствие дублей линий.
Что выгоднее для большой партии: лазер или штамповка?
Штамповка выгоднее при очень большом повторяющемся тираже одной формы. Лазер подходит для сложной геометрии, частых изменений, прототипов и малых или средних партий.