Станочное приспособление ставит заготовку в одно и то же положение на станке без выверки. От него зависят точность, повторяемость деталей в серии, цена и срок партии. Заказчику стоит знать, на какой оснастке делают его деталь: тогда понятна строка в расчёте и видно, когда нужен свой кондуктор.
Что такое станочное приспособление и что оно даёт детали
Вторая партия пришла с другим размером, хотя чертёж не менялся. Первую выставляли по щупу и прижимали прихватами. Вторую посадили иначе, и база уехала. Станочное приспособление закрывает эту развилку: оно фиксирует заготовку и задаёт ей одно положение относительно инструмента, без выверки на каждой штуке.
Станочное приспособление поднимает точность установки и держит повторяемость в партии: детали остаются взаимозаменяемыми. Если оснастку не назвать в расчёте, разброс между партиями кажется случайным.
На практике оснастка даёт три эффекта. Заготовка садится в одно место, размер не гуляет от установки к установке. Постановка идёт быстрее разметки. Можно обработать то, что на голом столе не к чему прижать: тонкую стенку, рычаг, корпус без удобной плоскости.
По привязке к детали хватает трёх групп. Универсальные — тиски, патроны, прихваты: они уже стоят на станке. Универсально-сборные собирают из комплекта под разовый чертёж. Специальные проектируют под одну деталь и один тираж. Дальше заказчик смотрит, кто платит за оснастку и что будет со второй поставкой.
Оснастка делает деталь повторяемой от штуки к штуке. Без приспособления вторая партия легко уходит с тем же чертежом и другим размером.
Почему заказчику важно знать, на какой оснастке делают его деталь
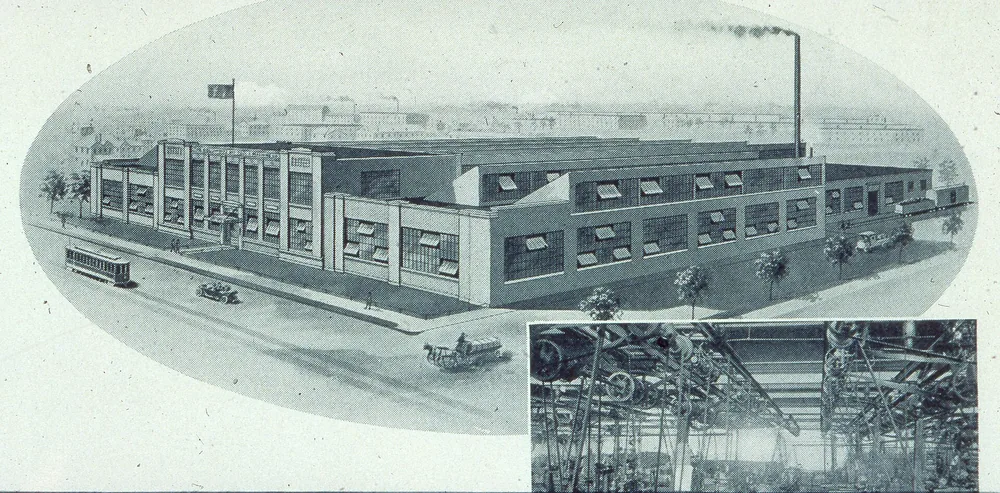
Приспособление компании Columbus Die Tool and Machinery Co., производителя специальной оснастки для точной работы на станках. Фото: This file was contributed to Wikimedia Commons by Columbus Metropolitan Library… · Public domain
Оснастка попадает в цену двумя путями: её закладывают в стоимость каждой детали или выносят отдельной строкой. В первом случае повтор выглядит дешевле, хотя приспособление уже оплачено. Во втором строка видна сразу, и проще решить, забирать ли оснастку себе после сдачи.
Принадлежность закрывают до запуска, обычным пунктом заказа. Исполнитель может оставить приспособление у себя, отдать заказчику или разобрать универсально-сборный комплект обратно в ящик. От ответа зависит, повторится ли размер при следующем заказе и не придётся ли платить за оснастку второй раз.
Станочное приспособление меняет три вещи. Точность установки меньше зависит от смены у станка. Срок первой партии растёт, если оснастку ещё проектируют: универсальная уже на столе. Повтор держит размер, пока приспособление цело и хранение оговорено.
Сумму без детали называть нельзя: её задают число баз, зажим, габарит и тираж. В расчёте смотрите на четыре ответа.
- Какое станочное приспособление ставят под эту деталь: тиски, сборный комплект, кондуктор или отдельная конструкция.
- Кто платит: строка в партии или отдельный счёт, и входит ли проектирование в эту сумму.
- Кому принадлежит приспособление после сдачи деталей и можно ли забрать его вместе с партией.
- Где оснастку хранят, как маркируют и что нужно прислать, чтобы повторить заказ без новой выверки.
Базирование: откуда берётся точность установки
Точность установки берётся из базирования заготовки, а базирование задаёт чертёж детали. Базирование придаёт заготовке требуемое положение относительно выбранной системы координат. Пока базы на чертеже не названы, технолог выбирает их сам, и размер уезжает в сторону, которую заказчик потом не проверяет.
У жёсткого тела шесть степеней свободы: три сдвига и три поворота. Комплект баз их снимает. На корпусе нижняя плоскость — установочная база, три опоры. Длинная боковая — направляющая, две опоры. Торец — опорная, одна опора. Это правило шести точек без формул.
На схеме корпус лежит на трёх опорных плоскостях: отметки показывают главную базу и направление размера.
Технологическая база — та, по которой деталь ставят на станок. Измерительная — та, от которой считают размер. Если они не совпали, часть допуска съедает погрешность установки. Долю без замера этой детали не называют: её задают зазор, износ опор и сила зажима.
В чертеже детали назовите основную базу и привяжите к ней допуски расположения. Фраза «базы по усмотрению исполнителя» отдаёт выбор тому, кто пишет программу. Как читать базы на листе, разобрано в материале как читать чертёж детали.
Факт. Базирование придаёт заготовке требуемое положение относительно выбранной системы координат. Термин зафиксирован в ГОСТ 21495-76.
Кондуктор для сверления: виды, втулки, точность отверстий
Кондуктор для сверления задаёт положение отверстий и направляет инструмент через кондукторную втулку: увод падает, разметка каждой детали не нужна. Он нужен при многих одинаковых отверстиях, жёстком допуске на межосевое расстояние и повторе тиража. Допуск с втулкой и без неё здесь не приводится: его задают зазор, длина сверла и жёсткость шпинделя. Сдвиг на десятые доли миллиметра считают до запуска, а при широком допуске отдельный кондуктор может не окупиться.
Кондуктор для сверления направляет сверло через кондукторную втулку. Положение отверстия задаёт втулка.
Виды кондукторов по конструкции
Тип выбирают по форме детали и по числу сторон за одну установку.
| Тип | Где применяют | Ограничение |
|---|---|---|
| Накладной | Плита ложится на деталь, отверстия стоят во втулках | Нужна плоскость без качания |
| Стационарный | Кондуктор закреплён на столе сверлильного станка | Одна сторона, деталь входит в корпус |
| Поворотный | Несколько сторон сверлят без переустановки | Нужны ось и фиксатор положения |
| Скальчатый | Плита опускается по колонкам и прижимает заготовку | Опора плоская, ход ограничен колонками |
| С откидной плитой | Плиту откидывают, чтобы поставить заготовку | Втулки не упираются в стенки при закрытии |
Кондукторные втулки и износ
Кондукторная втулка принимает боковое давление сверла, зенкера или развёртки. С каждой деталью отверстие втулки растёт, и межосевое расстояние в партии уходит. Постоянную запрессовывают в плиту: инструмент один, партия короткая. Сменную вынимают по износу, плиту не переделывают. Быстросменную меняют на ходу, когда отверстие сначала сверлят, потом зенкеруют или разворачивают.
В заявке укажите диаметр, порядок переходов и тираж. По ним выбирают втулку.
Оснастка для ЧПУ и приспособления для фрезерования
Оснастка для ЧПУ сокращает подготовку фрезерного станка между двумя соседними партиями: пока заготовку выверяют, шпиндель стоит. Система нулевой точки сокращает время переналадки: плита возвращает деталь в тот же ноль. Повторная партия стартует со смены плиты, без новой выверки каждой заготовки.
Жёсткость бьёт по фрезе и метчику. Длинный вылет и слабый зажим дают вибрацию: кромка садится раньше.
Универсальная оснастка
Тиски, сменные кулачки и универсально-сборные приспособления (УСП) закрывают штучные и мелкие заказы. Кулачки растачивают под партию и снимают: следующая деталь другого чертежа встаёт в те же тиски. УСП собирают из плит, опор и прихватов под одну заготовку, потом комплект разбирают. Повторяемость УСП ниже специальной оснастки: каждый стык добавляет погрешность, схему сборки надо сохранить.
Поворотный стол и делительная головка дают угловой шаг без нового приспособления, пока угол в допуске.
Модульные системы и нулевая точка
Модульная плита и система нулевой точки держат один ноль станка. Плиту снимают и ставят обратно без новой привязки, простой между партиями короче. Гидро- и пневмозажим дают одинаковую силу на каждой штуке. Вакуумный стол держит тонкий лист, который тиски мнут. В расчёте смотрят, возвращается ли заготовка в тот же ноль и кто хранит плиту.
| Вариант | Где подходит | Переналадка | Повторяемость |
|---|---|---|---|
| Тиски, сменные кулачки | Призматическая деталь | Быстрая | Зависит от выверки |
| УСП | Разовая сложная деталь | Сборка из комплекта | Погрешность стыков |
| Плиты и нулевая точка | Повтор на ЧПУ | Смена плиты | Тот же ноль |
| Специальное | Серия, жёсткий допуск | Долгая первая наладка | Базы и зажим |
Фрезерованная или напечатанная оснастка: что выбрать
Если станочное приспособление можно изготовить фрезерованием на 3-осевом станке с ЧПУ, его фрезеруют. Фрезерованная оснастка обычно чище по поверхности, прочнее по материалу и точнее по посадке заготовки. Это правило по умолчанию, когда оснастка сама держит базу детали в серии.
При малом тираже оснастки стоимость и срок фрезерования и печати примерно совпадают, поэтому экономия на печати не оправдывает потерю точности. Печать берут на сложную форму, мелкое приспособление, геометрию, которую фреза не снимет, и на партию одинаковых приспособлений.
Цифры ниже — ориентир одного процесса. Допуск зависит от геометрии и ориентации. В чертёж оснастки его переносят после выбора станка.
| Способ | Типовой допуск по данным Protolabs | Поверхность | Прочность | Когда выбирать |
|---|---|---|---|---|
| Фрезерование, 3 оси | По чертежу оснастки и паспорту станка | Чище печатной | Металл, держит зажим | Форму снимает фреза |
| SLA | ±0,0508 мм по X/Y; ±0,127 мм по Z на первые 25,4 мм, далее +0,1 % | Гладкая | Ограниченная | Мелкая оснастка, важна поверхность |
| SLS | ±0,010 дюйма плюс ±0,0015 дюйма на каждый дополнительный дюйм (без TPU) | Шероховатая | Выше, чем у SLA | Крупная нейлоновая оснастка |
| MJF | ±0,012 дюйма плюс ±0,002 дюйма на каждый дополнительный дюйм | — | Нейлон | Партия одинаковых приспособлений |
| DMLS | ±0,0762 мм по X/Y; ±0,1524 мм по Z на первые 25,4 мм, далее +0,1 % | Шероховатая | Почти плотный металл | Форму фрезой не снять |
Мнение. Если базу заготовки должна держать сама оснастка, берите фрезерование. Печать оставляйте на форму, которую фреза не снимет, и на партию одинаковых лёгких приспособлений.
Если оснастка печатается: что учесть в конструкции
Оснастка, напечатанная на 3D-принтере, держит размер, только когда конструкция совпала с процессом печати. Четыре правила ниже закрывают коробление детали, срыв построения, неровный канал и слабое место по слоям. В заявке эти пункты пишут явно, вместе с осью построения и схемой нагрузки.
- Нейлон (SLS, MJF): стенки одной толщины, углы скруглены. Перепад толщины и острый угол ведут деталь. В заявке укажите минимальную стенку и радиус.
- DMLS: самонесущий наклон меньше 45° к плите не закладывают. Большой свес теряет детализацию или срывает построение. Минимальный пролёт моста без опор — 2 мм. В модели отметьте направление построения.
- Каналы под DMLS делают каплевидными или ромбовидными. Поверхность выходит ровнее, чем у круглого канала, а диаметр можно взять больше.
- Нагрузку кладут в плоскость слоя X, Y. Вдоль оси Z деталь слабее. Упор и прижим ставьте так, чтобы сила зажима шла вдоль слоёв. Ось Z напишите в заявке.
Как проектируют станочное приспособление: порядок работы
Станочное приспособление проектируют до запуска станка: от чертежа детали к первой принятой штуке. Если базы и тираж не закрыты, чертёж оснастки рисуют вхолостую и потом переделывают. Срок партии сдвигается на этот круг, а заказчик заново собирает все исходные данные.
Шесть шагов идут по порядку. На каждом есть свой вклад заказчика.
- Анализ чертежа и техпроцесса: какие поверхности режут и чем. От заказчика — чертёж, 3D-модель, марка. Расхождение чертежа и ТУ — в материале ГОСТ или ТУ на деталь.
- Выбор баз. Базирование берут с чертежа. Пустую графу «база» закрывают до модели приспособления.
- Сила зажима и погрешность установки. Зажим держит подачу и не гнёт стенку. Погрешность сравнивают с допуском, который нельзя отдать на установку.
- Чертёж приспособления. Опоры и зажимы на схеме обозначают по ГОСТ 3.1107-81. Заказчик сверяет базы схемы с базами детали.
- Изготовление: фрезерование, сборка УСП или печать. Заказчик подтверждает, чья оснастка и нужна ли маркировка.
- Приёмка первой детали от баз чертежа. Размер в допуске — тираж пускают. Вне допуска — правят зажим или базу до серии.
Ошибка хода — заказать оснастку до тиража и баз. Приспособление под партию без повтора съедает срок. Сначала программа, потом конструкция.
Когда специальная оснастка окупается
Тираж определяет окупаемость станочного приспособления. Стоимость оснастки делят на экономию на одной детали: снятые минуты установки и выверки умножают на стоимость минуты станка. Частное и есть число деталей до окупаемости. Повтор заказа входит в сумму отдельно.
Условный пример, не прайс. Оснастка стоит 60 000 условных единиц и снимает 6 минут на детали. Минута станка в примере — 50 единиц, экономия на штуке — 300. 60 000 / 300 = 200 деталей до окупаемости. Партия в 30 штук без повтора приспособление не отбивает. Программа в 400 штук отбивает его за год заказов.
| Вариант | Срок до первой детали | Подходящий тираж | Точность установки | Повторяемость |
|---|---|---|---|---|
| Универсальная оснастка | Уже стоит на станке | Штучно и мелкая серия | Хватает при широком допуске | Зависит от выверки каждой партии |
| УСП | Сборка из имеющегося комплекта | Опытная партия, повтор редок | Стыки комплекта добавляют погрешность | Держится, если схему сборки сохранили |
| Специальное приспособление | Отдельный цикл проекта и изготовления | Повтор и серия, где сходится расчёт | Заложена в базы и зажим | Вторая партия встаёт так же, если оснастка цела |
Цену кондуктора без детали строка не заменяет. Как время станка и оснастка складываются в счёт, видно в ценах на металлообработку — уже с тиражом и чертежом.
Число деталей до окупаемости равно стоимости оснастки, делённой на экономию времени на одной штуке. Нет повтора партии — специальное приспособление чаще не сходится.
Частые ошибки и чек-лист перед запуском заказа
Три пропуска ломают и цену, и размер ещё до запуска станка. Базы не указаны — каждый цех выбирает свою установку. Тираж и повторность не названы — специальную оснастку рисуют под короткую партию. Хозяин приспособления не спрошен — к следующему заказу его уже нет.
До запуска передайте исполнителю пять вещей.
- Чертёж детали с основной базой и допусками, которые от этой базы считаются.
- 3D-модель той же ревизии, что и чертёж, с указанием материала.
- Размер партии и годовую программу: от них считают, окупается ли своё станочное приспособление.
- Повторность заказа: разовый запуск или деталь возвращается.
- Условия хранения и маркировки оснастки и ответ, кому она принадлежит после сдачи.
У исполнителя в ответ стоит спросить четыре вещи: какая оснастка, входит ли она в цену детали, где лежит после заказа и что прислать, чтобы повторить размер. Точность установки на второй партии держится ровно на этих ответах.
Пришлите чертёж с базами и тиражом: по ним видно, хватает ли тисков или нужен кондуктор. Расчёт по чертежу занимает отдельный шаг, его запускают с контактов: пришлите чертёж на расчёт.
Частые вопросы
На каком этапе подбирают оснастку для детали?
На этапе разработки техпроцесса, до запуска партии. К этому моменту уже видны базы, допуски и тираж. Если оснастку подбирают после того, как маршрут обработки зафиксирован, её подгоняют под чужой способ, и часть допуска уже занята установкой.
Какие приспособления применяют при штучном и мелкосерийном производстве?
Чаще универсальные: тиски, сменные кулачки, поворотные столы и универсально-сборные приспособления. Специальную оснастку делают, когда деталь повторяется или допуск не держится на универсальной установке.
Какие ГОСТ относятся к станочным приспособлениям?
Опоры, зажимы и установочные устройства на схемах обозначают по ГОСТ 3.1107-81. Термины базирования определены в ГОСТ 21495-76.
Источники
- Using 3D Printing for Complex Jigs, Fixtures, and Other Tooling — Protolabs, рекомендации по приспособлениям и кондукторам
- Understanding 3D Printing Tolerances — Protolabs, допуски процессов печати
- ГОСТ 3.1107-81. Опоры, зажимы и установочные устройства. Графические обозначения — межгосударственный стандарт ЕСТД
- ГОСТ 21495-76. Базирование и базы в машиностроении. Термины и определения — стандарт терминов базирования