Для стандартной резьбы в серии быстрее и дешевле метчик. Резьбофрезерование выигрывает на крупных и нестандартных резьбах, в нержавейке и закалённой стали, в дорогих заготовках, где сломанный метчик означает брак. Ниже: критерии выбора и что указать в чертеже.
Короткий ответ: когда метчик, а когда резьбовая фреза
Метчик подходит для серии одинаковых отверстий со стандартной резьбой. Он проходит отверстие по оси и формирует профиль за короткий цикл. Если диаметр, шаг и материал внутри партии не меняются, более дорогая и медленная траектория резьбовой фрезы часто не окупается.
Резьбофрезерование выбирают для крупных или нестандартных резьб, разных диаметров с одинаковым шагом и дорогих заготовок. Резьбовая фреза движется по винтовой траектории, поэтому технолог может менять диаметр программной коррекцией. Метод требует станка с ЧПУ, способного синхронно перемещать оси по винтовой интерполяции.
Метчик выигрывает на повторяющейся стандартной резьбе. Резьбовая фреза снижает риск при переменных размерах, сложном материале и дорогой заготовке.
На выбор также влияют глубина, тип отверстия и доступный крутящий момент. Поэтому способ обработки определяют по детали, партии и станку, а не по цене одного инструмента.
Мнение. Если партия крупная, а все отверстия одинаковы, начинайте расчёт с метчика. Для единичной дорогой детали сначала оцените последствия его поломки.
Как работает метчик и как работает резьбовая фреза?
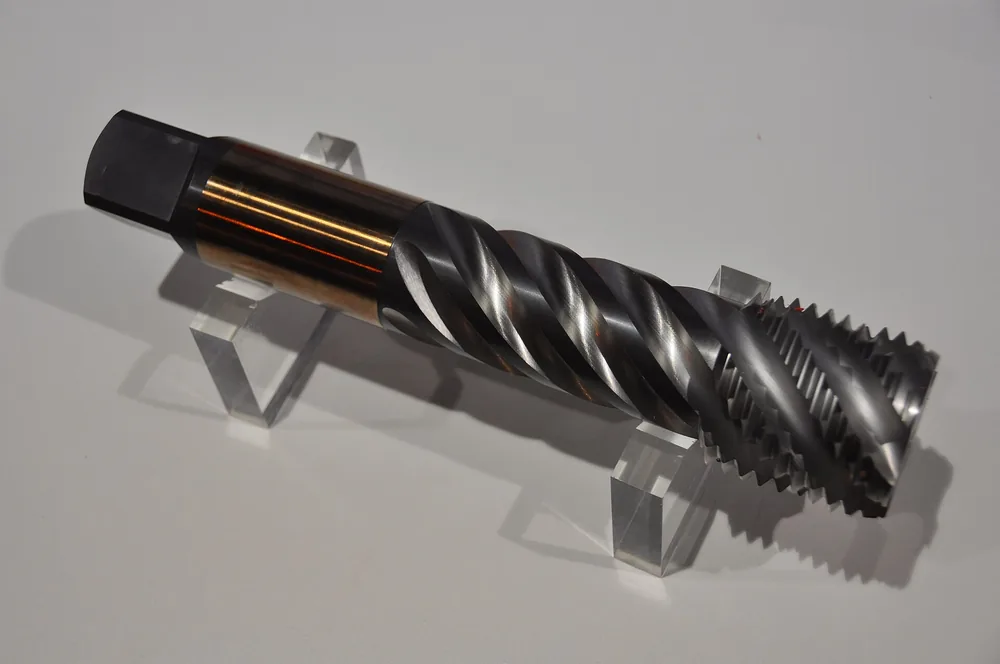
Метчик, применяемый в строительстве и судостроении для нарезания резьбы. Фото: S.J. de Waard · CC BY 2.5
Метчик входит в подготовленное отверстие по его оси. Режущие кромки повторяют профиль конкретной резьбы, поэтому каждому сочетанию диаметра и шага нужен свой инструмент. При обработке стружку приходится выводить и дробить реверсом. Иначе она уплотняется в канавках, царапает витки и увеличивает нагрузку.
Резьбовая фреза меньше отверстия. Станок перемещает её по окружности в осях X и Y и одновременно подаёт по Z. За один виток траектории инструмент проходит расстояние, равное шагу резьбы. Диаметр меняют траекторией, но шаг задаёт профиль фрезы.
Принципиальные различия:
- метчик привязан к диаметру и шагу, а полнопрофильная фреза — прежде всего к шагу;
- метчик работает осевым ходом, фреза — винтовой интерполяцией на станке с ЧПУ;
- метчик образует длинную стружку, которую нужно ломать и удалять;
- фреза позволяет корректировать диаметр смещением траектории.
Одна полнопрофильная фреза может нарезать резьбы разных диаметров с тем же шагом, если инструмент помещается в отверстии. Это сокращает номенклатуру оснастки.
Для метчика на стойках часто применяют цикл типа G84 с синхронизацией шпинделя и подачи. Резьбофрезерование программируют винтовым движением. Команды и параметры для Fanuc или Sinumerik нужно сверять с руководством конкретной стойки: одинаковое обозначение цикла не гарантирует одинаковую структуру кадров.
Таблица выбора: метчик, раскатник или резьбовая фреза
Сравнивать методы нужно по одинаковым условиям: материалу, типу отверстия, диаметру, серии и цене возможного брака. Раскатник формирует витки давлением без образования стружки, поэтому подходит не каждому сплаву.
| Критерий | Режущий метчик | Раскатник | Резьбовая фреза |
|---|---|---|---|
| Материал | Стали, цветные сплавы и чугун при подходящей геометрии | Пластичные материалы; применимость уточняют по каталогу инструмента | Стали, нержавеющие и труднообрабатываемые сплавы при подходящих режимах |
| Отверстие | Сквозное или глухое с запасом под стружку и заход | Сквозное или глухое с правильно выбранным диаметром | Сквозное или глухое с местом для входа и выхода по дуге |
| Диаметр | Особенно выгоден на малых стандартных резьбах | Зависит от материала и мощности оборудования | Удобен для крупных и нестандартных резьб |
| Серия | Крупная серия одного размера | Серия одинаковых отверстий | Переменные диаметры, шаги и небольшие партии |
| Оборудование | Синхронизированное нарезание или плавающий патрон | Станок с достаточным усилием | ЧПУ с винтовой интерполяцией |
| Время цикла | Обычно самое короткое | Короткое после настройки процесса | Дольше на малых типовых резьбах |
| Риск для детали | Сломанный инструмент трудно извлечь | Ошибка диаметра вызывает перегрузку | После поломки заготовку чаще удаётся сохранить |
Факт. Резьба 1/4-20 нарезается метчиком примерно за 4–5 секунд; резьбофрезерование может занять вдвое больше. Эти данные нельзя переносить на M6: резьбы различаются по диаметру и шагу.
Для глубины заметно больше полутора диаметров отжим длинной фрезы может вывести профиль из допуска. Для резьб крупнее примерно 3/4 дюйма (около 19 мм) метчику может потребоваться обрабатывающий центр с редукторной шпиндельной головкой.
Где метчик объективно лучше
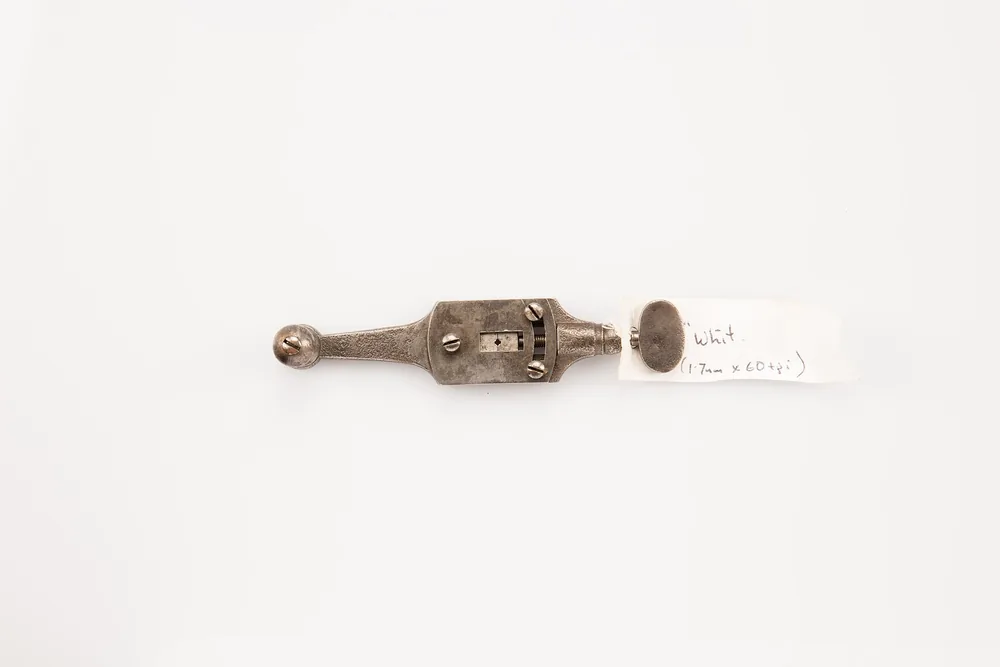
Стальная плашка Whitworth для нарезания резьбы, оснащённая вращающейся ручкой и крепежными винтами. Фото: not researched · CC BY 4.0
Метчик выгоден там, где производству нужна скорость, а параметры отверстий не меняются. Для стандартной внутренней резьбы в крупной серии сокращение цикла часто перевешивает универсальность фрезы.
Берите метчик, если:
- партия содержит много одинаковых отверстий;
- диаметр и шаг стандартные;
- станок не поддерживает трёхосевую винтовую интерполяцию;
- малый диаметр делает цикл фрезы неоправданно длинным;
- материал и геометрия позволяют надёжно удалить стружку.
При жёстком нарезании стойка синхронизирует вращение шпинделя с осевой подачей. На другом оборудовании используют плавающий патрон, который компенсирует небольшое рассогласование. Выбор зависит от возможностей станка и рекомендаций его производителя.
Для глухого отверстия важны направление канавок метчика и запас глубины. Стружка не должна скапливаться перед инструментом. После цикла отверстие очищают от стружки и СОЖ, иначе контрольный калибр может показать ложное заедание.
В пластичных материалах технолог может выбрать раскатник. Он не образует стружку, но требует другого подготовительного диаметра и достаточной пластичности сплава. Допустимость раскатки проверяют по каталогу производителя инструмента и требованиям к детали.
Где выигрывает резьбофрезерование
Резьбофрезерование снижает риск на дорогих, тонкостенных и несимметричных деталях. Оно также помогает при нержавеющих, закалённых и других материалах, где нагрузка на метчик велика, а вывод стружки затруднён.
Метчик при заклинивании может остаться внутри отверстия. Извлечение повреждает витки, увеличивает срок ремонта и иногда превращает готовую заготовку в брак. Резьбовая фреза имеет меньший диаметр, поэтому после её поломки обломок обычно проще удалить.
Когда стоимость заготовки выше стоимости инструмента, возможность сохранить деталь становится отдельным аргументом в пользу резьбофрезерования.
Фреза подходит для крупных и нестандартных резьб, а также для партии с несколькими диаметрами одного шага. Стойкость инструмента определяют материал детали, покрытие, биение, охлаждение и режимы.
У метода есть пределы. Резьбофрезерование требует станка с ЧПУ и проверенной программы. При большой глубине растёт вылет и отжим инструмента: профиль может получить конусность. Для глубины свыше примерно полутора диаметров технолог меняет схему обработки, число проходов или сам метод.
Что дешевле: экономика выбора для партии?
Стоимость резьбового отверстия складывается из расхода инструмента, машинного времени и риска потерять заготовку. Сравнение имеет смысл только для одной детали, одного материала и доступного оборудования.
Порядок расчёта:
- Разделите цену инструмента на подтверждённую стойкость в отверстиях.
- Умножьте время цикла на ставку станка.
- Учтите настройку, смену инструмента и контроль.
- Оцените вероятность брака и стоимость заготовки на этой операции.
- Сравните сумму для всей партии, а не цену метчика и фрезы по каталогу.
Метчик часто дешевле в большой серии одинаковых отверстий. Резьбовая фреза может окупиться в малой смешанной партии, при дорогом материале или высокой цене предыдущих операций. Сильнее всего результат меняют размер партии, стоимость заготовки, материал и возможности стойки ЧПУ.
Если резьба после метчика вышла из допуска, может потребоваться инструмент другого H-размера. Размеры меняются с шагом около 0,013 мм. Резьбовая фреза позволяет скорректировать допуск резьбы смещением траектории в программе без покупки нового инструмента.
Заказчику полезно передать объём партии и требования к контролю: эти данные влияют на цену металлообработки сильнее, чем название выбранного метода.
Что указать в чертеже и как подготовить отверстие?
Для расчёта нужны полное обозначение внутренней резьбы, шаг, поле допуска, глубина и тип отверстия. Без этих данных технологу придётся запрашивать уточнения или принимать допущения, которые могут не совпасть с назначением детали.
Укажите в чертеже или заявке:
- обозначение резьбы и номинальный диаметр;
- крупный или мелкий шаг;
- поле допуска, например 6H;
- рабочую глубину резьбы;
- сквозное или глухое отверстие;
- требования к фаске, сбегу и недорезу;
- способ контроля, если он задан конструктором.
Диаметр отверстия под резьбу берут из справочной таблицы с учётом метода, материала и допуска. Под раскатник требуется другой диаметр, чем под режущий метчик; отверстие под фрезу окончательно назначает технолог.
Цилиндрическую трубную резьбу G нельзя смешивать с конической R или Rc. Их назначение и геометрия различаются. Резьба 1/4-20 UNC также не заменяет M6, поэтому при дюймовом обозначении полезно заранее проверить, как заказать деталь без ошибки пересчёта.
Частые ошибки и как проверить готовую резьбу
Большинство дефектов связано с неверным подготовительным отверстием, плохим удалением стружки или прогибом инструмента. Готовую резьбу принимают по чертежу, а не по тому, насколько свободно в неё входит обычный болт.
Пять типичных ошибок:
- Метчик работает без подходящего реверса или отвода стружки — витки рвутся, инструмент заклинивает.
- Диаметр отверстия выбран без учёта метода — растёт нагрузка или профиль получается неполным.
- Резьбовую фрезу выводят на большую глубину без учёта отжима — появляется конусность.
- В программе неверно задана коррекция радиуса или направление винтового движения — размер выходит из допуска.
- Большой вылет и биение оснастки оставляют неровный профиль и сокращают стойкость инструмента.
Внутреннюю резьбу контролируют калибрами-пробками ПР и НЕ по заданному полю допуска. Проходная сторона проверяет приведённый средний диаметр и связанные элементы профиля, непроходная помогает оценить предельный размер. Перед контролем отверстие очищают от стружки и СОЖ.
Подробный разбор показывает, из-за чего возникает брак при обработке металла. Чтобы получить расчёт, пришлите чертёж, материал, количество деталей и требования к резьбе на страницу изготовления деталей по чертежам.
Частые вопросы
Когда для внутренней резьбы лучше взять метчик, а когда резьбовую фрезу?
Метчик выгоднее для серии одинаковых отверстий со стандартным диаметром и шагом. Фрезу выбирают при разных размерах, крупной или нестандартной резьбе, сложном материале и высокой цене брака.
Что будет с деталью, если метчик сломается в отверстии?
Обломок может повредить витки при извлечении, а иногда деталь приходится браковать. После поломки фрезы заготовку чаще удаётся сохранить, поскольку инструмент меньше отверстия.
Как указать внутреннюю резьбу в чертеже, чтобы её нарезали без уточнений?
Укажите обозначение, шаг, поле допуска, рабочую глубину и тип отверстия. Добавьте требования к фаске, сбегу и контролю, если они важны для сборки.