Деталь шлифуют, когда точение или фрезерование не дают нужного допуска или шероховатости. Или когда её закалили и геометрия «повела». Круглое шлифование доводит валы и отверстия, плоское — плоскости и направляющие. Ниже — как решить, нужна ли шлифовка вашей детали, и что написать в чертеже.
Что такое шлифование и чем оно отличается от точения и фрезерования
При точении и фрезеровании металл снимает режущая кромка инструмента. При шлифовании работают зёрна абразивного круга. Каждое зерно действует как микрорезец и снимает тонкую стружку. За счёт малого съёма шлифование точнее доводит размер и снижает шероховатость поверхности Ra.
Контакт круга с металлом нагревает деталь. Для отвода тепла и удаления частиц применяют охлаждающую жидкость. Режим подбирают под материал, твёрдость, припуск и требуемое состояние поверхности.
Шлифование металла обычно ставят после чернового и чистового точения либо фрезерования. Оно позволяет обрабатывать закалённый металл и исправлять небольшие отклонения после термообработки. Выбор всей последовательности зависит от геометрии детали: подробнее — в материале о том, как выбрать метод обработки под деталь.
Шлифование доводит деталь до заданного размера и состояния поверхности после основных операций обработки.
Когда деталь нужно шлифовать: критерии решения
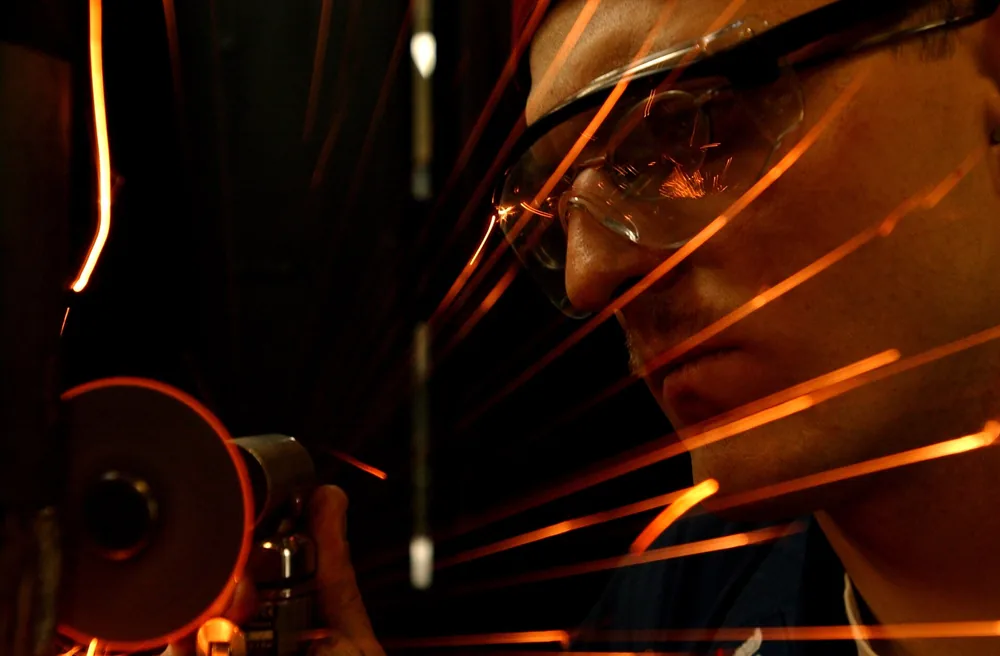
Шлифование удаляет сварные кромки и неровности поверхности, подготавливая металлический каркас к дальнейшей обработке. Фото: U.S. Navy photo by Photographer's Mate 3rd class Kevin S. O'Brien · Public domain
Шлифовка нужна, если функциональная поверхность требует точности, которую выбранный токарный или фрезерный процесс не держит стабильно. Решение принимают по чертежу, материалу и маршруту обработки. Само название детали ничего не доказывает: две одинаковые втулки могут иметь разные требования к отверстию.
Проверьте пять признаков:
- Допуск на размер требует отдельной финишной операции. Предельные отклонения и квалитет сверяют с чертежом, стандартом и возможностями оборудования.
- На поверхности задана малая Ra. Чем строже требование, тем больше внимания нужно кругу, режиму, охлаждению и контролю.
- Деталь проходит закалку. Термообработка может изменить размер, цилиндричность или плоскостность, поэтому окончательную геометрию получают позже.
- Поверхность работает в посадке или паре трения. Это характерно для шеек валов, отверстий под подшипники и направляющих.
- Поверхность служит базой либо контактирует с уплотнением. Здесь отклонение формы влияет на сборку и герметичность.
Для свободного размера, необрабатываемой зоны или некритичной наружной поверхности часто хватает точения либо фрезерования. Требование шлифовать всю деталь увеличивает число установов и контрольных операций.
Мнение. Если поверхность не участвует в посадке, уплотнении или базировании, сначала проверьте необходимость строгих допуска и Ra. Обоснованное ослабление требования сокращает маршрут детали.
Круглое шлифование: валы, отверстия и бесцентровая схема
Круглое шлифование применяют к телам вращения: валам, осям, втулкам и кольцам. Абразивный круг обрабатывает наружный диаметр или отверстие, пока поверхность не войдёт в заданные пределы размера и формы. Схему выбирают по длине, жёсткости, доступным базам и размеру партии.
Наружное и внутреннее шлифование
Вал можно установить между центрами или закрепить в патроне. Круг снимает припуск с шеек, посадочных поясков и других цилиндрических поверхностей. Установка в центрах помогает сохранить общую ось нескольких шеек, если центровые отверстия подготовлены и не повреждены.
При внутреннем шлифовании круг работает внутри втулки, кольца или корпуса. Деталь базируют по наружной поверхности, торцу либо подготовленной технологической базе. Жёсткость системы здесь особенно важна: длинный шпиндель и малый диаметр круга чувствительнее к нагрузке.
Бесцентровое шлифование
При бесцентровой схеме цилиндрическую деталь не зажимают в центрах. Она лежит на опорном ноже между шлифующим и ведущим кругами. Ведущий круг вращает деталь и задаёт подачу.
Такая схема подходит для серийной обработки роликов, пальцев и гладких валиков. Для ступенчатых деталей, коротких участков и поверхностей с требованиями к общей оси может понадобиться другая установка.
Плоское шлифование: плоскости, плиты и направляющие
Плоское шлифование доводит базовые плоскости, плиты, направляющие и рабочие поверхности инструмента. Деталь часто крепят на магнитной плите. Для немагнитного материала, сложной формы или тонкой стенки нужна отдельная оснастка.
Тонкая деталь может прогнуться при закреплении и распрямиться после снятия. Тогда станок покажет ровную поверхность в установленном состоянии, а свободная деталь получит отклонение. Технолог учитывает жёсткость, распределяет съём и проверяет геометрию после раскрепления.
| Вид шлифования | Что обрабатывают | Как базируют деталь | Типовые детали |
|---|---|---|---|
| Круглое наружное | Наружные цилиндры и шейки | Между центрами или в патроне | Валы, оси, пальцы |
| Круглое внутреннее | Цилиндрические отверстия | По наружной базе и торцу | Втулки, кольца, корпуса |
| Бесцентровое | Наружный диаметр по длине | На опорном ноже между кругами | Ролики, гладкие валики |
| Плоское | Плоскости и направляющие | На магнитной плите или в оснастке | Плиты, планки, инструмент |
Плоскостность, параллельность и размер задают отдельно. Одно требование не заменяет остальные.
Какая шероховатость получается после шлифовки
Шлифование обычно снижает Ra по сравнению с предшествующей обработкой. Единого значения для любой детали нет. Результат зависит от зернистости и состояния круга, материала, жёсткости установки, величины съёма и охлаждения.
Черновое шлифование снимает основной припуск. Чистовое доводит размер и поверхность. Тонкое применяют, когда чертёж требует следующей ступени обработки. Квалитет размера и Ra связаны с назначением поверхности, но прямого соответствия между ними нет: точный диаметр может иметь неподходящий рельеф, а гладкая поверхность — выйти из допуска.
| Стадия | Как назначают Ra | Как назначают допуск | Когда достаточно |
|---|---|---|---|
| Черновое шлифование | По технологическому переходу | С запасом на чистовой проход | После операции остаётся припуск |
| Чистовое шлифование | По требованию чертежа | По конечному размеру | Размер, форма и Ra подтверждены контролем |
| Тонкое шлифование | По требованию функциональной поверхности | Отдельно от Ra | Обычная чистовая стадия не даёт нужного результата |
Ra измеряет профилометр. Значение и способ обработки указывают на чертеже по правилам ЕСКД. Если шлифования недостаточно, технолог рассматривает хонингование для отверстий, суперфиниш для рабочих поверхностей вращения или полирование для снижения неровностей без исправления формы.
Факт. ГОСТ 2.309-73 устанавливает обозначения шероховатости поверхностей и правила нанесения этих обозначений на чертежах.
Припуск и закалка: в какой момент маршрута шлифовать
Закалка может изменить размер и геометрию детали. Поэтому функциональные поверхности часто шлифуют после термообработки. На токарной или фрезерной операции для них заранее оставляют припуск, который снимет абразивный круг.
Величина припуска зависит от размера детали, материала, ожидаемой деформации, способа базирования и требований чертежа. Универсальное число здесь опасно: малого припуска не хватит для исправления формы, а избыточный увеличит нагрев и число проходов.
Рабочий маршрут выглядит так:
- Из заготовки получают исходную геометрию.
- Деталь точат или фрезеруют, оставляя согласованный припуск.
- Выполняют термообработку и проверяют полученную геометрию.
- Припуск снимают шлифованием до конечного размера.
- Контролируют размер, форму и шероховатость.
Если убрать весь металл до закалки, исправлять деформацию будет нечем. Маршрут нужно согласовать до запуска заготовки, включая базы для повторной установки.
Закалка влияет на геометрию и требуемый припуск, поэтому финишное шлифование планируют вместе с термообработкой.
Пыль и порошок от шлифования: что это и чем опасно
Шлифование образует пыль и шлам. В отход попадают частицы металла, зёрна абразива и материал связки круга. При мокром процессе эти компоненты смешиваются со смазочно-охлаждающей жидкостью.
Мелкодисперсная металлическая пыль требует местной аспирации и регулярного сбора. При определённых условиях частицы железа и других металлов образуют с воздухом горючую смесь. Накопившийся слой пыли также нельзя сдувать так, чтобы он снова попадал в рабочую зону.
Пыль и шлам шлифования — смесь металла, абразива, связки и иногда СОЖ. Для неё нужны организованный сбор, вентиляция и отдельное обращение с отходами.
Цех подбирает вентиляцию, средства защиты и способ очистки под материал и технологию. Шлам собирают отдельно от обычной стружки. Его состав зависит от металла, круга и применённой жидкости, а от состава зависит способ утилизации.
Для заказчика детали это критерий выбора подготовленного производства. Организация аспирации, защиты оператора и утилизации остаётся ответственностью цеха.
Факт. OSHA указывает, что железо при подходящих условиях может быть взрывоопасным в виде пыли, хотя крупные куски материала не горят.
Дефекты шлифования и как их контролируют
Нарушенный режим шлифования вызывает прижоги, микротрещины и изменение состояния поверхностного слоя. Затупленный или засаленный круг начинает хуже резать и сильнее нагружает контакт. Нежёсткая установка может оставить волнистость или огранку.
Прижог заметен по изменению цвета не всегда, поэтому внешний осмотр не заменяет контроль. Микротрещина опасна тем, что может развиваться под нагрузкой уже после сборки. Волнистость мешает равномерному контакту, а огранка нарушает форму цилиндрической поверхности.
Размер проверяют микрометром, нутромером или калибром. Профилометр измеряет шероховатость Ra. Геометрию сложных поверхностей и взаимное положение элементов контролируют подходящим измерительным оборудованием, включая координатно-измерительную машину.
Шлифованную поверхность принимают по трём группам требований: размеру, геометрии и шероховатости. Проверка одного параметра не подтверждает остальные.
Причины дефектов часто появляются раньше самой шлифовки: в базировании, термообработке или назначении припуска. Отдельно разобрано, почему при обработке металла появляется брак и как принять партию по чертежу.
Что указать в заказе, если деталь нужно шлифовать
Для расчёта нужен чертёж, где отмечены конкретные шлифуемые поверхности. Общая запись «шлифовать» не объясняет, какой диаметр, торец или плоскость влияет на работу узла.
Проверьте комплект данных:
- материал и его состояние;
- твёрдость после термообработки;
- поверхности, которые нужно шлифовать;
- допуск размера и формы для каждой поверхности;
- требуемую Ra;
- габариты заготовки и готовой детали;
- количество деталей в партии.
Отдельно укажите базы и требования к взаимному положению поверхностей. Для вала важна связь шеек с общей осью, для плиты — плоскостность и параллельность рабочих сторон.
Не назначайте шлифование для всех поверхностей по умолчанию. Технолог сначала подбирает оборудование под маршрут детали, затем проверяет доступность поверхностей и последовательность установов.
Перед запросом расчёта сверьте чертёж с этим списком. Если способ обработки ещё не выбран, отправьте требования к готовой детали через страницу изготовления деталей по чертежам: технологический маршрут можно определить по допускам, материалу и назначению поверхностей.
Частые вопросы
Когда деталь нужно шлифовать, а когда хватит точения?
Шлифование добавляют, когда точение или фрезерование не держит заданный допуск, форму либо Ra. Оно также нужно для исправления геометрии после закалки. Для свободных размеров и некритичных поверхностей отдельная финишная операция обычно не нужна.
Какая шероховатость получается после шлифовки?
Результат зависит от стадии обработки, круга, режима, материала и жёсткости установки. Требуемую Ra задают на чертеже, а после обработки измеряют профилометром. Универсального значения для любого шлифовального процесса нет.
Чем опасна пыль от шлифования чёрных металлов?
В пыль входят частицы металла, абразива и связки. Мелкие частицы загрязняют воздух, а металлическая пыль при подходящих условиях может гореть или взрываться. Цеху нужны аспирация, организованный сбор и обращение с отходами по их составу.
Источники
- ГОСТ 2.309-73 «ЕСКД. Обозначения шероховатости поверхностей» — Межгосударственный стандарт
- Combustible Dust: An Explosion Hazard — Occupational Safety and Health Administration