Сборка и комплектование — последний этап перед тем, как партия деталей уедет со склада подрядчика к заказчику. Отдельные детали становятся готовым узлом, узел сверяется со спецификацией, а затем консервируется и упаковывается для доставки. Ошибка на этом этапе не видна на чертеже — она обнаруживается уже при разгрузке у заказчика.
Что входит в сборку и комплектование заказа
Сборка и комплектование начинаются, когда последняя деталь партии выходит из станка и проходит первичный контроль. Это финальный шаг контрактного производства по чертежам заказчика: сборка соединяет детали в узел, а комплектование сверяет и докомплектовывает весь заказ.
Это разные операции. Сборка — механическое соединение деталей: сварка, болты, заклёпки. Комплектование — сверка готовой партии со спецификацией, включая позиции, которые завод не изготавливал сам: стандартный крепёж, уплотнители, покупные узлы.
На выходе заказчик получает один из трёх вариантов: собранный узел, кит-набор для сборки на месте или партию отдельных деталей с комплектовочной ведомостью. Выбор зависит от чертежа и логистики — крупногабаритный узел иногда дешевле перевезти в разобранном виде.
За этап отвечают участок сборки и ОТК вместе: сборщик собирает узел по чертежу, контролёр проверяет детали на входе и готовое изделие на выходе.
Входной контроль деталей перед сборкой
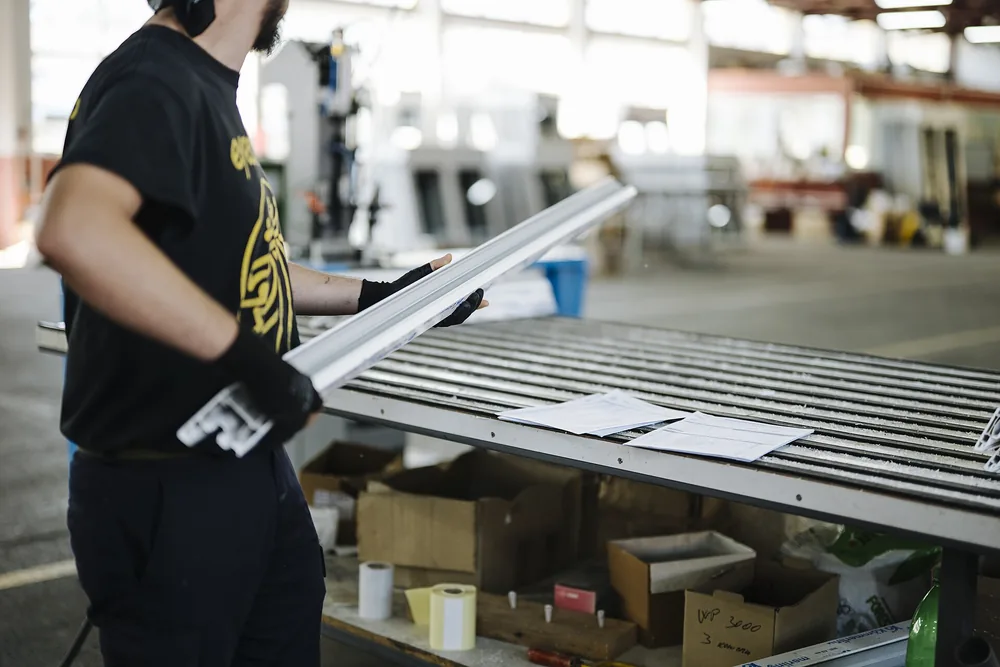
Проверка деталей по спецификации и сопроводительным документам перед началом сборки узла. Фото: Shixart1985 · CC BY 2.0
Прежде чем деталь попадёт на сборочный стол, её проверяют отдельно от будущего узла. Это входной контроль, и его не пропускают, даже если каждая деталь уже проходила проверку сразу после обработки на станке: за время хранения и перемещения между участками размеры и комплектность нужно свериться заново.
Контролёр проверяет четыре вещи:
- соответствие размеров и допусков чертежу заказчика — сплошным контролем для критичных размеров, выборочным для остальных;
- количество и позиции по спецификации (BOM) — не хватает одной шайбы, и сборка встаёт;
- визуальное состояние — трещины, забоины, следы коррозии после хранения на складе;
- маркировку партии — деталь от другого заказа не должна попасть в сборку по ошибке.
Если деталь не проходит контроль, её откладывают для доработки или замены. Сборка начинается только после того, как каждая позиция подтверждена физически, — это обязательное условие, а не формальность.
Сборка узла по чертежу
Порядок сборки задаёт чертёж заказчика, а не общий регламент цеха: у корпуса с приваренными кронштейнами последовательность одна, у разборного узла на болтах — другая. Общий принцип один — от базовой детали к присоединяемым элементам и крепежу.
Типовой порядок выглядит так:
- Устанавливают базовую деталь — раму, плиту или корпус, к которому крепится остальное.
- Присоединяют элементы по чертежу, соблюдая порядок, если он указан отдельно — неправильная последовательность иногда делает недоступным следующий узел крепления.
- Ставят крепёж и фиксируют взаимное расположение деталей.
- Проверяют геометрию до окончательной фиксации — не после.
Для точности сборки используют приспособления и кондукторы: они удерживают деталь в заданном положении, пока идёт сварка или установка крепежа, и убирают человеческий фактор из повторяющихся операций на партии из десятков одинаковых узлов.
Метод соединения задаёт чертёж и материал, а не привычка сборщика: сварка, болты и заклёпки решают разные задачи, и путать их нельзя.
Какой метод соединения выбрать
Сварка нужна там, где конструкция должна остаться неразъёмной и жёсткой — корпуса, рамы, силовые каркасы. Шов не разбирается для обслуживания, поэтому доступ к внутренним элементам продумывают заранее, на этапе чертежа.
Болтовые соединения выбирают для узлов, которые заказчик будет обслуживать или разбирать для транспортировки — крышки, съёмные панели, узлы с заменяемыми компонентами. Резьбовое соединение выдерживает многократную сборку-разборку без потери прочности.
Заклёпки применяют на тонколистовых и вибронагруженных узлах, где сварка коробит металл, а болт со временем разбалтывается от вибрации — например, в кожухах и обшивке подвижных механизмов.
Комплектование заказа по спецификации
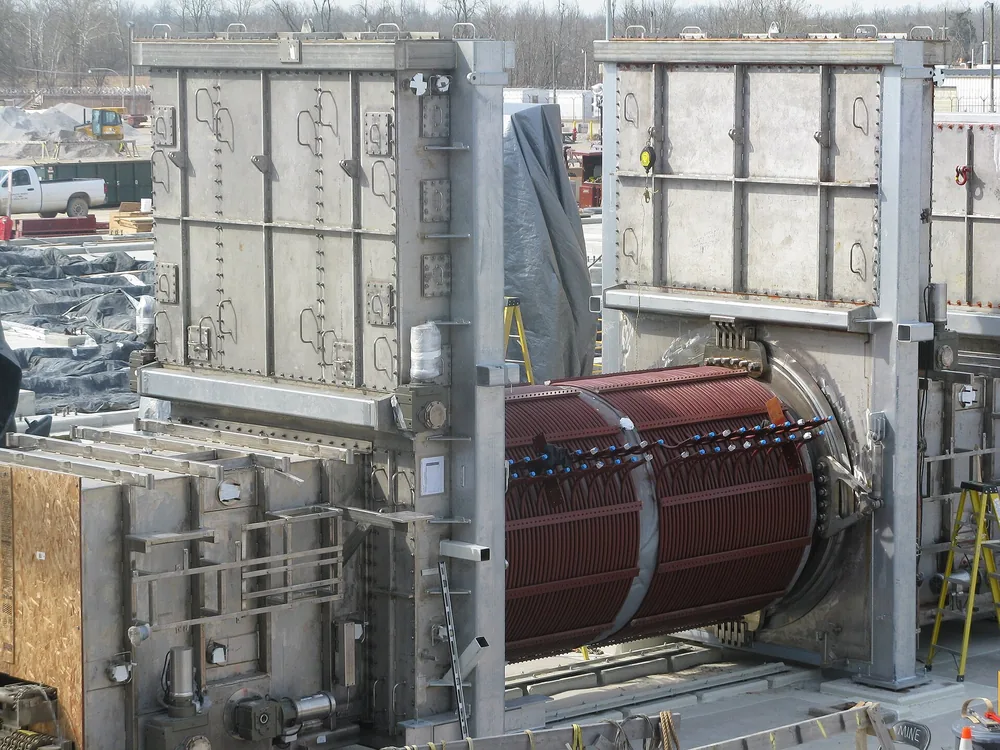
Сборка компонентов системы обработки металлических деталей. Фото: PEO ACWA · CC BY 2.0
Комплектование — не часть сборки, а отдельная сверка всего заказа со спецификацией (BOM), которую готовит менеджер или технолог после того, как узлы собраны и прошли контроль. Здесь проверяют не одну деталь, а комплектность заказа целиком.
Комплектование сверяется со спецификацией заказчика по каждой позиции — не только по изготовленным деталям, но и по покупным элементам, которые завод в BOM не производил сам.
Что входит в этот этап:
- сверка позиций готовой партии со спецификацией заказчика — количество, артикулы, ревизия чертежа;
- комплектование кит-набора, если узел заказчик собирает на месте — детали, крепёж и инструкция по сборке идут одной партией;
- учёт вспомогательных элементов — стандартного крепежа, уплотнителей, покупных узлов, которые не изготавливались на производстве, но входят в спецификацию;
- докомплектование при нехватке позиции — недостающую деталь либо изготавливают повторно, либо переносят отгрузку целиком, чтобы заказчик не получил неполный комплект.
Комплектование следует за входным контролем деталей: сначала подтверждают, что каждая деталь соответствует чертежу, и только потом собирают из проверенных позиций финальный комплект.
Разобраться, как устроено контрактное производство деталей от заявки до сдачи, полезно, если вы впервые размещаете заказ по чертежу и хотите понять всю цепочку целиком.
Контроль геометрии и качества готового узла
Контроль готового узла — отдельная операция, не дубль входного контроля деталей. Здесь проверяют не отдельную позицию, а собранную единицу целиком: как детали встали друг относительно друга после соединения.
Сборочная единица проверяется по чертежу заказчика — контролёр сверяет общие габариты, допуски на взаимное расположение элементов и, если применялась сварка, качество швов: отсутствие пор, непроваров, трещин по всей длине соединения.
Результат контроля фиксируют актом приёмки ОТК — документом, который подтверждает, что узел соответствует чертежу, и входит в состав сопроводительной документации при отгрузке. Если узел не проходит контроль, его отправляют на переделку: разбирают проблемное соединение, устраняют отклонение и собирают заново, а не маскируют дефект финишной обработкой.
Узнать как проверяют партию перед приёмкой, полезно тем, кто хочет понять всю систему контроля на производстве, а не только финальный этап.
Консервация и антикоррозийная защита перед отгрузкой
Консервация нужна не всегда — только если между сборкой и монтажом узла у заказчика проходит время: деталь едет через полстраны, ждёт на складе, ждёт своей очереди на монтаже. За это время металл без защиты успевает покрыться коррозией даже в закрытой таре.
Консервация защищает деталь не навсегда — а на срок, указанный в паспорте изделия, и по его истечении защитный слой проверяют заново.
Условия хранения и транспортирования делят на категории по ГОСТ 9.014-78, и категория задаёт, насколько плотную защиту нужно наносить на партию. Категорию подбирают по маршруту доставки и сроку до монтажа, а не берут одну и ту же защиту для всех заказов.
Если узел монтируется сразу после доставки — в тот же день или на следующий, — плотную консервацию можно не делать: хватает лёгкой смазки на резьбовых и сопрягаемых поверхностях.
Факт. ГОСТ 9.014-78 делит условия хранения и транспортирования на категории — от них зависит толщина и тип временного противокоррозионного покрытия, а не только его наличие.
Упаковка и транспортная тара
Тип тары — решение, которое защищает партию в дороге, а не формальность для накладной. Требования к упаковке изделий машиностроения задаёт ГОСТ 23170-78, и выбор тары зависит от массы, габаритов узла и способа доставки.
| Тип тары | Подходит для | От чего защищает |
|---|---|---|
| Картонная коробка с амортизацией | Мелкие детали, крепёж, лёгкие узлы до 10 кг | Царапины, удары при перегрузке |
| Деревянный ящик | Узлы весом от 20 кг, детали со сложной геометрией | Удары, деформация при штабелировании |
| Обрешётка | Крупногабаритные узлы, конструкции нестандартной формы | Механические повреждения при перевозке фурой |
| Паллета со стяжкой | Партия однотипных деталей, комплектование под самовывоз | Смещение и падение груза при погрузке |
Каждое грузовое место маркируют: номер заказа, количество мест, вес, при необходимости — знаки манипуляции вроде «верх» и «не кантовать». Без маркировки складской работник заказчика не сможет свериться с упаковочным листом без вскрытия каждого места.
При доставке в другой город тару усиливают под многократную перегрузку — с борта на терминал, с терминала в фуру. При самовывозе достаточно защиты на время короткой перевозки до объекта заказчика, и деревянный ящик иногда заменяют паллетой.
Мнение. Если узел едет фурой дальше 300–500 км и весит больше 20 кг, берите деревянный ящик с внутренней фиксацией — паллетная стяжка плёнкой держит форму хуже при перегрузке на терминале.
Сопроводительная документация при отгрузке
Партия деталей уезжает не одна — вместе с ней заказчик получает пакет документов, который подтверждает, что именно и в каком состоянии отгружено. Без него сверить приёмку на своей стороне невозможно.
В комплект входят:
- паспорт изделия — с указанием материала, номера чертежа и, если применялась консервация, срока временной защиты;
- сертификат соответствия — если этого требует спецификация или тип материала;
- упаковочный лист — перечень грузовых мест и их содержимого для сверки при получении;
- акт приёмки ОТК — подтверждение, что готовый узел прошёл контроль геометрии и качества.
Акт приёмки ОТК входит в состав сопроводительной документации отдельным документом, а не строкой в паспорте — это защищает обе стороны при споре о качестве уже после доставки.
Частые ошибки на сборке и комплектовании
Часть проблем с готовой партией возникает не на сборке, а на стыке этапов — там, где никто явно не отвечает за проверку.
Сборка без сверки со спецификацией — самая частая ошибка: узел собран правильно, но в комплекте не хватает крепежа или покупного элемента, который должен был войти в поставку. Расхождение всплывает уже на приёмке у заказчика, когда исправить быстро не получится.
Экономия на консервации при долгой логистике — вторая по частоте: партия едет неделю в закрытом фургоне, а защиту рассчитывали на сутки. Итог — точечная коррозия на необработанных поверхностях, которую заметят при распаковке.
Тара не под габариты узла — обрешётка вместо жёсткого ящика для тяжёлой детали со смещённым центром тяжести. При перегрузке узел проседает внутри тары и повреждает крепления.
Отсутствие акта приёмки ОТК — когда заказчик обнаруживает отклонение уже на монтаже, а подтвердить, что узел прошёл контроль перед отгрузкой, нечем. Спор решается дольше и без единой точки отсчёта.
Если планируете заказ детали или узла по своему чертежу, уточните заранее, как подрядчик организует сборку, консервацию и комплект документов — это экономит время на приёмке.
Частые вопросы
Как проверяют детали перед сборкой
Партию сверяют с чертежом и спецификацией по размерам, количеству и комплектности, отдельно проверяют отсутствие видимых повреждений.
Что входит в комплектование заказа по чертежам
Сверку готовой партии со спецификацией (BOM), докомплектование крепежом и вспомогательными элементами, формирование кит-набора при поставке в разобранном виде.
Нужна ли антикоррозийная защита перед отправкой партии
Да, если между сборкой и монтажом на объекте заказчика проходит время — консервацию подбирают по условиям хранения и сроку до использования.
Какие документы приходят вместе с готовой партией
Паспорт изделия, сертификат соответствия (если требуется), упаковочный лист для сверки комплектности и акт приёмки ОТК.
Чем комплектование отличается от сборки
Сборка соединяет детали в готовый узел, а комплектование сверяет и укомплектовывает весь заказ по спецификации, включая позиции, которые завод не изготавливал сам.