Попутное фрезерование — это когда направление скорости резания в точке контакта совпадает с направлением подачи. Зуб входит в металл толстой стружкой и выходит тонкой, поэтому поверхность чище, а фреза служит дольше. Но только если станок выбирает люфт, а на заготовке нет корки. Иначе безопаснее встречное.
Как отличить попутное фрезерование от встречного
Технолог смотрит на контур детали, положение фрезы и вектор подачи. При попутном фрезеровании скорость зуба в зоне контакта направлена туда же, куда движется подача. При встречном эти направления противоположны. Этого критерия достаточно, чтобы определить способ по траектории.
Ориентироваться только на вращение по часовой стрелке нельзя. Один и тот же шпиндель даст разные варианты в зависимости от стороны контура. Например, при неизменном вращении наружный контур можно обойти с двух сторон: один обход получится попутным, второй — встречным.
Сторону обхода задают в CAM-стратегии обработки. Программа определяет траекторию центра инструмента, направление прохода, врезание и отвод. Оператор не должен менять обход непосредственно у станка без проверки траектории: вместе с направлением могут измениться компенсация радиуса и положение фрезы относительно припуска.
Для эскиза достаточно отметить три элемента: фрезу со стрелкой вращения, точку контакта зуба и стрелку подачи. Затем сравнивают касательную скорость зуба с подачей. Подробнее основные виды фрезерования, режимы и выбор метода разобраны отдельно.
Попутное фрезерование: как ведёт себя стружка и что получает деталь
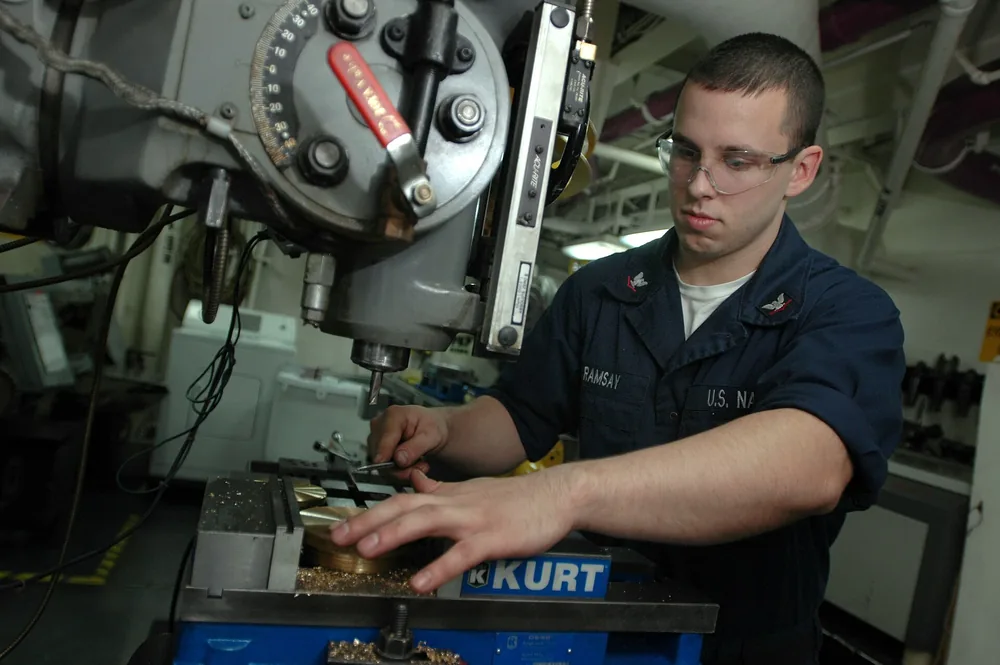
Фрезерование паза приводит к образованию металлической стружки, требующей удаления. Фото: U.S. Navy photo by Photographer's Mate Airman Adam York · Public domain
При попутном фрезеровании зуб входит в материал с максимальной толщиной стружки. По мере движения зуба стружка утончается почти до нуля. Кромка сразу начинает резать и меньше скользит по уже обработанной поверхности.
Такой профиль стружки снижает трение перед врезанием. Значительная часть тепла уходит вместе со стружкой, а кромка меньше нагревает деталь. На исправном жёстком станке это повышает стойкость фрезы и помогает получить более чистую поверхность.
Минимальная нагрузка на выходе тоже важна. Зуб покидает рез с тонкой стружкой, поэтому риск скола кромки при выходе ниже. Однако результат зависит от биения инструмента, подачи на зуб, состояния пластин и жёсткости всей системы.
При попутном проходе зуб сразу режет заданный слой, а затем плавно разгружается. Эта механика помогает поверхности и инструменту только при исправном станке и устойчивом закреплении.
Факт. При попутном фрезеровании толщина стружки максимальна на входе зуба и уменьшается к выходу.
Мнение. Если станок компенсирует люфт, заготовка очищена от корки и закреплена жёстко, для чистового прохода стоит сначала рассмотреть попутную траекторию.
Встречное фрезерование: где оно теряет и зачем его вообще применяют
При встречном фрезеровании зуб начинает проход с почти нулевой толщины стружки и заканчивает максимальной. В начале контакта кромка не сразу врезается в материал: сначала она скользит, трёт поверхность и нагревается. На склонных к наклёпу материалах этот эффект усложняет следующий вход зуба.
Стружка выходит толстой и горячей. Она может налипнуть на кромку, пройти с ней оборот и попасть в следующий рез. Повторное резание стружки оставляет задиры, ускоряет износ и может вызвать микровыкрашивание пластины.
Радиальная сила направлена так, что инструмент и заготовка расходятся. Заготовку нужно надёжно прижимать к столу, иначе она приподнимется или сместится. Это даст отклонение размера даже при правильно заданной программе.
При встречном фрезеровании кромка сначала трёт металл и лишь затем набирает толщину стружки. Отсюда нагрев, наклёп и дополнительные требования к закреплению.
У способа есть практическая задача: зуб входит под твёрдый поверхностный слой постепенно. Поэтому встречный проход применяют на станках без компенсации люфта, по корке, окалине и на некоторых тонких элементах.
Попутное и встречное фрезерование: сравнение по критериям
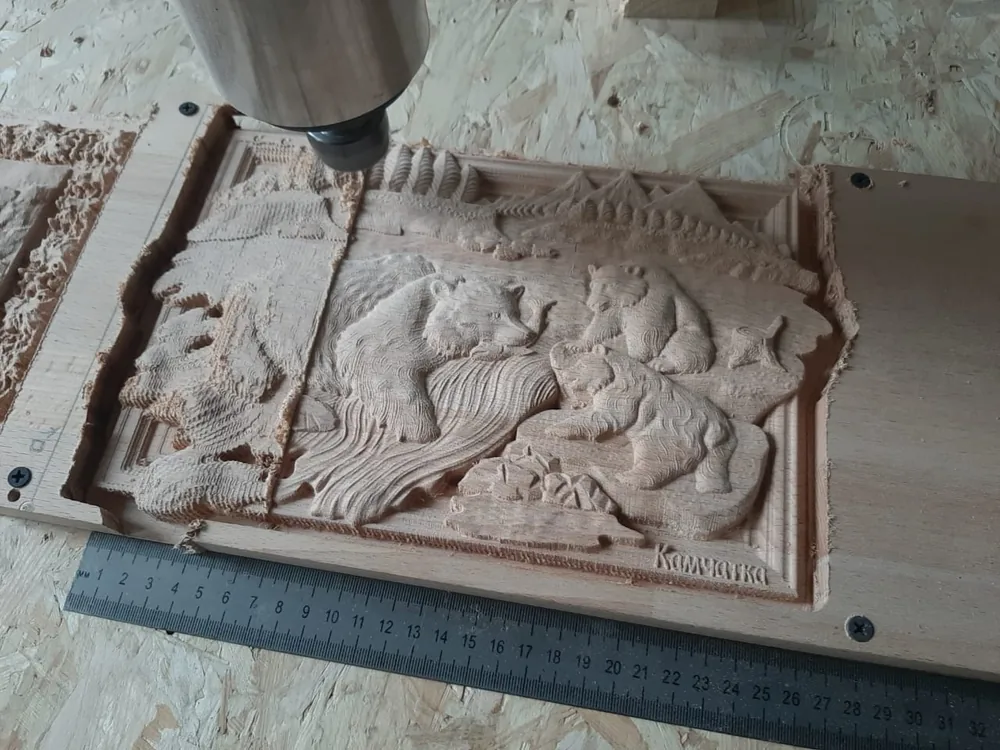
Фрезерный станок во время работы и полученный результат обработки. Фото: Angelikagub · CC BY 4.0
Попутный способ обычно выбирают для чистой заготовки и станка с выбранным люфтом. Встречный нужен, когда состояние оборудования, поверхностная корка или податливая геометрия делают попутный проход рискованным.
| Критерий | Попутное фрезерование | Встречное фрезерование |
|---|---|---|
| Профиль стружки | От максимальной толщины к минимальной | От минимальной толщины к максимальной |
| Нагрев кромки | Меньше трения перед врезанием | Кромка сначала скользит и нагревается |
| Стойкость фрезы | Обычно выше при устойчивом резании | Снижается из-за трения и повторного резания стружки |
| Поверхность | Меньше причин для задиров | Возможны наклёп, налипание и повторное попадание стружки |
| Силы на заготовку | Стремятся прижать заготовку | Могут приподнять заготовку над столом |
| Требования к станку | Нужны жёсткость и компенсация люфта | Допустим станок без устранения зазора подачи |
| Корка и окалина | Удар по слою максимальной стружкой | Зуб постепенно подрезает твёрдый слой |
Попутное фрезерование предпочтительно, когда его допускают станок, приспособление и заготовка. Встречный способ выбирают ради управляемого риска: он уступает по трению и поверхности, но спасает кромку или деталь в неблагоприятных условиях.
Чистота поверхности: что реально меняет направление фрезерования
Направление прохода влияет на шероховатость Ra через трение, движение стружки и устойчивость кромки. При встречном способе зуб поднимает стружку и может уронить её перед фрезой. Повторное попадание частиц под кромку оставляет риски и задиры.
Начальное скольжение зуба добавляет наклёп. Следующий зуб входит уже в изменённый поверхностный слой, поэтому нагрузка становится менее равномерной. По этой причине встречное фрезерование может ухудшить чистоту поверхности и сократить стойкость фрезы.
Однако одно направление не гарантирует требуемую Ra. На результат также влияют:
- подача на зуб и выбранный режим резания;
- радиус при вершине пластины;
- биение фрезы и шпинделя;
- износ или налипание на режущей кромке;
- жёсткость станка, оснастки и заготовки;
- отвод стружки из зоны обработки.
Чистоту поверхности определяет вся технологическая система. Направление прохода убирает часть причин брака, но не компенсирует биение, изношенную кромку или податливое закрепление.
Требование Ra указывают на чертеже, а технолог закрепляет направление чистового прохода в маршруте и CAM-программе. О связи требований с себестоимостью читайте в материале про допуски и шероховатость по чертежу без лишних переплат.
Станок решает: люфт стола и когда попутное опасно
До выбора стратегии технолог проверяет люфт в паре винт–гайка подачи. При попутном проходе фреза стремится затянуть заготовку по направлению движения. Если в приводе есть свободный зазор, стол рывком выбирает его, а фактическая подача кратковременно растёт.
Кромка получает стружку толще расчётной. Последствия — скол пластины, поломка фрезы и отклонение размера. Поэтому попутное фрезерование требует устранённого или компенсированного люфта.
Признаки, при которых станок не готов к такой стратегии:
- стол заметно перемещается без соответствующего поворота винта;
- при смене направления появляется рывок подачи;
- обработка сопровождается ударами и нестабильным звуком;
- размер меняется после разворота траектории.
Шарико-винтовая пара сокращает люфт и позволяет системе ЧПУ точнее управлять подачей. Однако сама маркировка «ЧПУ» ничего не гарантирует: изношенную передачу, слабую оснастку и состояние направляющих всё равно проверяют.
На универсальном станке без компенсации зазора безопаснее встречный проход. Стойкость инструмента может снизиться, зато фреза не затягивает стол в рез. Парк и состояние оборудования подрядчика определяют, какую стратегию можно применить без риска; поэтому мы подбираем оборудование под маршрут детали.
Заготовка диктует способ: корка, окалина и тонкие стенки
Состояние заготовки важнее общего совета выбирать попутную траекторию. Твёрдый поверхностный слой и податливые элементы меняют характер входа зуба, поэтому черновой и чистовой проходы могут идти в разных направлениях.
| Заготовка или элемент | Первый проход | Причина выбора |
|---|---|---|
| Литьё с коркой | Встречный | Зуб подрезает слой снизу и постепенно набирает стружку |
| Поковка с окалиной | Встречный | Меньше удар по кромке при входе |
| Лист после газовой или плазменной резки | Встречный до удаления шлака | После очистки можно перейти на попутный проход |
| Тонкое ребро | Встречный или несколько неглубоких проходов | Снижается риск изгиба и вырывания элемента |
Корка, окалина и шлак
При попутном фрезеровании зуб сразу встречает корку максимальной толщиной стружки. Ударная нагрузка может выкрошить режущую кромку. Встречная траектория позволяет войти под твёрдый слой и увеличивать сечение стружки постепенно.
После удаления корки технолог может переключить чистовой проход на попутный. Для сложных материалов способ и пластину уточняют по марке материала и каталогу производителя инструмента.
Тонкие стенки и рёбра
Тонкостенная деталь ограничивает применение попутного фрезерования. Большая нагрузка в момент входа отгибает выступающий элемент.
Риск снижают встречной траекторией, врезанием по дуге и разделением обработки на несколько проходов по глубине. На чертеже следует обозначить минимальную толщину стенки, её допуск и требуемую шероховатость.
Как выбрать направление: порядок решения для технолога
Направление выбирают от требований детали к возможностям производства. Решение охватывает чертёж, состояние заготовки, станок, CAM-стратегию и закрепление. Пропуск любого пункта превращает удачную траекторию в источник брака.
- Прочитать чертёж. Проверить допуски, Ra, тонкие стенки и рёбра. Без этих данных нельзя обоснованно назначить чистовой проход.
- Оценить заготовку. Определить материал и наличие корки, окалины, шлака либо наклёпанного слоя. Для загрязнённой поверхности первым рассматривают встречный проход.
- Проверить станок. Оценить люфт подачи, жёсткость, состояние шпинделя и оснастки. Некомпенсированный зазор исключает безопасное попутное фрезерование.
- Собрать CAM-стратегию. Задать направление обхода, врезание по дуге, отвод и раздельные черновую и чистовую траектории. После симуляции проверить сторону контакта фрезы с припуском.
- Проверить прижим. При встречном проходе радиальные силы могут приподнимать деталь. Прижимы должны удерживать её без деформации ответственных поверхностей.
Направление обхода — часть маршрута изготовления. Его выбирают вместе с инструментом, закреплением и состоянием исходной поверхности.
Все эти условия входят в фрезерные работы по металлу: маршрут строят по чертежу, материалу и требованиям к поверхности.
Типичные ошибки, из-за которых получается брак
Большинство проблем возникает, когда способ назначают по привычке. Попутная траектория на станке с люфтом вызывает рывок стола, чрезмерную толщину стружки и скол кромки. Тот же способ по корке или окалине перегружает пластину на входе.
Встречный чистовой проход без технологической причины добавляет трение и риск повторного резания стружки. Слабый прижим усугубляет проблему: радиальная сила приподнимает деталь, и размер уходит даже при исправном инструменте.
Для расчёта подрядчику нужны:
- чертёж с допусками и обозначениями Ra;
- марка материала и вид исходной заготовки;
- сведения о корке, окалине или шлаке после резки;
- минимальная толщина стенок и рёбер;
- перечень ответственных поверхностей;
- требование к направлению следов обработки, если оно важно для узла.
Способ фрезерования выбирают по станку, закреплению и заготовке. Попутный проход полезен там, где технологическая система готова принять нагрузку без рывка и деформации.
Направление прохода остаётся решением технолога, если конструктор не задал специального требования. Пришлите чертёж и данные о заготовке: технолог проверит ограничения и предложит маршрут без необоснованных операций.
Частые вопросы
Налипает ли стружка на фрезу при попутном и встречном фрезеровании?
Чаще проблема возникает при встречном фрезеровании. Стружка выходит толстой и горячей, поэтому может привариться к кромке и попасть в следующий рез. При попутном способе стружка утончается к выходу, а значительная часть тепла уходит вместе с ней.
Что снижает стойкость фрезы при встречном фрезеровании?
Зуб начинает проход с почти нулевой толщины стружки. Кромка сначала трёт металл, нагревается и может контактировать с наклёпанной поверхностью. Налипшая стружка и её повторное резание дополнительно нагружают режущую кромку.
Когда встречное фрезерование лучше попутного?
Встречный способ выбирают при некомпенсированном люфте стола, корке, окалине или шлаке на заготовке, а также при обработке некоторых тонких рёбер. В этих условиях постепенное увеличение толщины стружки снижает риск скола инструмента или повреждения детали.
Источники
- Down milling vs. up milling — Sandvik Coromant
- Conventional vs Climb Milling — Harvey Performance Company