Образцы сравнения отвечают на вопрос «похоже?», профилометр — на вопрос «сколько?». Если на чертеже жёсткое Ra или заказчику нужен протокол, берите профилометр. Ниже: как выбрать метод под деталь, как мерить поперёк следов обработки и что записать в протокол.
Что именно измеряют: Ra, Rz и число на чертеже
На приёмке проверяют параметр, который назначил конструктор. Если на чертеже стоит Ra, результат измерения сравнивают именно с пределом Ra. Подмена его значением Rz некорректна: параметры по-разному описывают профиль поверхности.
Шероховатость поверхности — мелкие неровности, оставшиеся после точения, фрезерования, шлифования или другой обработки. Параметр Ra описывает шероховатость через среднее абсолютное отклонение профиля на длине оценки. Rz учитывает высоту характерных выступов и впадин, поэтому отдельная глубокая риска сильнее влияет на Rz.
Число на чертеже задаёт требование к детали, а не ориентир для среднего результата по партии. Если указан верхний предел, каждую контролируемую область оценивают относительно этого предела и принятого правила приёмки.
Классы чистоты используют как историческое справочное обозначение. Градация на классы относилась к прежней системе нормирования. Для производства и приёмки нужен числовой параметр из действующего чертежа. Перевод класса в Ra стоит проверять по справочной таблице, а не по памяти.
Подробно обозначения разобраны в материале о том, как читать Ra и Rz на чертеже.
Измерить можно только заданный параметр: число Ra нельзя подтвердить оценкой Rz или субъективным сравнением поверхности.
Факт. Ra и Rz — самостоятельные параметры профиля; один результат нельзя автоматически пересчитать в другой без данных исходного профиля.
Мнение. Если обозначение на старом чертеже допускает несколько толкований, согласуйте числовой параметр до запуска детали в работу.
Образцы, профилометр, оптика: какой метод под какую задачу
Поперечный профилометр AASHO, образец 1966 года из Иллинойса. Фото: Federal Highway Administration · Public domain
Метод выбирают по требованию чертежа, геометрии детали и форме результата. Образцы дают сравнительную оценку, контактный профилометр измеряет Ra числом, а оптическая система нужна там, где щуп портит поверхность или не проходит к зоне контроля.
| Метод | Рабочая задача | Подходящие поверхности | Ограничения | Что получают для протокола |
|---|---|---|---|---|
| Образцы сравнения | Быстрая оценка около требуемого уровня | Открытые точёные, фрезерованные и шлифованные поверхности при наличии соответствующего образца | Субъективность, слабая различимость близких значений, нет измеренного профиля | Отметку о визуально-тактильном сравнении |
| Контактный профилометр | Числовой контроль Ra, Rz и других доступных прибору параметров | Доступные для щупа плоскости, цилиндры и отдельные внутренние поверхности | Мягкие покрытия, тонкие стенки, малые радиусы, узкие канавки и риск повреждения | Значения параметров, настройки и трассу измерения |
| Оптический метод | Контроль мягких, малых или сложных участков без касания | Покрытия, микрорельеф, участки, доступные оптической системе | Чувствительность к отражению, загрязнению, наклону и настройкам обработки данных | Профильные либо площадные параметры с указанием метода |
Для методов нельзя назначить универсальную границу по Ra. Допустимый диапазон зависит от конкретного прибора, щупа, объектива и методики. Значение около края измерительного диапазона требует особенно внимательной проверки разрешения и неопределённости.
Контактный профилометр измеряет Ra, проводя алмазной иглой по поверхности. На мягком покрытии игла способна оставить след. Тонкая стенка может прогнуться, а в узкой канавке корпус датчика упрётся раньше, чем игла попадёт в нужное место.
Оптическая система оценивает поверхность без касания. Площадной параметр Sa по ISO 25178 описывает участок, тогда как Ra относится к профильной линии. Одинаковые единицы измерения не делают Sa и Ra взаимозаменяемыми.
Для предварительного отбора достаточно сравнения. Для решения о соответствии числу на чертеже нужен измерительный метод и воспроизводимая настройка.
Образцы сравнения: как работают и где обманывают
Образец прикладывают рядом с контролируемой поверхностью и сравнивают отражение света, рисунок рисок и ощущение при касании. Сопоставлять нужно поверхности одного вида обработки: точёную — с точёным образцом, фрезерованную — с фрезерованным. Образцы шероховатости сравнения подбирают под вид механической обработки, потому что одинаковое Ra может выглядеть и ощущаться по-разному.
Перед сравнением очищают деталь и образец. Свет направляют под одинаковым углом, затем осматривают поверхность с нескольких направлений. При тактильной проверке ногтем или мягким щупом проводят поперёк рисок без сильного нажима. Загрязнение, износ образца и разный материал снижают достоверность оценки.
Образцов обычно хватает, когда нужно:
- проверить настройку процесса у станка;
- отсеять поверхность с явно грубым следом;
- выбрать ближайший уровень для последующего измерения;
- найти участок, на котором стоит поставить профилометр.
Прибор нужен, когда:
- результат близок к пределу на чертеже;
- различие между соседними образцами трудно заметить;
- заказчик требует значение Ra в протоколе;
- поверхность имеет покрытие, случайные риски или неоднородный рельеф.
Визуально-тактильное сравнение зависит от оператора. Оно не создаёт профиль, не фиксирует базовую длину и не выдаёт измеренное Ra. Поэтому образец помогает управлять процессом, но не заменяет профилометр при числовой приёмке.
Как выбрать профилометр под задачу
Образцы сравнения для контроля шероховатости поверхностей: шаровые и шлифованные плоские образцы. Фото: Martin Brown · Public domain
Профилометр выбирают по ожидаемому Ra, доступу к поверхности и условиям контроля. Каталожного диапазона недостаточно: нужно проверить разрешение, геометрию датчика, длину хода, поддерживаемые фильтры и возможность закрепить прибор на детали.
Портативная модель подходит для цеха, тяжёлых деталей и контроля на станке. Для внутренней поверхности ей потребуется подходящая опора и датчик нужной формы. Стационарная система удобнее для малых деталей и повторяемой установки, но крупный корпус или узел в неё может не поместиться.
Алмазная игла ощупывает профиль. Геометрия иглы должна соответствовать методике и характеру поверхности. Слишком крупное острие не войдёт в узкие впадины, а повреждённое или загрязнённое способно исказить профиль. Изношенная игла часто сглаживает мелкие неровности и занижает результат.
Рабочее значение желательно располагать внутри измерительного диапазона прибора. У самого края диапазона возрастает риск, что разрешения или хода датчика не хватит для уверенного решения.
Перед серией измерений прибор проверяют по мере шероховатости. Мера с аттестованным профилем помогает обнаружить загрязнение, ошибочную настройку или повреждение щупа. Для приёмочного контроля также проверяют статус средства измерений и действующие документы по его поверке либо калибровке — согласно принятой на предприятии системе.
Профилометр выбирают по Ra и геометрии детали. Изношенная игла способна сгладить профиль и показать меньшее значение.
Как измерить Ra профилометром: порядок на производстве
Измерение начинают с подготовки поверхности и прибора. Затем задают направление трассирования, базовую длину и длину оценки. Серия замеров в разных местах показывает повторяемость процесса лучше, чем одно случайное число.
- Очистите и закрепите деталь. Уберите масло, абразив и стружку способом, который не царапает поверхность. Незакреплённая деталь вибрирует и добавляет ложные отклонения в профиль.
- Проверьте профилометр по мере. Осмотрите иглу, установите меру и выполните контрольный проход по инструкции прибора. Отклонение от аттестованного значения указывает на загрязнение, неверные настройки или неисправность.
- Направьте трассу поперёк следов обработки. При точении щуп обычно движут вдоль образующей, пересекая риски подачи. Проход вдоль следов может дать заниженное Ra, потому что игла обходит основную периодическую неровность.
- Выберите базовую длину и длину оценки. Контактный профилометр требует выбора cut-off: фильтр должен отделить шероховатость от более длинной волнистости. Случайная настройка меняет результат даже на той же трассе.
- Сделайте серию замеров. Выберите несколько характерных мест, не попадая на кромки, забоины и радиусы, если они не входят в зону контроля. Запишите каждое значение, место и направление прохода.
Неподходящий фильтр смешивает волнистость с шероховатостью либо удаляет часть нужного профиля. Грязь создаёт ложный пик. Проход по кромке вызывает отрыв щупа, а изношенная игла перестаёт различать мелкие впадины. Каждый такой дефект методики способен изменить решение о годности.
Базовая длина и обработка результатов: что считать годным
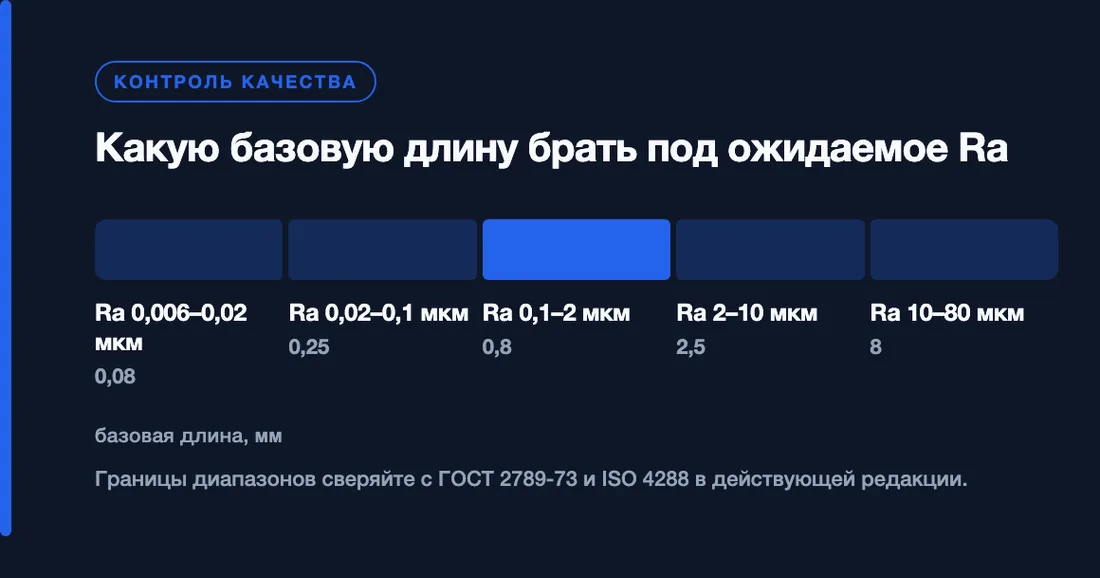
Базовая длина, или cut-off, задаёт масштаб, на котором прибор отделяет шероховатость от волнистости. Её выбирают по ожидаемому параметру и нормативной методике. Протокол контроля должен фиксировать cut-off, иначе другой специалист может получить иное Ra на той же поверхности.
Базовую длину берут из стандартного ряда: 0,08; 0,25; 0,8; 2,5 и 8 мм (ГОСТ 2789-73). Какая длина соответствует вашему диапазону Ra, определяет методика на конкретную деталь и инструкция прибора.
Слишком короткий cut-off может удалить часть реальных неровностей и занизить Ra. Слишком длинный захватывает волнистость и способен завысить значение. Например, медленная кривизна поверхности при длинной настройке попадёт в расчёт как часть шероховатости.
Правило обработки серии зависит от записи требования. При нормировании максимального значения превышение в контролируемой точке означает несоответствие. При статистическом правиле оценивают допустимую долю результатов выше предела по применяемому стандарту. Эти правила нельзя смешивать без указания в документации.
Если значение оказалось у границы, поверхность измеряют повторно после проверки иглы, чистоты, направления и настроек. Усреднять удобные результаты и отбрасывать неудобные без основания нельзя.
Что записать в протокол контроля шероховатости
Протокол должен позволять повторить измерение и понять, откуда взялось решение о годности. Одного числа Ra недостаточно: без места прохода, cut-off и сведений о приборе результат нельзя корректно сопоставить с повторным контролем.
Запишите в протокол:
- обозначение детали, номер чертежа и партию;
- контролируемую поверхность или координаты участка;
- параметр и предельное значение с чертежа;
- направление трассирования относительно следов обработки;
- базовую длину и полную длину оценки;
- применённый фильтр и другие значимые настройки;
- результаты каждого прохода и число замеров;
- модель прибора, заводской номер и тип щупа;
- сведения о поверке или калибровке;
- состояние поверхности и условия, способные повлиять на результат;
- итоговое решение по принятому правилу оценки.
Протокол контроля фиксирует базовую длину, потому что изменение cut-off меняет выделяемую часть профиля. Сведения о поверке подтверждают пригодность прибора, а привязка результатов к местам показывает, измеряли ли стороны одну область.
Такой документ защищает обе стороны при споре: заказчик видит методику, подрядчик может воспроизвести замер и найти причину расхождения.
Какое Ra даёт обработка: связь чертежа, техпроцесса и контроля
Значение Ra на чертеже влияет на маршрут изготовления. Вид механической обработки определяет достижимый уровень Ra вместе с режимами резания, состоянием станка, инструментом, материалом и жёсткостью установки. Поэтому назначенное число проверяют на технологичность до запуска заказа.
После обычного фрезерования поверхность сохраняет следы проходов инструмента. Чистовой проход уменьшает неровности, но результат зависит от биения, подачи и состояния режущих кромок. При точении на профиль влияют подача, радиус при вершине резца, износ и вибрации системы.
Шлифование применяют, когда резанием нельзя стабильно получить требуемую поверхность или одновременно выдержать точный размер. Хонингование формирует характерный перекрёстный рисунок на цилиндрических поверхностях. Полирование уменьшает выступы, однако может изменить геометрию кромок и не всегда заменяет размерную обработку.
Жёсткое Ra часто добавляет чистовую операцию, переустановку и отдельный контроль. Это влияет на маршрут и стоимость, поэтому цены на металлообработку рассчитывают по чертежу и требованиям к приёмке, а не только по массе заготовки.
Ra на чертеже задаёт техпроцесс: чем строже требование к поверхности, тем больше внимания требуют операция, инструмент и контроль.
Если выбранный способ не обеспечивает требуемое Ra устойчиво, проблему нужно обнаружить при технологическом разборе. Контроль готовой партии уже не исправит ошибочный маршрут.
Почему заказчик и подрядчик получают разные Ra
Расхождение результатов чаще связано с методикой, участком контроля или состоянием поверхности. Сравнивать два числа имеет смысл после выравнивания условий: один параметр, сопоставимое место, одинаковое направление, фильтр и базовая длина.
Проверьте перед спором:
- совпадает ли зона замера с обозначенной поверхностью на чертеже;
- проведены ли обе трассы поперёк основного рисунка обработки;
- очищена ли деталь от масла, пыли и упаковочного материала;
- одинаковы ли cut-off, длина оценки и фильтр;
- исправна ли игла и подтверждена ли проверка прибора по мере;
- измеряли ли поверхность на одной стадии производства;
- совпадает ли правило принятия решения по серии результатов.
Покрытие способно заполнить впадины или создать собственный рельеф. Термообработка может добавить окалину, деформацию либо следы последующей очистки. Поэтому чертёж и заказ должны уточнять, на какой стадии контролируют шероховатость: до покрытия, после покрытия или на обеих стадиях.
Для совместной проверки стороны выбирают один доступный участок и отмечают направление трассы. Затем выставляют одинаковые настройки, выполняют несколько проходов и сохраняют все результаты. Если расхождение остаётся, приборы проверяют на одной мере шероховатости.
При запуске партии полезно отдельно оформить приёмку первой детали перед серией. Она помогает согласовать поверхность и метод контроля до накопления одинакового брака.
Что делать дальше: как заказать деталь с контролем шероховатости
Передайте подрядчику чертёж с параметром Ra или Rz, предельным значением и ясно обозначенной поверхностью. Если результат зависит от специальной методики, укажите базовую длину, стадию контроля и правило обработки серии замеров.
Заранее согласуйте, какой результат нужен на выходе. Для промежуточной оценки у станка могут подойти образцы шероховатости сравнения. Для числовой приёмки потребуется профилометр и протокол. Оптический метод выбирают для мягких покрытий, малых участков и геометрии, недоступной контактному щупу.
Вместе с чертежом полезно передать:
- материал и состояние заготовки;
- критичные поверхности и направления следов;
- требуемый параметр с пределом;
- этап, на котором проводят контроль;
- необходимость протокола и состав его полей;
- правило действий при пограничном результате.
Для расчёта изготовления деталей по чертежам приложите модель, чертёж и требования к контролю. Чем раньше согласованы Ra и метод измерения, тем меньше риск переделки после изготовления партии.
Частые вопросы
Чем Ra отличается от Rz?
Ra усредняет абсолютные отклонения профиля по длине оценки. Rz характеризует высоту неровностей профиля, поэтому отдельная глубокая риска заметнее влияет на Rz. Параметры нельзя подменять друг другом при приёмке.
Для каких поверхностей подходят образцы шероховатости сравнения?
Для поверхностей того же вида обработки, что и образец. Точёную поверхность сравнивают с точёным образцом, фрезерованную — с фрезерованным. Желательно учитывать материал, направление рисок и состояние образца. Числовой протокол такое сравнение не заменяет.
Как классы чистоты соотносятся со значениями Ra?
Классы чистоты относятся к исторической системе нормирования. Для работы со старым обозначением класс переводят в числовой параметр по проверенной справочной таблице. В производственном задании лучше закрепить конкретное значение Ra или Rz.
Источники
- ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» — Межгосударственный стандарт
- ГОСТ 9378-93 «Образцы шероховатости поверхности (сравнения). Общие технические условия» — Межгосударственный стандарт
- ISO 25178-2 — Surface texture: Areal — International Organization for Standardization