Гальваническая коррозия начинается там, где два разных металла касаются друг друга во влажной среде: менее благородный растворяется, соседний остаётся цел. В сухом узле пара безопасна. Алюминий почти с любым другим металлом становится анодом, поэтому на улице и там, где есть соль, его отделяют изоляцией.
Что такое гальваническая коррозия и когда она возникает
Один узел может годами стоять в сухом цеху, а после установки на улице потерять крепёж или край детали. Причина — вода в зазоре между разными металлами. Она превращает обычный контакт в гальваническую пару.
Для электрохимической коррозии нужны три условия: разные металлы, электрический контакт между ними и электролит. Электролитом служит дождевая вода, конденсат, влажная грязь или солевой раствор. Если убрать хотя бы одно условие, ток между участками пары не пойдёт.
В паре менее благородный металл становится анодом и растворяется. Более благородный металл работает катодом и сохраняется. Поэтому разрушение часто выглядит односторонним: стальной болт остаётся целым, а алюминий рядом с ним покрывается белыми солями и язвами.
Сухое помещение снижает риск, но проектировщику нужно проверить конденсат. Он появляется внутри кожуха, под шайбой и в закрытом профиле после перепада температуры.
Гальваническая пара работает только при наличии электролита. Исключите смачивание контакта — и электрохимическая цепь разомкнётся.
Мнение. Если узел работает только в сухом помещении без конденсата, достаточно контролировать среду. Для улицы и мойки закладывайте изоляцию в конструкцию.
Гальванический ряд: кто разрушается первым
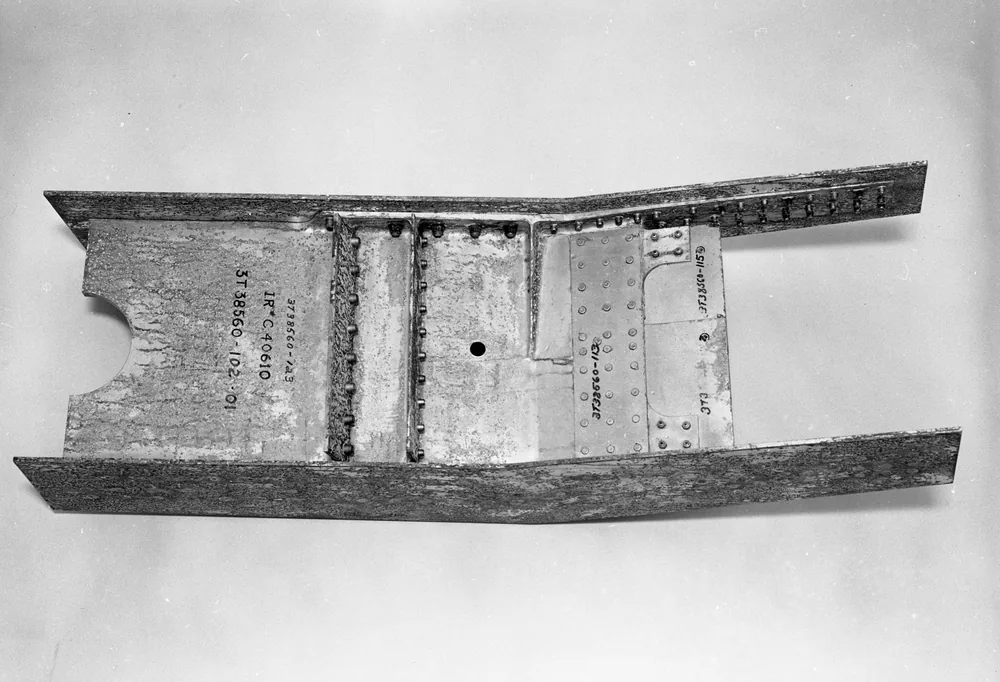
Коррозионные повреждения на поверхности металлического компонента. Фото: San Diego Air & Space Museum Archives · Public domain
Гальванический ряд показывает склонность материалов становиться анодом или катодом в заданной среде. Близкие позиции обычно дают меньший риск. Чем дальше материалы разнесены, тем важнее электрически разделить контакт.
Стандартные электродные потенциалы описывают чистые металлы при заданных лабораторных условиях. Для конструкции нужен практический ряд в реальной среде: атмосфере, пресной или морской воде. В нём учитывают состояние поверхности, пассивную плёнку, сплав и электропроводность жидкости.
Поэтому таблица стандартных потенциалов не даёт готового ответа для нержавейки, алюминия и титана. Нержавеющая сталь в пассивном состоянии ведёт себя благороднее, чем после повреждения плёнки. Алюминиевый сплав тоже защищает оксидная плёнка, пока среда её не разрушает.
ГОСТ 9.005-72 устанавливает общие требования к допустимости контактов разнородных металлов, сплавов и покрытий. Соседство материалов в ряду служит первым фильтром; окончательное решение сверяют с требованиями этого стандарта для нужных условий.
Цинковое покрытие использует тот же механизм с пользой: цинк принимает роль анода и защищает стальную основу возле повреждения. Для конкретного узла нужно отдельно определить какое покрытие выбрать под чертёж.
Какие металлы нельзя соединять: матрица по условиям эксплуатации
Опасность пары определяют материалы и среда одновременно. В сухом помещении многие контакты работают без повреждений. На улице нужен контроль зазоров и покрытий. В солёной воде, реагентах или мокрой грязи спорную пару разделяют диэлектриком.
| Контакт металлов | Сухое помещение | Уличная атмосфера | Соль и реагенты |
|---|---|---|---|
| Алюминий + углеродистая сталь | Допустимо без конденсата | С ограничениями: закрыть зазор | Нельзя без изоляции |
| Алюминий + нержавеющая сталь | Допустимо без конденсата | С ограничениями: учитывать площади | Нельзя без изоляции |
| Алюминий + медь, латунь или бронза | С ограничениями | Нельзя без изоляции | Нельзя без изоляции |
| Оцинкованная сталь + медь или нержавейка | Допустимо в сухом месте | С ограничениями: защищать цинк | Нельзя без изоляции |
| Углеродистая сталь + нержавеющая сталь | Допустимо в сухом месте | С ограничениями: учитывать площадь и влагу | Нельзя без проверки и защиты |
| Алюминий + титан | Допустимо без конденсата | С ограничениями | Нельзя без изоляции |
Матрица служит первичной проверкой. Марка сплава, состояние покрытия, геометрия и периодическое смачивание могут изменить вывод. Для ответственного изделия пару сверяют с ГОСТ и испытывают в рабочей среде.
Алюминий с медью и её сплавами образует особенно опасную пару: алюминий становится анодом. В солевых растворах проводимость растёт, поэтому повреждение развивается быстрее.
Таблица совместимости без указания среды неполна: одна пара может быть допустима в шкафу и непригодна возле дороги или моря.
Правило площадей: почему крепёж решает больше, чем марка
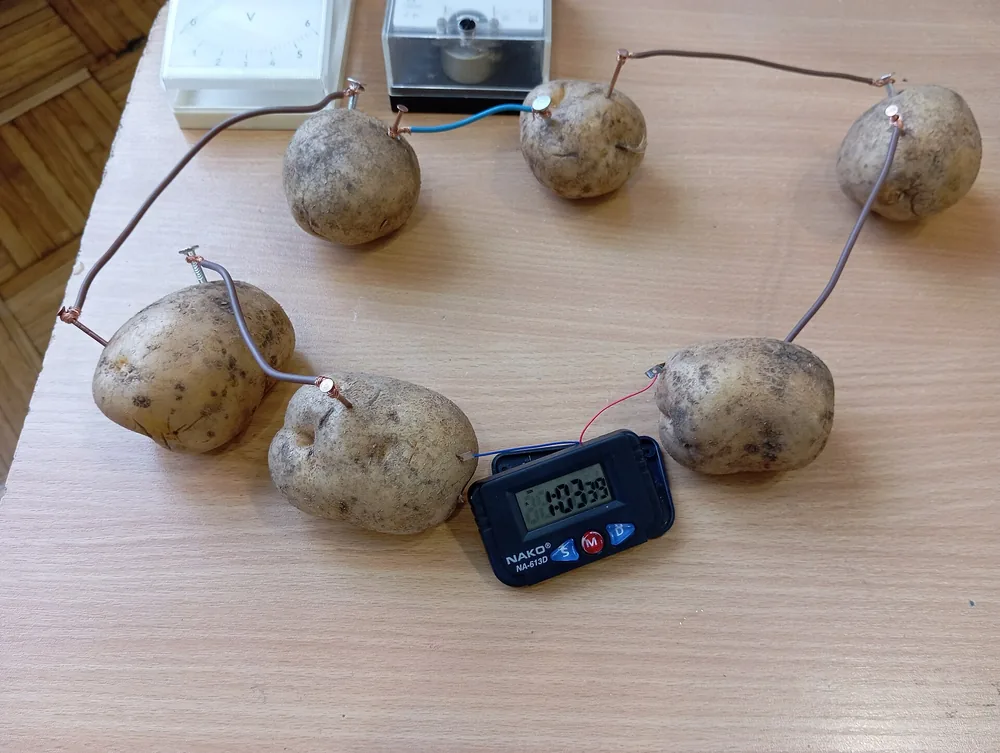
Гальванический элемент из цинка и меди демонстрирует принцип электрохимической коррозии. Фото: Kilivnik Yaroslav · CC0 1.0
Скорость разрушения растёт вместе с отношением площади катода к площади анода. Малый анод рядом с большим катодом получает нагрузку на небольшом участке и теряет металл быстрее.
Алюминиевая заклёпка в большом стальном листе — плохая схема. Заклёпка работает малым анодом, а лист — большим катодом. Коррозия сосредоточится возле заклёпки и быстро уменьшит её рабочее сечение.
Стальной болт в массивной алюминиевой плите даёт более благоприятное соотношение. Катодный крепёж мал, а площадь алюминиевого анода велика. Изоляция всё равно нужна при соли, конденсате и ответственной нагрузке.
Для части контактов ГОСТ 9.005-72 разрешает их применение лишь при условии, что площадь анода не менее чем в 8 раз превышает площадь катода.
В сварных и клёпаных соединениях проверяют основной металл, присадку и крепёж. Тот же стандарт ограничивает разность потенциалов между швом или заклёпкой и основным металлом: она не должна превышать 30–50 мВ.
Опасный случай — малый алюминиевый анод рядом с большой стальной или нержавеющей поверхностью. Геометрия способна сделать терпимую пару аварийной.
Алюминий и нержавейка: почему об этой паре спорят
Пара алюминия с пассивной нержавеющей сталью иногда спокойно работает в чистой атмосфере. Результат меняют хлориды, повреждение покрытий, состояние нержавейки и соотношение площадей. Поэтому общий ответ «можно» для этой пары бесполезен.
Хлориды попадают в узел с морским аэрозолем, дорожными реагентами и моющими составами. Достаточно следов хлоридов, чтобы запустить коррозию в контакте алюминия с нержавеющей сталью. В такой среде нержавеющий крепёж от алюминиевой детали отделяют втулкой и шайбами.
Анодирование снижает контакт металла со средой, пока покрытие остаётся целым. При затяжке болта слой может треснуть. Тогда небольшой участок голого алюминия окажется рядом с большой нержавеющей поверхностью, и правило площадей усилит локальное разрушение. Различия между покрытиями разобраны в материале о том, чем анодирование отличается от оцинковки.
Смена марки алюминиевого сплава редко устраняет сам механизм пары. Надёжнее изменить конструкцию контакта.
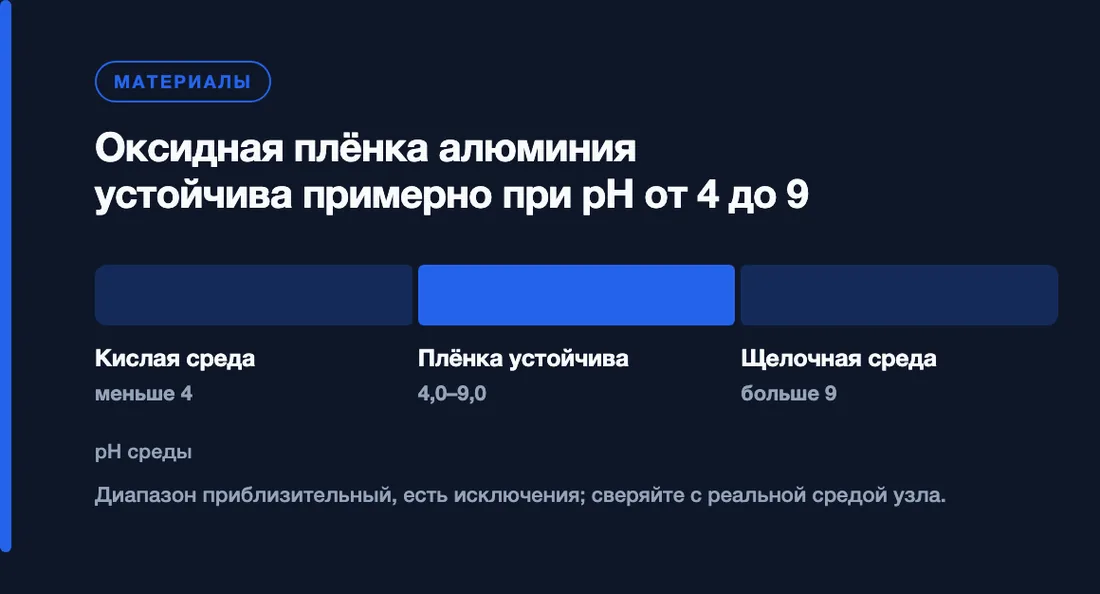
Оксидная плёнка алюминия обычно устойчива примерно при pH от 4,0 до 9,0. За пределами диапазона кислота или щёлочь может разрушить плёнку; исключения зависят от состава среды.
Анодирование помогает только пока покрытие не повреждено. Трещина создаёт малый анод возле большого катода — самый неблагоприятный вариант.
Как защитить узел: изоляция, покрытия и конструкция
Защиту начинают с воды: устраняют карманы, обеспечивают сток и исключают конденсат. Затем разрывают электрический контакт. Покрытие добавляют как следующий барьер, учитывая повреждения при сборке.
В болтовом соединении втулку вставляют в отверстие, а изолирующие шайбы ставят под головку и гайку. Болт не должен касаться края отверстия. Полиамид подходит для умеренных нагрузок, фторопласт выбирают при требованиях к химической стойкости, EPDM — для эластичного уплотнения, паронит — для плоских прокладок. Температуру, сжатие и совместимость со средой сверяют по паспорту материала.
Герметик или паста перекрывают путь воде в зазор. Они не гарантируют электрического разъединения после старения, смещения деталей или повреждения слоя. Для далёких позиций гальванического ряда нужна диэлектрическая деталь.
Цинкование, никелирование и анодирование защищают контактные поверхности, если слой остаётся сплошным. Лакокрасочное покрытие лучше наносить на обе контактирующие поверхности. Риск скола при затяжке делает одно покрытие слабой защитой для обслуживаемого крепежа.
Анод-жертва подключают так, чтобы растворялся более дешёвый металл. Решение применяют главным образом в погружных и подземных конструкциях после расчёта зоны защиты.
Изоляционную втулку нужно заложить до выпуска чертежа. После изготовления детали её установка часто потребует менять отверстия и крепёж.
Что указать в чертеже и заявке, чтобы узел не разъело
Подрядчику нужны условия эксплуатации всей сборки. Марки основного материала недостаточно: крепёж, покрытия, прокладки и влажность определяют работу гальванической пары не меньше.
В заявке укажите:
- среду: помещение, улицу, мойку, соль, реагенты и вероятность конденсата;
- материал и покрытие каждой детали, включая крепёж и сварочную присадку;
- тип и материал втулок, шайб и прокладок;
- расположение разнородных контактов и способ герметизации зазоров;
- примерные площади анодных и катодных поверхностей.
Фразы «нержавеющий крепёж» или «алюминиевая деталь» слишком общие. Марка, состояние поверхности и покрытие должны стоять в спецификации. Если материал разрешено заменять, задайте допустимые варианты и повторную проверку совместимости.
Для сварки разнородных металлов может понадобиться биметаллический переходник. В резьбовом соединении часто достаточно втулок, шайб и герметизации, если они разрывают контакт и выдерживают нагрузку.
При выборе материала полезно заранее проверить, как марка металла влияет на обработку и цену. Сборочный чертёж со средой и спецификацией позволяет технологу проверить пару до запуска деталей.
Чек-лист перед запуском и признаки того, что пара уже работает
Проверка конструкции начинается со всех точек соприкосновения разных материалов. Затем оценивают воду, положение металлов в практическом ряду, площади и способ изоляции.
- Найдите прямые контакты металлов, включая болты, заклёпки и сварные швы.
- Проверьте конденсат, мойку, дождь, соль и мокрую грязь.
- Сверьте пару с гальваническим рядом и ГОСТ 9.005-72.
- Найдите малые анодные детали рядом с крупными катодными поверхностями.
- Проверьте, что втулки, шайбы и покрытия разрывают контакт после затяжки.
На готовом узле гальваническую коррозию выдают локальные язвы, белые соли и разрушение анода возле второго металла. Щелевая коррозия возникает в узком влажном зазоре и без разнородной пары. Питтинг тоже способен появиться на одном металле, поэтому один налёт ещё не доказывает работу гальванической цепи.
Для ответственного узла образец испытывают в среде, близкой к рабочей.
Разъеденную анодную деталь заменяют и одновременно разрывают пару. Нет влаги — нет цепи. Далёкие металлы разделяют. Малый анод возле большого катода считают опасным.
Если нужна проверка сборки до производства, пришлите чертёж с материалами и средой на изготовление деталей и узлов по вашему чертежу.
Частые вопросы
Какие металлы нельзя соединять между собой?
Во влажной или солёной среде без изоляции не соединяют алюминий с медью и её сплавами. Алюминий в контакте почти с любым металлом становится анодом и растворяется. Риск растёт с расстоянием между материалами в практическом гальваническом ряду.
Можно ли использовать нержавеющий крепёж с алюминием?
В сухой среде такой крепёж часто допустим. На улице нужно учитывать конденсат и площади. У моря, возле реагентов и при мойке ставят изолирующие втулки и шайбы.
Что будет, если соединить медь с алюминием?
При наличии влаги алюминий станет анодом и начнёт корродировать возле контакта. Медь сохранится. Между деталями ставят диэлектрическую прокладку или переходный элемент и закрывают зазор от воды.
Как защитить узел из разных металлов от гальванической коррозии?
Уберите скапливание воды, разделите металлы диэлектрическими втулками и прокладками, загерметизируйте зазоры и защитите поверхности покрытием. Затем проверьте соотношение площадей анода и катода.
Источники
- ГОСТ 9.005-72. Допустимые и недопустимые контакты металлов. Общие требования — Государственный комитет стандартов
- Fixing Corrosion Between Anodized Aluminum and Steel — Products Finishing