AISI 316 отличается от 304 добавкой молибдена: он держит хлориды, а 304 в них чаще всего сдаётся. Если деталь работает в воздухе, воде без хлора или в пищевой среде, хватит 304. Если рядом соль, хлорированная вода или кислотные пары, переплата за 316 оправдана. А 12Х18Н10Т — это не аналог 304, а близкий родственник AISI 321.
Чем 304 отличается от 316: состав и роль молибдена
Разница сводится к молибдену. В AISI 316 его 2–3 %, в 304 нет совсем. Ещё в 316 больше никеля и чуть меньше хрома. Обе марки аустенитные: хром создаёт на поверхности пассивную плёнку, никель удерживает вязкую немагнитную структуру. Молибден делает плёнку устойчивее к хлоридам, и именно за него платят при покупке 316.
| Марка | Cr, % | Ni, % | Mo, % | Предел C, % | Ближайший российский аналог |
|---|---|---|---|---|---|
| AISI 304 | 18–20 | 8–10,5 | нет | 0,07–0,08 | 08Х18Н10 |
| AISI 304L | 18–20 | 8–12 | нет | 0,03 | — |
| AISI 316 | 16–18 | 10–14 | 2–3 | 0,07–0,08 | 08Х17Н13М2 |
| AISI 316L | 16–18 | 10–14 | 2–3 | 0,03 | — |
Значения округлены по справочным таблицам к ASTM A240 для листа и плиты, а в разных редакциях стандарта и в разных справочниках они немного расходятся: например, углерод у 304 и 316 указывают как 0,07 или 0,08 %, а хром у 304 — от 17,5 или от 18 %. Перед выпуском чертежа возьмите точные пределы из действующей редакции ASTM A240. У российских марок границы состава другие, поэтому аналог всегда «ближайший», а не тождественный.
Отдельная ловушка — запись «316». У 316 предел углерода 0,07–0,08 % (зависит от редакции стандарта), у 316L — 0,03 %. Чертёж с надписью «316» обычно допускает и 316L, потому что L-версия по углероду укладывается в предел обычной. Если разница важна, напишите её в чертеже прямо.
Мнение. Если деталь сварная, пишите в чертеже 316L, а не «316»: так при приёмке не будет спора о том, какая марка была нужна.
Буква L в маркировке: 304L и 316L
L значит low carbon: углерода не больше 0,03 %. Чем его меньше, тем меньше карбидов хрома выпадает на границах зёрен при нагреве. Для сварных деталей это главное свойство L-версий, о нём подробнее ниже, в разделе про сварку.
Коррозионная стойкость: хлориды, питтинг и индекс PREN
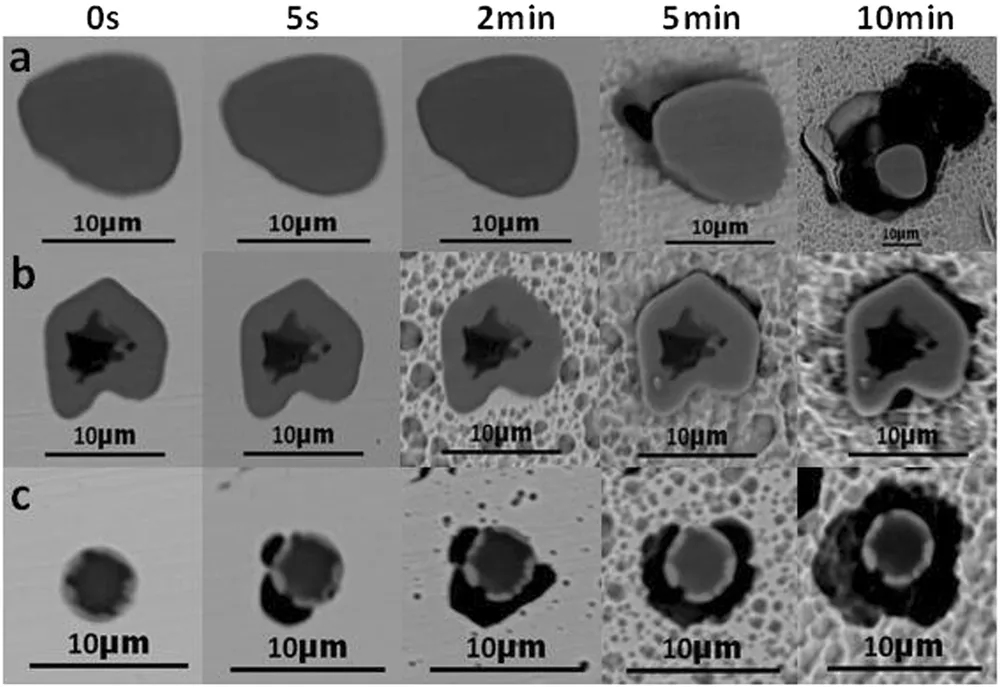
Развитие питтинга на стали 304 вокруг включения после воздействия хлоридной среды. Фото: Weining Shi, Shufeng Yang & Jingshe Li · CC BY 4.0
304 начинает точечно ржаветь там, где есть хлориды: в соли, морской воде, реагентах и хлорированной воде бассейнов. Хлориды пробивают пассивную плёнку в отдельных местах, и металл разъедает изнутри. Это питтинговая коррозия. Молибден повышает стойкость к питтингу, поэтому 316 держится в таких средах дольше.
Питтинг выглядит как россыпь мелких язв, иногда с ржавыми потёками. В детали он опаснее сплошной коррозии: поверхность ещё целая, а язва уже глубокая. Родственная беда — щелевая коррозия в зазорах, под прокладками и в резьбе. Там раствор застаивается, и плёнке не хватает кислорода, чтобы восстановиться.
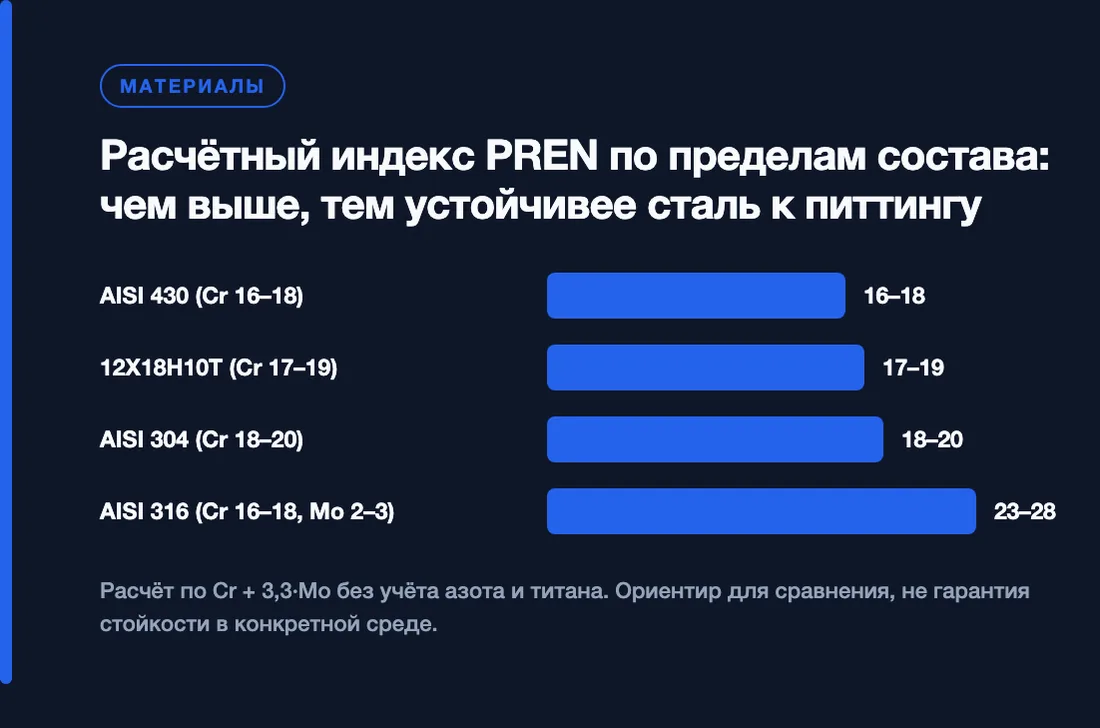
Для сравнения марок используют индекс PREN: Cr + 3,3·Mo + 16·N, где элементы взяты в процентах. Это расчётная оценка по составу, а не гарантия для конкретной среды. В таблице расчёт по пределам состава, без учёта азота и титана. AISI 430 — ферритная сталь без никеля, она взята для сравнения.
| Марка | Cr, % | Mo, % | PREN по расчёту |
|---|---|---|---|
| AISI 430 | 16–18 | нет | 16–18 |
| 12Х18Н10Т | 17–19 | нет | 17–19 |
| AISI 304 | 18–20 | нет | 18–20 |
| AISI 316 | 16–18 | 2–3 | 23–28 |
Слово «стойкая» без среды ничего не значит. Даже 316 не бессмертна: в тёплом рассоле и в щелях питтинг возможен и у неё.
Факт. По пределам состава расчётный PREN у 316 составляет 23–28, у 304 — 18–20: молибден поднимает индекс, несмотря на чуть меньшее содержание хрома.
Прочность и температура: где разница заметна, а где нет
При комнатной температуре 316 не прочнее 304. Справочные таблицы к ASTM A240 дают для обеих марок одинаковый минимум: 205 МПа по пределу текучести и 515 МПа по пределу прочности (30 и 75 ksi). У L-версий минимумы ниже. Ждать от 316 прибавки по прочности не стоит.
Аустениты сохраняют вязкость при низких температурах, поэтому их берут и для холодных сред. Слабый магнетизм у обеих марок возможен после наклёпа и сварки.
При комнатной температуре 316 не прочнее 304. За молибден платят ради коррозионной стойкости, а не ради прочности.
Обработка резанием: как марка влияет на срок и цену детали
Аустенитная нержавейка режется тяжелее конструкционной стали и алюминия. Причина — наклёп при резании: аустенит упрочняется прямо под резцом. Если инструмент остановился или затупился, поверхность становится твёрже исходной, и следующий проход идёт уже по упрочнённому слою. 304 к наклёпу склонна, у 316 картина похожая.
Что делает резание нержавейки дороже:
- Наклёп. Инструмент должен постоянно резать металл, а не тереть его.
- Вязкая стружка. Она наматывается на деталь и держатель, приходится подбирать геометрию и подачу охлаждения.
- Нагрев в зоне реза. Нержавейка хуже отводит тепло, чем конструкционная сталь, и тепло остаётся в пластине.
- Износ инструмента. Пластины меняют чаще, а режимы ставят мягче.
Для заказчика это превращается в время цикла и расход инструмента: их станок берёт в цену детали. Что ещё указать в заказе, читайте в разборе что указать в заявке на обработку нержавейки на ЧПУ.
Токарные детали: когда помогает автоматная сталь
Для точения есть автоматная 303, она режется легче. Цена за лёгкость: хуже коррозионная стойкость и свариваемость. Для сварной детали или среды с хлоридами она не подходит.
Сварка: 304L и 316L, сенсибилизация и постобработка шва
Сварка нержавейки упирается в углерод. При сварке металл на время попадает в интервал температур, где по границам зёрен выпадают карбиды хрома. Рядом с границей металл обедняется хромом и теряет пассивную плёнку. Так возникает межкристаллитная коррозия, а сам процесс называют сенсибилизацией. Низкоуглеродистые 304L и 316L снижают этот риск, потому что связывать хром почти нечему.
Присадку подбирают под марку и среду: «любая нержавеющая» не годится. Порядок работ для сварной детали:
- Выбрать марку и присадку под условия работы.
- Сварить режимом без перегрева, чтобы не задерживаться в опасном интервале температур.
- Зачистить окалину и цвета побежалости.
- Протравить шов.
- Пассивировать деталь.
Коробление и обработка шва после сварки
Аустениты расширяются при нагреве сильнее и хуже отводят тепло, чем конструкционная сталь. Поэтому тонкую сварную деталь ведёт, и это закладывают в оснастку. Травление и пассивация возвращают стойкость в зоне шва. Ржавые точки на новой детали часто дают не «плохая сталь», а свободное железо, занесённое инструментом.
Среда → марка: как выбрать по условиям эксплуатации
Марку выбирает среда. Воздух, пресная вода и пищевая среда без хлоридов: чаще достаточно 304. Прибрежная атмосфера, реагенты, хлорированная вода и кислотные пары: смотрите в сторону 316. Горячие хлориды и щели: нержавейки может не хватить, это вопрос к технологу и материаловеду.
Пройдите по шагам:
- Есть ли хлориды? Нет — 304 по умолчанию. Да — 316 как минимум.
- Есть ли зазоры и нагрев? Щели под прокладкой, резьба и тёплая среда усиливают питтинг. Если сочетание с хлоридами есть, 316 не гарантирует результат: нужна консультация.
- Есть ли сварка? Если нет, пропустите шаг 4.
- Нужна ли L-версия? Для сварной детали берите 304L или 316L.
- Итоговая марка. Запишите марку, стандарт и букву L в чертёж.
Главный критерий один: чем дороже отказ детали, тем оправданнее запас по стойкости. Обещать, что 316 подойдёт везде, нельзя.
Мнение. Если замена детали требует остановки линии, берите 316 даже там, где 304 формально проходит: простой обойдётся дороже разницы в металле.
Какая марка для какой детали: корпус, фланец, крепёж, узел трения
Тип детали добавляет ко среде второй критерий: сварку, резьбу или трение. Корпус со швом и болт в резьбовом соединении ломаются по разным причинам, и марка нужна разная. Таблица показывает отправную точку, а не окончательное решение.
| Тип детали | Типичная среда | Марка на старте | Главный риск |
|---|---|---|---|
| Корпус, кожух, ёмкость | пищевая или сухая среда; хлорированная вода | 304 или 304L; 316L при хлоридах | шов без травления и пассивации |
| Фланец, фитинг | вода, пар, реагенты | по среде, марка и стандарт указываются вместе | щелевая коррозия под прокладкой |
| Крепёж и резьба | воздух, прибрежная атмосфера | 304; 316 у моря | схватывание резьбы |
| Узел трения | скольжение, контакт с другой деталью | решает технолог | задир поверхности |
Резьба на аустенитах склонна к заеданию: резьбу затягивают со смазкой и учитывают это ещё при выборе покрытия. Узлы трения нержавейка любит меньше всего: аустенит склонен к задиру, поэтому для подшипниковых узлов используют другие материалы. Конкретные марки для них без первоисточника не называем, уточняйте у технолога. Как выбрать маршрут обработки под деталь, описано в разделе технологии.
12Х18Н10Т: это не аналог 304, а близкий родственник AISI 321
12Х18Н10Т часто выдают за аналог 304, но это неточно: в её составе есть титан, и марка ближе к AISI 321. Титан связывает углерод, поэтому карбиды хрома по границам зёрен не выпадают. Так сталь защищена от межкристаллитной коррозии при нагреве и сварке. По молибдену к 316 она не приближается, по PREN стоит ниже 316, а по хлоридам не лучше 304.
Она уместна там, где сварка идёт без последующей термообработки или деталь работает при повышенных температурах.
| Марка AISI | Ближайший российский аналог | Стабилизация | Когда брать |
|---|---|---|---|
| 304 | 08Х18Н10 | нет, для сварки есть 304L | воздух, пресная вода, пищевая среда без хлоридов |
| 316 | 08Х17Н13М2 | нет, молибден в составе, для сварки есть 316L | хлориды, реагенты, кислотные пары |
| 321 | 12Х18Н10Т (ближайший) | титан | нагрев и сварка без термообработки, если хлоридов нет |
Российские аналоги
Ближе к 304 стоит 08Х18Н10, к 316 — 08Х17Н13М2. Это принятое в справочниках соответствие, а не тождество: границы состава в ГОСТ 5632-2014 и ASTM различаются. Поэтому в документах на заготовку важно совпадение по стандарту, а не только по названию, а аналог для L-версий подтверждайте у поставщика по сертификату.
Цена: почему 316 дороже и какую долю в детали занимает металл
Прокат 316 дороже 304 из-за молибдена и большей доли никеля. Точную разницу покажет свежий прайс поставщика: цены колеблются вместе с рынком. Металл при этом составляет лишь часть цены детали.
Остальное — время станка, инструмент, сварка, покрытие и контроль. Резание нержавейки и так дорого из-за наклёпа и износа пластин, и эти затраты для обеих марок похожи. Подробнее о составе цены читайте в статье от чего зависит цена металлообработки по чертежу. Ориентиры по услугам собраны на странице цены на металлообработку.
В цене готовой детали разница проката между 304 и 316 разбавлена обработкой, поэтому в среде с хлоридами экономия на марке невыгодна.
Есть и обратный случай: экономия на 304 в среде с хлоридами оборачивается заменой детали через сезон. А вот в сухой или пищевой среде без хлоридов переплата за 316 просто не окупается.
Как убедиться, что в заготовке действительно 316
Магнит не различает 304 и 316: обе марки аустенитные, слабый магнетизм возможен у обеих после наклёпа и сварки. Молибден на месте показывает PMI-анализатор, а плавку подтверждает сертификат 3.1 по EN 10204. Поэтому проверка марки — это документы плюс прибор, а не проба магнитом.
В чертеже и заявке записывайте марку, стандарт (ASTM A240 или ГОСТ 5632-2014) и, если нужна, L-версию. Запись «нержавейка» или «316» без стандарта оставляет поставщику простор для трактовки.
Чек-лист приёмки заготовки:
- Марка и стандарт в чертеже. Например, 316L по ASTM A240.
- Сертификат 3.1. Номер плавки в нём совпадает с маркировкой на прокате.
- PMI выборочно. Анализатор показывает наличие молибдена в партии.
- Маркировка проката. Марка нанесена на прутке, листе или трубе.
О приёмке партии и проверке детали по чертежу рассказано на странице контроль качества.
Итог: 304 или 316 — что записать в заявку
Хлориды, соль, кислотные пары — 316. Сухая или пищевая среда без хлоридов — 304. Если деталь сварная, берите L-версию. Если нужны нагрев и сварка без термообработки, рассмотрите 12Х18Н10Т, помня, что по хлоридам она не лучше 304.
Марку выбирает среда, а не цена проката. Сначала опишите условия работы детали, потом решайте между 304 и 316.
Технологу передайте пять вещей: среду, температуру, наличие сварки, тип нагрузки и объём партии. Этого достаточно, чтобы он предложил марку и посчитал деталь. Пришлите чертёж и условия эксплуатации через форму на странице контактов: технолог IRONEX предложит марку под вашу среду и назовёт срок изготовления.
Частые вопросы
В чём разница между AISI 304 и 316?
AISI 316 содержит около 2–3 % молибдена и чуть больше никеля, поэтому лучше держит хлориды и точечную коррозию. По прочности при комнатной температуре марки почти равны.
Чем 12Х18Н10Т отличается от AISI 304?
12Х18Н10Т стабилизирована титаном и ближе к AISI 321, а не к 304. Это защищает от межкристаллитной коррозии после сварки и нагрева, но по хлоридам она не лучше 304.
Как отличить 316 от 304 на месте?
Магнит не поможет: обе марки аустенитные. Наличие молибдена показывает PMI-анализатор, а плавку подтверждает сертификат 3.1 по EN 10204.
Подходит ли нержавейка 316 для морской воды?
316 устойчивее 304 к хлоридам, но в тёплой морской воде и в щелях питтинг всё равно возможен. Пригодность решают температура, зазоры и срок службы детали.
Какую нержавейку выбрать для сварной детали?
Чаще берут низкоуглеродистые 304L или 316L: они меньше склонны к межкристаллитной коррозии после сварки. После шва нужны травление и пассивация.
Источники
- ASTM A240 Stainless Steel Plate and Sheet — справочная таблица состава и прочности 304, 304L, 316, 316L
- American standard stainless steel material composition table — состав по ASTM A240/A240M, расхождения между редакциями
- Материалы о нержавеющих сталях и никеле — Nickel Institute
- Информация о нержавеющих сталях — International Stainless Steel Forum