Гальваническое покрытие защищает деталь от коррозии, добавляет твёрдость или электропроводность — но цинкование, никелирование и хромирование решают разные задачи и по-разному ложатся на сталь, чугун, алюминий или медный сплав. Чтобы подрядчик нанёс то, что нужно, тип и толщину покрытия указывают в чертеже кодом по ГОСТ 9.306-85, а не словом «хром» или «цинк».
Что такое гальваническое покрытие и как оно наносится?
Гальваническое покрытие — тонкий слой металла, который осаждают на поверхность детали электрическим током в растворе солей этого металла. Деталь становится катодом, пластина из наносимого металла — анодом, а раствор между ними — электролитом. Под током металл с анода растворяется и оседает на детали ровным слоем толщиной от долей микрона до сотен микрон.
Деталь покрывают дополнительным слоем по трём причинам: защитить основной металл от коррозии, изменить внешний вид или дать поверхности свойство, которого нет у основы — твёрдость, электропроводность, паяемость. Катод даёт месту для осаждения металла отрицательный заряд, анод служит источником ионов металла, а электролит переносит эти ионы через раствор.
От порошковой покраски гальваника отличается физикой процесса: краска приклеивается к поверхности плёнкой, а гальванический слой встраивается в кристаллическую решётку основы и держится за счёт металлической связи. Для одних деталей проще и дешевле порошковая покраска как альтернатива гальванике, для нагруженных и точных деталей — только гальваника.
Факт. ГОСТ 9.306-85 задаёт систему буквенно-цифровых обозначений металлических и неметаллических неорганических покрытий, которые вписывают в чертёж вместо словесного описания.
Мнение. Если деталь работает на трение или контакт с электричеством, берите гальванику — порошковая плёнка такие задачи не решает в принципе.
Основные виды гальванических покрытий
Стальные перила с горячим цинкованным покрытием. Видна характерная текстура поверхности, свойственная этому методу защиты металла. Фото: TMg · Public domain
Цинкование, никелирование, хромирование и меднение — разновидности гальванического покрытия, и каждая закрывает свою задачу, а не заменяет остальные. Разница не в химии ванны, а в том, что получает деталь на выходе: барьер от ржавчины, твёрдую рабочую поверхность или технологический подслой.
Цинкование — базовая защита стали от коррозии: цинк корродирует первым и жертвует собой, пока основной металл остаётся целым. Никелирование работает и как самостоятельное защитное покрытие, и как подслой под хром — без него хром плохо держится на стали. Хромирование бывает декоративным, тонким слоем поверх никеля для блеска, и твёрдым (функциональным) — толстым слоем для износостойких деталей вроде штоков и валов. Меднение почти никогда не финальное покрытие: это технологический подслой, который выравнивает поверхность перед никелем или хромом.
| Покрытие | Типичная толщина | Основная задача |
|---|---|---|
| Цинкование | 6–12 мкм | защита стали от коррозии |
| Никелирование | 5–15 мкм | защитный слой или подслой под хром |
| Хромирование декоративное | 0,3–1 мкм | блеск, защита никеля от потускнения |
| Хромирование твёрдое | 20–120 мкм | износостойкость, снижение трения |
| Меднение | 3–10 мкм | подслой перед никелем или хромом |
Одного слоя хватает, когда деталь работает в сухом помещении и не контактирует с износом — тут цинкования достаточно. Комбинация нужна там, где важны и защита, и вид: медь плюс никель плюс тонкий хром — стандартная связка для декоративных деталей на улице.
Выбор вида покрытия зависит от задачи детали, а не от того, какое покрытие звучит солиднее.
Защитные, декоративные, функциональные — в чём разница?
Одно и то же гальваническое покрытие может решать три разные задачи в зависимости от толщины и обработки после осаждения. Защитное покрытие ставит барьер между металлом детали и агрессивной средой — влагой, солями, кислотами. Декоративное покрытие отвечает за внешний вид: блеск, цвет, ровность поверхности. Функциональное покрытие даёт детали свойство, которого нет у основы: электропроводность контактов, паяемость выводов, твёрдость трущейся пары.
Толщина цинка в 6 мкм — защитное покрытие. Хром в 0,5 мкм поверх никеля — декоративное, оно почти не влияет на коррозионную стойкость и держит вид детали. Тот же хром в слое 50 мкм — функциональное покрытие, оно меняет физику контакта детали с сопрягаемой деталью: снижает трение и повышает износостойкость.
Заказчик выбирает категорию по тому, как деталь работает после установки. Крепёж на улице — защитное покрытие. Ручка или корпус на виду у клиента — декоративное. Шток гидроцилиндра — функциональное. Путать категории дорого: тонкий декоративный хром на трущейся детали сотрётся за недели.
Как выбрать покрытие для стали и чугуна?
Стальные шайбы с цинковым защитным покрытием, 1970-е годы производства. Фото: R. Henrik Nilsson · CC BY 4.0
Для конструкционной стали типовой выбор — цинкование, никелирование или хромирование, и выбор зависит от условий эксплуатации детали, а не от марки стали. На улице и во влажных помещениях хватает цинкования с толщиной 6–12 мкм. Для декоративных деталей в помещении — никель с тонким хромом. Для нагруженных пар трения — твёрдый хром.
Чугун покрывают тем же набором металлов, но подготовка поверхности сложнее: литейная структура чугуна пористая, и открытые поры перед осаждением нужно закрыть — шпаклёвкой или дополнительной механической обработкой поверхности. Без этого шага покрытие ложится неровно, а поры под слоем металла становятся очагами коррозии, невидимыми до момента отказа детали.
Пропуск подготовки поверхности — частая причина брака у стали тоже: масляная плёнка или окалина после термообработки не даёт покрытию сцепиться с основой, и слой отслаивается уже на этапе транспортировки партии. Обезжиривание и травление перед осаждением обязательны для обоих материалов, но для стали процесс короче.
Если деталь работает в сухом помещении без нагрузки на трение, цинкования достаточно — переплачивать за никель с хромом смысла нет. Такое решение экономит бюджет партии без потери в сроке службы детали.
Особенности покрытия алюминия и медных сплавов
Алюминий требует специальной подготовки перед гальваническим покрытием — классическая схема осаждения, что работает на стали, на алюминии почти не держится. На воздухе алюминий мгновенно покрывается тонкой оксидной плёнкой, и металл покрытия оседает не на алюминий, а на этот оксид, который отслаивается вместе с покрытием при первой нагрузке.
Для алюминия и его сплавов есть два рабочих пути. Первый — анодирование: сам алюминий превращают в толстый защитный оксидный слой, а не наращивают сверху чужой металл. Второй — хроматирование или цинкатная обработка перед классическим никелированием: тонкий переходный слой снимает оксидную плёнку и даёт следующему металлу зацепиться за основу. Прямое хромирование или цинкование алюминия без этой подготовки на производстве почти не применяют.
Медные сплавы — латунь и бронза — переносят классическую гальванику проще алюминия, но перед осаждением поверхность обязательно пассивируют: без этого на никеле или хроме проступают тёмные пятна там, где остался оксид меди.
| Материал детали | Рекомендуемое покрытие | Ограничение процесса |
|---|---|---|
| Конструкционная сталь | цинкование, никелирование, хромирование | стандартное обезжиривание и травление |
| Чугун | цинкование с усиленной подготовкой | пористость поверхности требует шпаклевания |
| Алюминий и сплавы | анодирование или никелирование после цинкатной обработки | прямое осаждение почти не держится |
| Медные сплавы (латунь, бронза) | никелирование, хромирование | обязательная пассивация перед осаждением |
Если деталь из алюминиевого сплава, в ТЗ подрядчику стоит сразу указать материал и попросить предложить схему подготовки — иначе есть риск получить смету на классическую гальванику, которая для этой детали не подойдёт.
Условия эксплуатации и категории коррозионной стойкости
Толщину покрытия назначают не произвольно, а под условия, в которых деталь будет работать: отапливаемое помещение, улица под навесом или открытая площадка с солью и осадками. Чем агрессивнее среда, тем толще должен быть защитный слой, иначе коррозия дойдёт до основного металла раньше срока службы изделия.
Группы условий эксплуатации по ГОСТ 9.303-84 ранжируют среду от лёгкой — сухие отапливаемые помещения с низкой влажностью — до жёсткой: улица, повышенная влажность, контакт с агрессивными веществами. Климатическое исполнение изделия по ГОСТ 15150-69 добавляет ещё один слой требований — учитывает конкретный климатический район эксплуатации, а не только среду внутри или снаружи здания.
Точные пороговые толщины для каждой группы условий и климатического исполнения нужно сверять по актуальной редакции ГОСТ 9.303-84 и ГОСТ 15150-69 перед запуском партии — нормативы периодически уточняются, и решение «на глаз» тут дороже пяти минут на проверку.
Факт. ГОСТ 15150-69 описывает исполнения изделий для разных климатических районов и условия эксплуатации с учётом воздействия внешней среды.
Толщина покрытия напрямую определяет коррозионную стойкость детали: тонкий слой цинка в 6 мкм выдержит помещение, но на открытой площадке с осадками потребует замены раньше, чем слой в 12 мкм. Экономия на толщине ради снижения цены партии часто оборачивается повторным заказом покрытия уже через сезон.
Как указать покрытие в чертеже по ГОСТ 9.306-85?
Покрытие, названное в спецификации словом «хром» без кода по ГОСТ 9.306-85, подрядчик трактует на своё усмотрение: какой хром — декоративный или твёрдый, какая толщина, нужна ли хроматная обработка сверху. ГОСТ 9.306-85 регулирует обозначение гальванических покрытий именно для того, чтобы убрать этот разброс — код в чертеже читается одинаково на любом производстве.
Структура обозначения такая: буква материала основы, буква вида покрытия, толщина слоя в микрометрах, а через точку — дополнительная обработка, если она нужна. Например, обозначение «Ц6.хр» читается как цинковое покрытие толщиной 6 мкм с хроматированием — дополнительной обработкой, которая повышает стойкость цинка к коррозии. Обозначение «Н9.х» — никель толщиной 9 мкм с последующим тонким слоем хрома.
Если детали нужен твёрдый хром или чёрный никель, это не отдельное слово в спецификации, а отдельный код обозначения с указанием функционального назначения слоя и требуемой твёрдости — их прописывают в примечании к обозначению или отдельным пунктом технических требований чертежа.
Покрытие, названное словом «хром» без кода по ГОСТ 9.306-85, подрядчик трактует на своё усмотрение — а бракованную партию потом не всегда принимают обратно.
Ошибка «указать покрытие словом вместо кода» встречается на большинстве чертежей от заказчиков без опыта в металлообработке и почти всегда приводит к уточняющим звонкам перед запуском партии в производство, а иногда — к переделке уже готовых деталей.
Толщина покрытия и требования к шероховатости поверхности
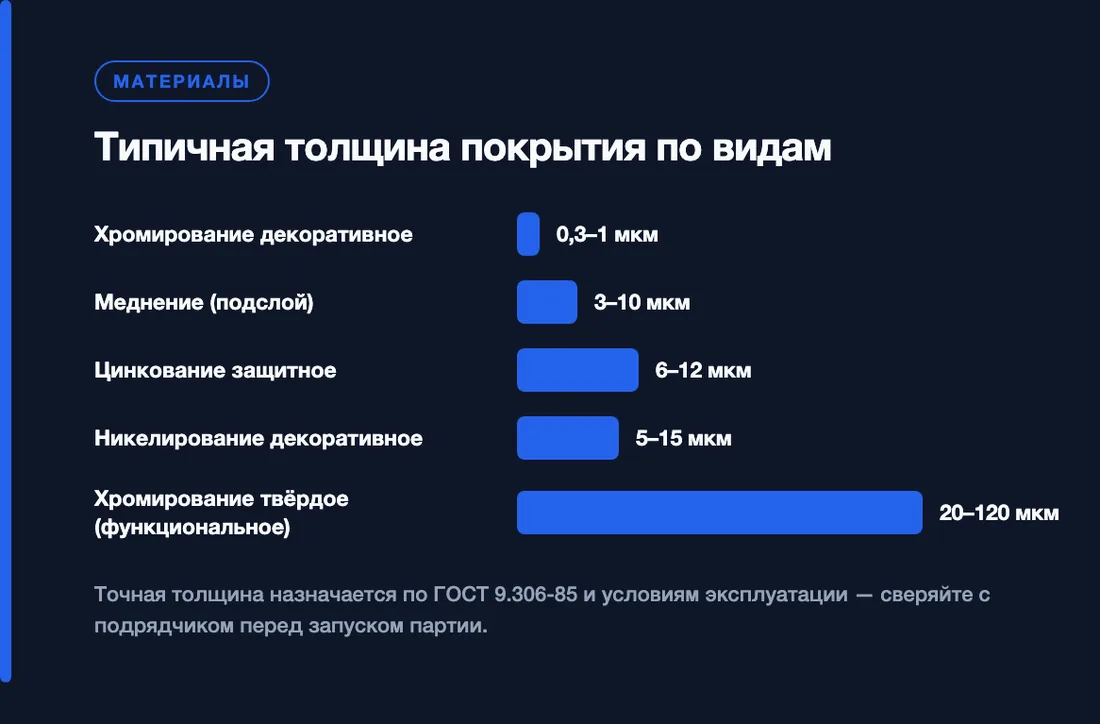
Толщина гальванического покрытия отличается по видам в десятки раз: декоративный хром — 0,3–1 мкм, а твёрдый функциональный хром — 20–120 мкм. Разница объясняется задачей: тонкий слой держит блеск, толстый слой держит нагрузку на трение и износ.
| Вид покрытия | Типичная толщина |
|---|---|
| Хромирование декоративное | 0,3–1 мкм |
| Меднение (подслой) | 3–10 мкм |
| Цинкование защитное | 6–12 мкм |
| Никелирование декоративное | 5–15 мкм |
| Хромирование твёрдое (функциональное) | 20–120 мкм |
Перед нанесением любого покрытия поверхность детали доводят до нужной шероховатости — чем ровнее основа, тем ровнее ложится слой металла и тем меньше пор остаётся под покрытием. Для декоративных покрытий требования к шероховатости жёстче, чем для чисто защитных: любая риска на металле под тонким блестящим хромом видна невооружённым глазом.
Подготовка поверхности часто важнее самого процесса осаждения: идеально подобранный по толщине слой на грязной или шероховатой основе всё равно отслоится или покроется пятнами. Толщина при этом напрямую влияет на срок службы детали — тонкий защитный слой изнашивается быстрее и раньше открывает основной металл коррозии.
Сроки и стоимость гальванических работ при заказе партии
Срок гальванических работ зависит от вида покрытия, объёма партии и числа технологических операций: у цинкования один цикл осаждения, у многослойной схемы медь-никель-хром — три цикла с промывкой между ними. Партия с твёрдым хромом занимает больше времени, чем такая же партия с тонким декоративным слоем, из-за большей толщины осаждаемого металла.
На стоимость покрытия влияет площадь поверхности деталей, вид и толщина слоя, число дополнительных операций — пассивации, хроматирования, полировки перед осаждением. Расчёт обычно ведут за площадь покрываемой поверхности или за партию целиком, а не за штуку детали в отрыве от объёма заказа.
Размер партии сказывается на цене за деталь напрямую: загрузка одной гальванической ванны фиксирована по объёму, и чем ближе партия к максимальной загрузке, тем ниже цена за одну деталь. Мелкую партию в 5–10 деталей обрабатывать дороже за единицу, чем партию в 200 штук. Точные сроки и стоимость для конкретной детали стоит уточнять по актуальному прайсу подрядчика — узнать цены на металлообработку и покрытия можно сразу с расчётом по чертежу.
Контроль качества, приёмка и типичные дефекты покрытия
При приёмке партии ОТК проверяет два параметра в первую очередь: толщину слоя и адгезию — насколько прочно покрытие держится на основе. Толщину меряют неразрушающим толщиномером — магнитным для покрытий на стали, вихретоковым для покрытий на цветных металлах. Адгезию проверяют изгибом образца или методом решётчатых надрезов: покрытие с плохим сцеплением отслаивается кусками вдоль надрезов.
Отслоение — самый частый дефект, и причина почти всегда одна: пропущенный этап подготовки поверхности, масляная плёнка или окалина под слоем металла. Находят его тем же методом решётчатых надрезов или простым сгибом детали в контрольной точке. Пористость покрытия — второй частый дефект: сквозь поры агрессивная среда добирается до основного металла, и коррозия начинается изнутри, под слоем, который выглядит целым снаружи.
Наводороживание возникает при хромировании и цинковании стальных деталей — атомарный водород из электролита проникает в кристаллическую решётку металла и делает её более хрупкой. Как и дефекты сварных швов, этот дефект сначала не виден и проявляется только под нагрузкой.
Мнение. Если деталь работает под циклической нагрузкой — вал, пружина, крепёж высокой прочности, — требуйте от подрядчика операцию обезводороживания после хромирования или цинкования отдельным пунктом в заказе, а не по умолчанию.
Наводороживание без последующего обезводороживания повышает риск усталостного разрушения детали — прогрев после покрытия выгоняет из решётки металла лишний водород и возвращает деталь к исходной прочности.
Чек-лист: что передать подрядчику при заказе покрытия
Перед тем как отправлять деталь на гальваническое покрытие, соберите пять пунктов данных — без них подрядчик либо уточняет детали по телефону, либо выбирает параметры сам, и не всегда угадывает то, что нужно.
- Материал детали и чертёж. Сталь, чугун, алюминиевый или медный сплав — материал определяет схему подготовки поверхности и допустимые виды покрытия.
- Код покрытия по ГОСТ 9.306-85 или условия эксплуатации. Если готового кода нет, опишите, где и как деталь будет работать — подрядчик подберёт покрытие и толщину сам.
- Толщина и допуски по покрытию. Диапазон толщины в микрометрах и допустимое отклонение — особенно важно для сопрягаемых деталей с точными посадками.
- Объём партии и желаемый срок. От объёма зависит загрузка ванны и цена за деталь, от срока — очерёдность в производственном плане.
- Требования к дополнительной обработке. Хроматирование, пассивация, обезводороживание для нагруженных деталей — укажите отдельным пунктом, если это применимо.
Собранный список вместе с чертежом достаточно отправить на изготовление деталей по чертежу под ключ — расчёт по покрытию сделают вместе с расчётом на саму деталь, а не отдельным этапом после производства.
Частые вопросы
Как обозначить гальваническое покрытие в чертеже?
Вид, толщину и способ покрытия указывают кодом по ГОСТ 9.306-85 в основной надписи чертежа или спецификации, а не словом «хром» или «цинк» — иначе подрядчик выберет параметры на своё усмотрение.
Чем никелирование отличается от хромирования?
Никелирование чаще служит промежуточным или самостоятельным защитным слоем, а хромирование — либо тонкий декоративный слой поверх никеля, либо толстый твёрдый слой для износостойких деталей.
Какая толщина покрытия нужна для защиты от коррозии?
Толщина зависит от условий эксплуатации детали и назначается по группе коррозионной стойкости — для лёгких условий хватает нескольких микрон цинка, для жёстких нужен более толстый слой или сочетание покрытий.
Как проверяют качество гальванического покрытия при приёмке партии?
Толщину слоя измеряют неразрушающим толщиномером, а адгезию — изгибом или методом решётчатых надрезов; если покрытие отслаивается, партию бракуют или отправляют на перепокрытие.
Источники
- ГОСТ 9.306-85. Покрытия металлические и неметаллические неорганические. Обозначения — Госстандарт СССР
- ГОСТ 9.303-84. Покрытия металлические и неметаллические неорганические. Общие требования к выбору — Госстандарт СССР
- ГОСТ 15150-69. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов — Госстандарт СССР