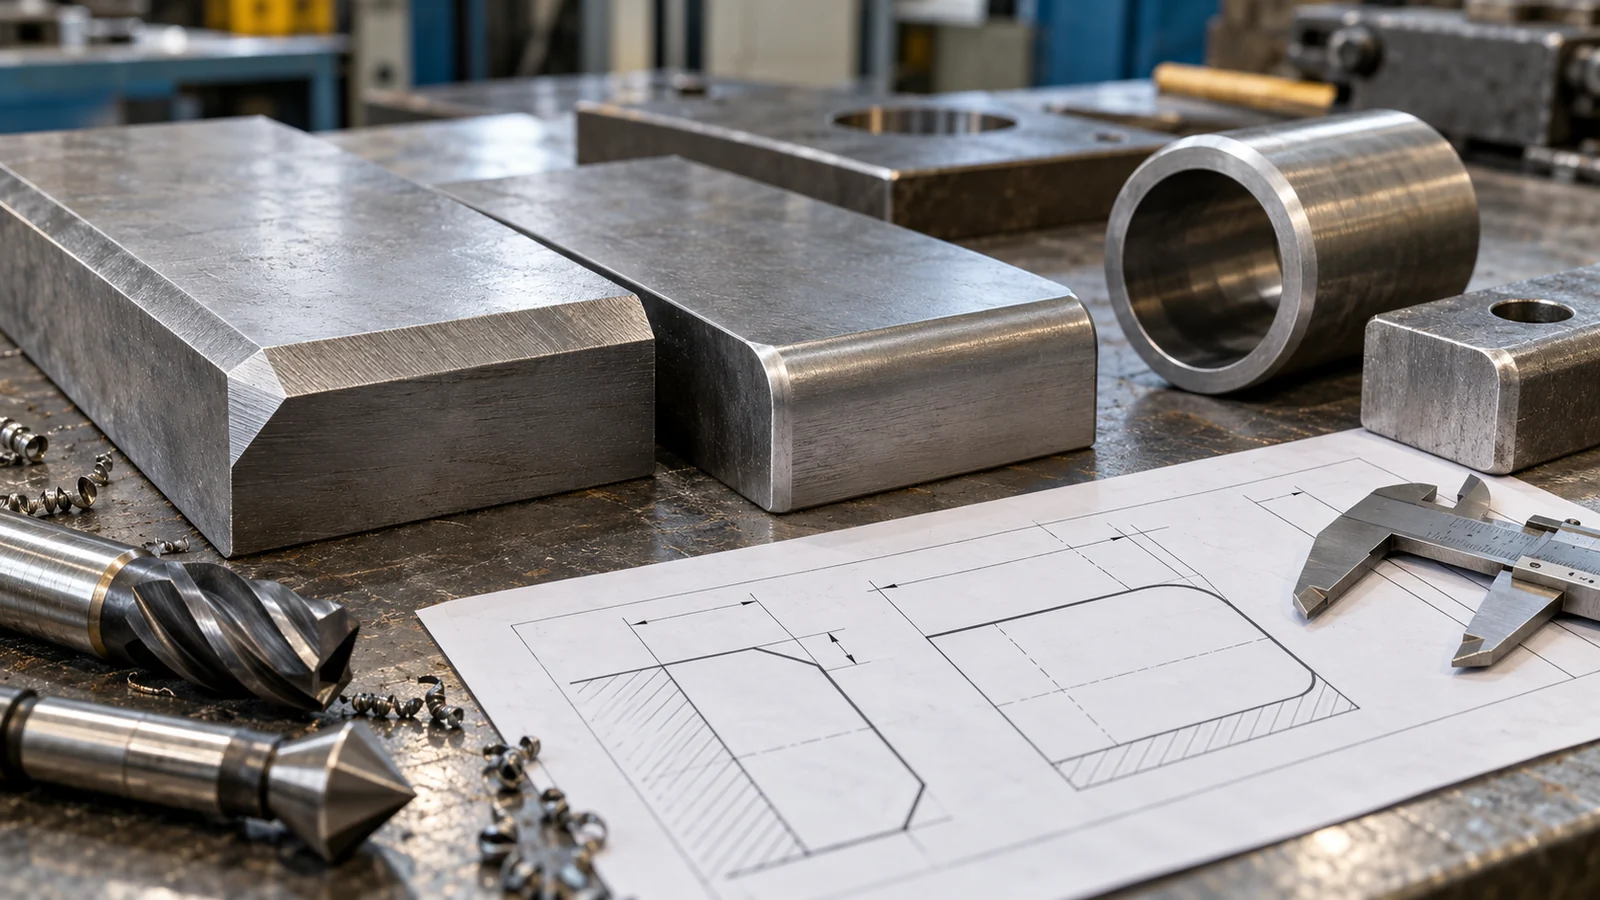
Фаска на чертеже — снятый угол кромки, скругление — радиус вместо этого угла. Фаску снимают одним проходом, скругление требует отдельной траектории, поэтому оно дороже. Там, где нужно только убрать острый край, задавайте фаску. Скругление оставляйте на кромке, которую берут в руки, или там, где угол несёт нагрузку.
Что такое фаска и скругление на чертеже?
Фаска — плоский срез кромки под углом. В ГОСТ 10948-64 угол фаски по умолчанию 45°. Другой угол стандарт разрешает только в обоснованном случае. Скругление — дуга вместо угла. Перед размером дуги ставят букву R.
Оба среза убирают острую кромку. Она режет руки на сборке, цепляет упаковку и провода, скалывается в дороге и задирает соседнюю деталь при посадке.
Профиль разный, поэтому разная и работа. Фаска — прямая под углом к двум граням, её снимают за один проход. Скругление — дуга постоянного радиуса. На фрезере её ведут шаровой фрезой по кривой, на токаре — дугой в программе или фасонным резцом. Цена расходится именно здесь: один проход против отдельной траектории.
Фаска — прямая под углом. Скругление — дуга. Разная кромка — разное время станка и разная цена детали.
Фаска или скругление: как выбрать?
Правило, которое даёт Protolabs: скругление — на то, что берут в руки, фаска — на скрытую кромку внутри сборки. Корпус прибора, рукоятка, край панели открыты человеку. Там радиус убирает острый край. Кромка внутри узла, до которой никто не дотрагивается, закрывается фаской. Задача та же, работа проще.
Второй критерий — нагрузка. В том же разборе Protolabs скругление раздаёт напряжение по большей площади и помогает детали не деформироваться сразу под нагрузкой. Фаска тоже держит напряжение, но на меньшей площади, поэтому запас у неё меньше. На разгруженной внешней кромке фаски достаточно.
| Критерий | Фаска | Скругление |
|---|---|---|
| Кромка, которую держат в руках | остаётся грань | убирает острый край |
| Скрытая кромка внутри сборки | закрывает кромку проще | добавляет цену без пользы для сборки |
| Нагруженный угол | держит нагрузку на меньшей площади | раздаёт напряжение по большей площади |
| Обработка | один инструмент, один проход | шаровая фреза, несколько проходов |
Факт. Скругление на каждой кромке поднимает цену детали: нужен отдельный инструмент и более долгая траектория. Фаски разных размеров режет один инструмент, и сами по себе они время обработки не добавляют.
Мнение. Если кромка не нагружена и не попадает в руки, берите фаску. Радиус на каждой кромке увеличивает счёт без пользы для детали.
Как обозначить фаску на чертеже по ГОСТ 2.307-2011?
Фаску 45° записывают одной строкой: катет, знак умножения, угол. Запись «2×45°» значит катет 2 мм и угол 45° к грани. Такая строка только для 45°. Для этого угла катет и угол задают всю геометрию сразу.
Любой другой угол так не пишут. Запись «2×30°» стандарт не предусматривает. По п. 5.44 размер ставят по общим правилам: линейный размер катета и отдельно угол, либо два линейных размера. Тогда геометрию можно прочитать без догадки.
Линейный размер указывают в миллиметрах и без подписи «мм». Угол указывают в градусах, минутах и секундах, уже со знаком единицы. Перед радиусом скругления ставят прописную R. У фаски буквы R нет.
Мелкую фаску 45° разрешено указать на полке линии-выноски от грани, даже если сам срез не нарисован. Условие одно: на листе чертежа она занимает не больше 1 мм. Речь о размере на бумаге. Правило не отменяет катет у фаски, которая на листе крупнее.
Что ещё проверить до расчёта, собрано в чек-листе раздела о чертежах и допусках. Обозначение фаски там одна из первых точек.
Стандартные размеры фасок по ГОСТ 10948-64
Размер катета и радиуса берут из ГОСТ 10948-64, а не из «ровного» числа от руки. В стандарте два ряда. Второй включает первый целиком и добавляет промежуточные значения. Первый ряд предпочтительнее.
Ниже — отрезок рядов от 0,25 до 12 мм. Меньшие и большие размеры в стандарте тоже есть, о них следом.
| 1-й ряд, его берут в первую очередь | Что второй ряд добавляет рядом |
|---|---|
| 0,25 | 0,30 |
| 0,40 | 0,50 |
| 0,60 | 0,80 |
| 1,0 | 1,2 |
| 1,6 | 2,0 |
| 2,5 | 3,0 |
| 4,0 | 5,0 |
| 6,0 | 8,0 |
| 10 | 12 |
Ниже 0,25 мм в первом ряде стоят 0,10 и 0,16. Второй ряд добавляет к ним 0,12 и 0,20. Выше таблица продолжается до 250 мм. Вместо 63 мм стандарт разрешает 60 мм.
Для простого притупления острой кромки Protolabs называет уместной во многих случаях фаску 0,254 мм под 45°. Ближайший размер первого ряда — 0,25 мм. Это пример малого среза, а не обязательная величина для всех чертежей.
На резьбу, радиусы гиба, проточки под выход инструмента и скругления подшипников ряд не распространяется. Фаску резьбы задают отдельно, не «ближайшим» числом из этой таблицы. Угол, отличный от 45°, допустим в обоснованном случае.
Неуказанные фаски в технических требованиях
Если один и тот же радиус повторяется по всей детали, п. 5.37 ГОСТ 2.307-2011 советует не ставить его у каждой дуги. В технических требованиях пишут одну строку. В стандарте примеры такие: «Радиусы скруглений 4 мм», «Неуказанные радиусы 8 мм».
С фасками конструктор закрывает мелкие кромки так же, одной строкой. «Неуказанные фаски 1×45°» значит: у каждой острой кромки без своего размера катет 1 мм и угол 45°. Кромка, у которой размер уже стоит на виде, под эту строку не попадает.
Заход под резьбу, посадочное место и кромка под покрытие остаются отдельными размерами. Общая строка их не заменяет. Число 1 мм в примере — катет из первого ряда. Это не единственный размер, который можно поставить в такую строку.
Зенковка под крепёж: фаска как заходная для винта
Фаска на кромке отверстия работает как заход. Винт меньше цепляется за острый край и легче входит даже с небольшим перекосом. Такую кромку снимают зенковкой за один проход.
Потай под головку — другой размер. Угол конуса должен совпасть с углом головки этого винта или этой заклёпки. Чужой угол оставит зазор или не даст головке сесть заподлицо. Общего угла на весь крепёж нет: его берут из чертежа выбранной детали, а не из шаблона «на все отверстия».
Угол зенковки задают под конкретный крепёж. Заходная фаска и потай под головку — два разных размера, их не подменяют одним числом.
Как метод обработки фаски влияет на цену и срок?
Фаску снимает один инструмент за один проход: резец на токарном станке, угловая фреза, зенковка на отверстии. Один и тот же инструмент делает фаски разных размеров. Новая строка с фаской сама по себе не добавляет ни времени, ни стоимости. Так и остаётся, пока инструмент тот же и нет отдельной траектории.
Скругление на фрезере устроено иначе. Protolabs описывает его так. Шаровая фреза идёт сразу по трём осям и снимает металл шагами по 0,254–0,508 мм. На один радиус уходит несколько проходов вместо одного. Поэтому скругление каждой кромки заметно дольше фаски на том же месте.
Форма детали задаёт инструмент. На теле вращения фаску снимает резец за тот же установ, что и основной контур. Плоскую кромку фрезерного контура режут угловой фрезой или зенковкой отдельным проходом. Скругление и там, и там идёт своей траекторией, не одним прямым проходом фаски.
| Метод | Что получают | Когда уместен |
|---|---|---|
| Резец на токарном станке | фаска на детали вращения | тело вращения, тот же установ, что и контур |
| Угловая фреза | фаска на плоской кромке | фрезерный контур, прямая кромка |
| Зенковка | фаска на отверстии | заход в отверстие или потай под головку |
| Шаровая фреза | скругление кромки | кромку держат в руках или она несёт нагрузку |
Катет фаски в пределах одного инструмента почти не двигает цену. Каждый новый радиус добавляет проходы на той кромке, где его задали.
Как метод обработки входит в стоимость, видно на странице цен на металлообработку.
Допуски на угол и катет фаски
Свой допуск катета пишут в миллиметрах. Допуск угла пишут в градусах, минутах и секундах, отдельным полем у размерной дуги. Так ГОСТ 2.307-2011 задаёт любые линейные и угловые размеры. Фаска не исключение.
Если у фаски своего отклонения нет, само по себе ничего не подставляется. Работает только общая запись чертежа. По ГОСТ 2.307-2011 общий допуск — это отклонение одной записью на те размеры, у которых нет своего допуска.
Если чертёж ссылается на ГОСТ 30893.1-2002, высота фаски и наружный радиус притупления идут по отдельной таблице. Таблица обычных длин на них не действует. Размер меньше 0,5 мм в эту таблицу тоже не входит. Отклонение пишут прямо у числа.
Без ссылки на ГОСТ 30893.1 и класс точности таблица не включается. Квалитет посадки сюда не подставляют. Он про диаметр вала или отверстия. Как читать квалитет на остальных размерах чертежа, разобрано в материале о допусках по квалитетам.
Если ссылка на ГОСТ 30893.1 есть, угол фаски без своего допуска идёт по угловой таблице того же стандарта. Класс берут из общей записи чертежа.
На заходной фаске под посадку с натягом катет не назначают «на глаз». Слишком короткий срез плохо заводит деталь. Слишком длинный съедает опорную кромку. Одного числа на все посадки нет. Его считают под конкретный узел.
Частые ошибки в оформлении фаски и чек-лист перед отправкой в производство
Три ошибки встречаются чаще других.
Первая: у фаски нет угла или нет катета. Геометрию кромки по такому чертежу не восстановить. Пока размер не вернут, цену не посчитать.
Вторая: скругление там, где хватило бы фаски. Деталь дорожает, а радиус ничего не держит и в руки не попадает.
Третья: нет строки про повторяющиеся кромки. Острый край без размера так и остаётся острым. Снять заусенец чертёж не просит.
Каждая из этих дыр добавляет круг согласования между конструктором и производством. Перед отправкой на расчёт сверьте чертёж по пунктам:
- у фаски 45° есть запись вида «2×45°», у другого угла — линейный размер и угол либо два линейных размера;
- повторяющиеся кромки закрыты одной строкой, например «Неуказанные фаски 1×45°», и эта строка не подменяет функциональные кромки;
- скругление стоит только там, где кромку держат в руках или где угол нагружен;
- угол зенковки под потай совпадает с углом головки выбранного винта или заклёпки;
- у катета и угла есть свой допуск или в технических требованиях есть ссылка на общий допуск, и для высоты фаски это не таблица обычных длин.
Так на чертеже закрыты размер, угол и допуск.
Если готовите чертёж с фасками и скруглениями под заказ, пришлите его на расчёт. До запуска будет видно, где размер или угол стоит уточнить.
Частые вопросы
Чем фаска отличается от скругления?
Фаска — плоский срез кромки под углом. Скругление — дуга, перед её размером стоит буква R. Фаску снимают за один проход. Скругление на фрезере ведут шаровой фрезой по трём осям, поэтому оно дороже.
Как обозначить фаску 45° на чертеже?
Для 45° пишут катет и угол через знак умножения. Запись 2×45° значит катет 2 мм. Для другого угла строку «2×30°» не используют. Ставят линейный размер и угол отдельно либо два линейных размера.
Что значит запись «Неуказанные фаски 1×45°» в технических требованиях?
У каждой острой кромки без своего размера на чертеже катет 1 мм и угол 45°. Кромки с уже указанным размером эта строка не заменяет. Заход резьбы, посадка и кромка под покрытие остаются отдельными размерами.
Нужна ли фаска на отверстии под винт?
Заходная фаска помогает винту не цепляться за острый край отверстия. Потай под головку — отдельный угол. Он должен совпасть с головкой этого винта. Одного угла на все виды крепежа нет.
Влияет ли фаска на прочность детали?
И фаска, и скругление убирают острую концентрацию напряжения. Скругление раздаёт нагрузку по большей площади, поэтому на нагруженной кромке запас выше у радиуса. На скрытой и ненагруженной кромке хватает фаски.
Источники
- Fillets and Chamfers — Protolabs, как цех снимает фаску и скругление и чем это отличается по времени
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений — запись фаски 45° и остальных углов, буква R, общие допуски
- ГОСТ 10948-64. Радиусы закруглений и фаски. Размеры — ряды размеров, предпочтение первого ряда, что в стандарт не входит
- ГОСТ 30893.1-2002. Общие допуски линейных и угловых размеров — отдельная таблица на высоту фаски и наружный радиус притупления