Цену детали двигает не сам допуск, а то, что он заставляет сделать: добавить операцию, снизить режимы, подналаживать станок, измерять каждую деталь. Допуски примерно до ±0,05 мм обычно не требуют особых мер. Дальше цена растёт ступенями. Разберём, где эти ступени и как не платить за точность, которая детали не нужна.
Из чего складывается цена точности
Когда на чертеже вместо ±0,1 мм стоит ±0,01 мм, вы платите за четыре вещи. Цех добавляет переход или отдельную операцию, снижает режимы резания, подналаживает станок по ходу партии и измеряет детали чаще. Допуск размера — разница между наибольшим и наименьшим допустимым размером. Стоимость обработки меняется, когда эта запись меняет маршрут.
Цена растёт ступенями. Пока поле укладывается в то, что станок держит без дополнительных мер, смета стоит на месте. Новая ступень начинается с новым способом обработки или новым измерением: чистовой проход, шлифование, калибр вместо штангенциркуля.
Во сколько раз деталь станет дороже, из одной цифры допуска не следует. Коэффициент зависит от геометрии, материала, партии и станка. Без расчёта по чертежу процент удорожания назвать нельзя.
Допуск стоит денег через лишнюю операцию, сниженный режим, подналадку и контроль. Пока цифра на чертеже маршрут не меняет, она к смете ничего не добавляет.
Квалитет, класс точности, допуск: как не запутаться в терминах?
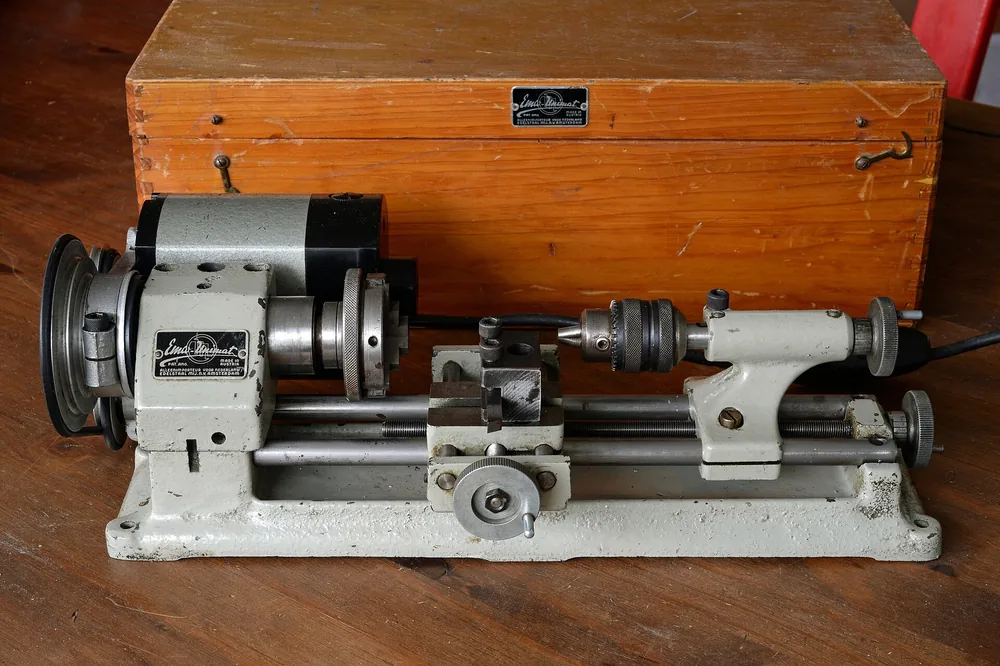
Emco Unimat — токарный станок для механической обработки деталей. Фото: PhotoPhoto33 · CC BY 2.0
Квалитет, класс точности и допуск размера называют одну точность разными словами: насколько размер может уйти от номинала. Квалитет задаёт допуск размера номером IT. Сам допуск размера определяет стоимость обработки. Если в заявке стоит «класс» без номера IT, расчёт останавливается на вопросе.
Три слова держите отдельно:
- Допуск размера — ширина разрешённого поля в миллиметрах.
- Квалитет — номер точности IT. При том же номере поле зависит от номинала.
- Класс точности — в общих допусках по ГОСТ 30893.1 один из четырёх классов для размеров без индивидуальных отклонений.
Один и тот же IT7 на диаметре 10 мм и на диаметре 100 мм — разное требование к станку. Номер общий, допуск в микронах растёт с размером.
Посадка подшипника качения требует своего поля: от него зависит зазор или натяг. Запись вроде H7/h6 читают отдельно: как читать допуски по квалитетам.
Где допуск почти ничего не стоит, а где начинается доплата?
Допуски порядка ±0,05–0,127 мм на ЧПУ обычно получают сразу и держат весь срок службы инструмента. Особых мер они, как правило, не требуют. Границу сдвигают станок, материал и жёсткость детали, поэтому абсолютной её не считают.
Жёстче примерно ±0,025 мм на большой партии нужно планировать отдельно: износ может вывести размер за поле. ±0,005–0,012 мм многие цеха держат регулярно, но уже с мерами: подналадка, прогрев, частый контроль.
Чертёж с ±0,1 мм обычно идёт без особых мер. Тот же чертёж с ±0,01 мм требует подналадки, прогрева станка и частого измерения.
Шкала такая: ±0,127 и ±0,05 мм получают сразу, ±0,025 мм — граница, где на партии нужна отдельная проработка, ±0,012 и ±0,005 мм держат регулярно, но с мерами.
Факт. Допуски от ±0,05 до ±0,127 мм на ЧПУ получают сразу и держат весь срок службы инструмента.
Мнение. Если станок и материал обычные, допуск до ±0,05 мм не повод закладывать надбавку.
Что происходит на станке, когда допуск жёсткий?
Жёсткий допуск превращает обычную партию в партию с постоянным контролем размера. Износ инструмента смещает размер к границе допуска, термодеформация станка искажает размер, пока узлы не вышли на режим. Оба эффекта сидят в нормо-часе, в риске брака и в цене партии.
Износ инструмента и подналадка
При износе наружные поверхности растут, внутренние уменьшаются. Чем уже допуск размера, тем меньше деталей проходит между подналадками. На очень малом поле оператор поправляет размер каждые несколько штук.
Цель в середине поля берёт половину допуска: партия уходит к одной границе. Сдвиг цели на 10 % поля к границе, куда размер уходит с износом, удваивает интервал между подналадками. На ±0,025–0,05 мм в большой партии размер может выйти за поле ещё до конца стойкости. Для заказа это предел серии.
Шаг коррекции в метрическом режиме обычно 1 мкм: на полном поле 0,025 мм есть 25 положений против 10 в дюймовом.
Тепло и износ самого станка
На части токарных центров наружный диаметр уменьшается на 0,025 мм, пока узлы выходят на рабочую температуру. Для допуска в единицы и десятки микрон это всё поле. Станок прогревают программой без заготовки при включении и после простоя дольше нескольких минут. Жёсткий допуск требует прогретого станка: с холодного пуска размер может уйти.
Износ станка первым съедает способность держать жёсткие допуски. Что станок держал новым, становится трудно или невозможно. Перед точной работой спросите, на каком станке пойдёт размер.
Чем жёстче допуск, тем чаще оператор подправляет размер по ходу партии. Эти минуты сидят в нормо-часе.
Шероховатость Ra: почему «зеркало» на чертеже стоит денег
Шероховатость Ra влияет на стоимость обработки отдельно от допуска размера. Чем ниже Ra, тем чаще нужен чистовой проход, а на малых значениях — шлифование или другая отделка. Зеркало на нерабочей поверхности добавляет операцию и цену, даже при обычном допуске размера. За этот проход платят отдельно.
Числовые значения Ra берут из ряда, который задан стандартом на шероховатость, а не назначают произвольно. Требование ставят из функции: трение, уплотнение, посадка. Если функции нет, шероховатость не задают и не контролируют.
Проверьте пару «квалитет и Ra». Жёсткий квалитет при грубой Ra не сходится: допуск просит тонкую обработку, а Ra оставляет грубый след. Согласуйте их до расчёта.
На чертеже параметр пишут у знака: Ra или Rz. Знак ставят на поверхностях, которым конструкция задаёт шероховатость. Одинаковую шероховатость всех поверхностей выносят в правый верхний угол.
Шероховатость нужна там, где поверхность трётся, уплотняет или несёт нагрузку. На остальных поверхностях она добавляет операцию и цену.
Ступени точности и что растёт в цене
Чем уже поле допуска, тем больше мер нужно, чтобы удержать его на партии. Коэффициента удорожания здесь нет, его считают по детали. Таблица показывает, что говорит о каждом поле источник и что в смете начинает расти.
| Поле допуска | Что происходит на станке | Что дорожает |
|---|---|---|
| ±0,05–0,127 мм | Получают сразу, держат весь срок службы инструмента | Особых мер не нужно |
| ±0,025–0,05 мм | Получают без труда, но на большой партии износ может вывести размер за поле | Планирование партии, подналадка |
| ±0,005–0,012 мм | Многие цеха держат регулярно, но с мерами | Подналадка, прогрев станка, частый контроль |
Шероховатость добавляет свои ступени: чистовой проход, а на малых Ra — шлифование или другая отделка. Материал, габарит, партия и станок двигают смету сильнее любой отдельной цифры. Для типовых деталей начните с раздела про фрезерные работы по металлу.
Допуски формы и общие допуски: скрытая часть цены
Цену двигают не только линейные размеры. Допуски формы и расположения — цилиндричность, соосность, биение, плоскостность — требуют своих проходов и своего контроля. Каждое такое требование стоит проверить так же, как жёсткий линейный размер: нужно ли оно сборке.
Общие допуски заменяют индивидуальные допуски на размеры без проставленных отклонений. Их задают общей записью и выбирают из четырёх классов точности. Средний класс в ссылке обозначают буквой m. Нет строки в основной надписи — расчёт останавливается: поле «голых» размеров неизвестно. Это самый частый повод для уточнения.
Сопрягаемый размер отделяют от свободного по трём признакам:
- Размер входит в другую деталь: шейка, кольцо подшипника, шпоночный паз.
- Размер держит рабочий зазор: уплотнение, ход подвижного звена.
- Размер никуда не садится: габарит, фаска, свободная длина. Ему хватает общего класса.
Индивидуальный допуск нужен первым двум.
Контроль, материал и температура: чего чертёж не показывает?
Жёсткий допуск требует контроля размеров: чем поле уже, тем точнее и дороже измерение. Это штангенциркуль, микрометр, калибр, координатно-измерительная машина. Шероховатость проверяют отдельным прибором. Протокол измерений — отдельная работа, и спросить о нём стоит до заказа.
Материал и форма меняют достижимый допуск без цифры на поле. Нержавеющая сталь, алюминий и титан ведут себя по-разному: инструмент изнашивается быстрее или деталь уходит от тепла. Тонкая стенка после снятия зажима пружинит, и размер, пойманный в приспособлении, на столе уже другой.
Размер на чертеже относится к определённой температуре. На жёстком допуске спросите, при какой температуре измеряли: деталь и микрометр меняются вместе с теплом цеха. Если протокол нужен сборке, напишите это в заявке.
Как не переплатить: порядок действий с чертежом
Порядок из пяти шагов снимает цену там, где точность детали не нужна, и оставляет её на сопрягаемых размерах. Сначала отделяют рабочие поверхности от свободных, затем проверяют пару квалитета и Ra и только после этого отдают чертёж в расчёт.
- Отметьте сопрягаемые размеры. Остальным оставьте общие допуски в основной надписи.
- По жёсткому допуску спросите, что сломается при поле вдвое шире. Если ничего, поле мягче.
- Ra ставьте только на функциональные поверхности и проверьте пару с квалитетом.
- Укажите общий класс допуска и материал в основной надписи.
- При расчёте узнайте, какие размеры самые дорогие и есть ли вариант мягче.
Ориентир по деньгам — цены на металлообработку. Как расставить поля без лишней цены: допуски и шероховатость без лишнего удорожания.
Самая частая ошибка — жёсткий допуск на всех размерах «на всякий случай».
Мнение. Если размер не входит в другую деталь и не держит рабочий зазор, оставьте его на общем допуске. Индивидуальный жёсткий допуск на свободной длине вы оплатите подналадкой.
Итог: платить стоит за функцию, а не за красивую цифру
До примерно ±0,05 мм допуски обычно не требуют особых мер: станок попадает в поле без отдельного режима. Жёсткие допуски дорожают через подналадку, прогрев и контроль размеров. Шероховатость и допуски формы считают отдельными статьями цены, даже если линейный размер остаётся обычным. Это три разные строки сметы.
Пройдите чертёж и снимите страховочные допуски со свободных размеров. Оставьте функциональные: посадку, зазор, поверхность, которая трётся или уплотняет.
Чтобы понять смету по своему файлу, пришлите чертёж и отметьте сопрягаемые поверхности. Технолог вернёт размеры, которые держат цену, и вариант мягче, если сборка его выдержит.
Частые вопросы
Чем квалитет отличается от класса точности?
Квалитет задаёт допуск размера номером IT. Класс точности относится к общим допускам по ГОСТ 30893.1: их четыре, и они действуют на размеры без индивидуальных отклонений. Если в заявке встретился «класс», допишите квалитет или уточните, о каких размерах речь.
Какой допуск ставить на несопрягаемые размеры?
Индивидуальный допуск не нужен. Достаточно общего класса в основной надписи по ГОСТ 30893.1. Под него попадают габарит, фаска и длина, которая никуда не садится. Сопрягаемые размеры по-прежнему указывают своими отклонениями.
Нужно ли указывать шероховатость на всех поверхностях?
Нет. Требование ставят на функциональные поверхности: трение, уплотнение, посадка. Остальным хватает одного общего знака, а поверхность без требования конструкции под него не подгоняют. Лишний Ra добавляет проход и цену.
Всегда ли жёсткий допуск удорожает деталь?
Не всегда. Допуски порядка ±0,05–0,127 мм на ЧПУ обычно достигаются легко, без особых мер. Отдельные меры нужны при поле жёстче примерно ±0,025 мм на большой партии, а ±0,005–0,012 мм держат уже с подналадкой, прогревом и частым контролем. Итог зависит от детали, материала и партии.
Источники
- ГОСТ 2789-73. Шероховатость поверхности. Параметры и характеристики — Госстандарт
- ГОСТ 30893.1-2002. Общие допуски линейных и угловых размеров — Госстандарт России
- ГОСТ 2.309-73. Обозначения шероховатости поверхностей — Госстандарт
- Holding Size with Tight Tolerances — Modern Machine Shop