Металлический прототип делают по чертежу или 3D-модели: на ЧПУ, из листа с гибкой, печатью или литьём. Метод зависит от того, что образец должен доказать, из какого материала он нужен и какие допуски на нём держать. Цену и срок определяют число установов и точность, а перед серией образец принимают по протоколу замечаний.
Макет, прототип, опытный образец: в чём разница?
Сначала назовите стадию изделия, иначе в работу уйдёт не тот объект. Нужна только форма и габарит, проверка одной гипотезы или образец, по которому решают запуск серии? Макет, прототип и опытный образец закрывают разные вопросы, и документ под них собирают по-разному.
По макету смотрят форму и габариты. Он может быть не из металла и может не работать. На эскизном проекте материальный макет допустим, если без него конструкцию не проверить.
Прототип проверяет посадку, нагрузку или сборку ещё до серийного производства.
Опытный образец близок к серийной детали и идёт на испытания по новой рабочей документации. Макет отличается от опытного образца целью: форму смотрят у макета, испытания проводят на опытном образце.
Литеру «О» документация получает после корректировки по изготовлению и предварительным испытаниям. После приёмочных испытаний следует литера «О1». Опытный образец предшествует серийному производству. Установочная серия — первая промышленная партия при освоении выпуска.
Чем ближе образец к будущей серии, тем строже материал и допуски. Макет допустимо сделать грубее.
Факт. Опытный образец изготавливают по новой рабочей документации и испытывают перед решением о постановке на производство. Литеру «О» присваивают после корректировки по предварительным испытаниям.
Как делают металлический прототип: четыре метода
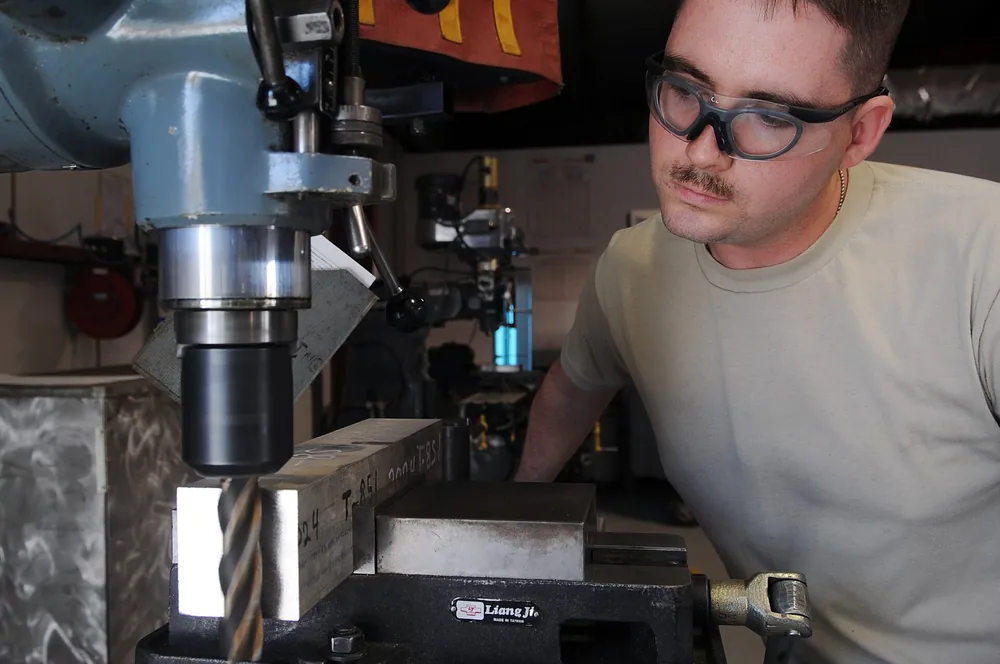
Фрезерование алюминия на станке — основной метод преобразования чертежа в готовый металлический образец. Фото: Senior Airman Brittany Bateman · Public domain
Метод для металла выбирают по форме, материалу, допускам и числу образцов. Кронштейн из листа, втулка под нагрузку и корпус со скрытым каналом не сходятся в одном маршруте. Сравнивайте способы по одной линейке: точность, материал, поверхность, срок одной штуки и нужна ли оснастка.
Обработка на ЧПУ, токарная и фрезерная, основной путь для детали из заготовки. На ЧПУ деталь изготавливают по чертежу заказчика, и размер можно проверить калибром. Металлическая 3D-печать, обычно SLM, берёт форму, которую фреза не достаёт, но требует механической доработки для допусков: усадка и анизотропия сдвигают посадки. Литьё, в том числе под давлением, требует оснастку, и та окупается на тираже.
| Метод | Точность | Материалы | Поверхность | Оснастка | Когда подходит |
|---|---|---|---|---|---|
| Обработка на ЧПУ | По допускам чертежа | Пруток и плита: алюминий, стали, нержавейка, латунь, бронза | След инструмента | Не нужна | Единичная деталь из объёма |
| Листовой раскрой и гибка | Габарит раскроя и угол гиба | Лист: сталь, нержавейка, алюминий | Кромка реза и линия гиба | Гибочный инструмент под радиус | Корпуса, кронштейны, панели |
| Металлическая 3D-печать (SLM) | Посадки дорабатывают резанием | Порошок сплавов, которые есть у печатника | Ступеньки слоёв | Пресс-форма не нужна | Скрытые каналы |
| Литьё | Повторяемость после отладки формы | Сплав под конкретную форму | След формы и облой | Нужна оснастка | Тираж по смете |
Единичный образец чаще выгоднее делать на ЧПУ: программа заменяет оснастку.
Путь от чертежа до готового образца
Заказ идёт по одной версии чертежа, и образец готов, когда к детали приложен протокол размеров. Заказчик нужен дважды: ответить технологу до запуска и согласовать замену материала, если марка серии не берётся доступной заготовкой. Частая ошибка: чертёж правят у себя и не отправляют подрядчику, поэтому в металл уходит старый файл.
- Отправьте заявку с чертежом и напишите, что образец должен доказать. На выходе — состав файлов для расчёта.
- Ответьте на вопросы технолога: неясный размер, глухой карман, замена марки. На выходе — маршрут изготовления.
- Согласуйте расчёт, метод и файл запуска. На выходе — подтверждение, какая версия идёт в металл.
- Дождитесь изготовления. На ЧПУ деталь изготавливают по чертежу заказчика из заготовки. На выходе — деталь до контроля.
- Получите контроль размеров. На выходе — протокол по чертежу.
- Примите образец: сверьте протокол с допусками и запишите замечания. На выходе — решение, годен образец или нужна итерация.
- Зафиксируйте правки новой версией и пришлите её до повторного запуска. На выходе — один актуальный файл.
Пока в переписке две версии, в работу берётся файл из согласованного заказа. Контроль размеров на приёмке сверяет деталь с полями чертежа.
Что передать подрядчику, чтобы расчёт был точным?
Расчёт сходится с первого раза, если пакет закрывает геометрию, допуски и цель образца. Пропуск в одном пункте возвращает заявку вопросом, и срок сдвигается на этот круг переписки. Чертёж заказчика задаёт допуски: модель без них показывает форму и молчит о допустимом разбросе размера.
3D-модель в STEP или Parasolid — нейтральный файл объёмной геометрии. По ней технолог видит поверхности, которых нет цепочкой линейных размеров. Главным остаётся чертёж: он держит материал, шероховатость и поля допусков.
- Чертёж по ЕСКД: размеры, допуски, шероховатость, материал и масса, если она влияет на заготовку.
- 3D-модель в STEP или Parasolid, если она уже есть. Имя файла должно совпадать с версией чертежа.
- Число образцов и пометка, одинаковые они или это левая и правая детали.
- Покрытие, термообработка и то, проверяет ли их именно этот образец.
- Цель: габарит, сборка, нагрузка или испытания перед серией.
- Какой файл главный, если чертёж и модель расходятся.
Неполный пакет считают по допущению технолога, и оно всплывает на приёмке.
Материал и допуски: что брать для образца
Для прочности, термообработки и работы в среде берут марку серии: иначе на стенде окажется другой сплав. Геометрию и сборку допустимо проверить на заменителе, если посадки и резьба остаются теми же. Марку фиксируют в чертеже до расчёта, пока заготовка ещё не стоит на станке.
Сплавы вроде Д16 и АМг6 снимаются быстрее нержавеющей стали, поэтому первый сборочный образец из них дешевле. Сталь 45 и 09Г2С берут, когда деталь нагружают или варят. Нержавеющую 12Х18Н10Т оставляют, если серия уже из неё или узел стоит в коррозионной среде. Латунь и бронза нужны втулкам, штуцерам и парам трения.
Допуски на линейные размеры задают квалитетом: номер пишут после IT, например IT7. Рядом с буквой основного отклонения буквы IT опускают: на чертеже остаётся H7 или h7. Число допуска зависит от номинала и квалитета, его берут из таблицы стандарта, а не «на глаз». Предельные отклонения отверстий и валов смотрят в смежном стандарте на ряды допусков. Жёсткий квалитет ставьте на посадку. На полке кронштейна тот же квалитет добавляет проходы, установ и контроль, а на функцию не влияет.
Мнение. Если образец проверяет сборку, а не прочность, согласуйте обрабатываемый заменитель и оставьте жёсткий допуск только на рабочих поверхностях. Лишняя точность удорожает штуку сильнее, чем смена сплава.
От чего зависят цена и срок единичного образца?
Срок и цена единичного образца складываются из заготовки, точности, числа установов и того, что делают с деталью после станка. Программу пишут один раз, поэтому вторая штука того же чертежа дешевле первой. На серию эта арифметика уже другая: оснастка и норма времени делятся на тираж, а на образце сидят в одной детали.
Сильнее всего сумму двигают допуски и число установов. Каждый лишний установ — новая база, переналадка и риск увода размера. Оснастка для гиба или литья на одной детали ложится в цену целиком.
Малая партия расходится с одной штукой не линейно. Закажите сразу несколько, если один образец уйдёт на разрушающий тест, а второй нужен для сборки. Порог, после которого выгоднее литьё или штамп, виден только на смете вашего чертежа. Чужой ориентир «от стольких-то штук» к чужой геометрии не прикладывается. Цены собраны в разделе цены на металлообработку. Если упираетесь в минимум партии, смотрите, как снизить порог входа по минимальной партии.
- Материал: заменитель для геометрии, марка серии для испытаний.
- Допуски: жёсткое поле только на рабочих поверхностях.
- Установы: уберите карманы, до которых фреза доходит лишь с кантовки.
- Модель в STEP рядом с чертежом, чтобы геометрию не восстанавливали по размерам.
- Покрытие заказывайте, только если его проверяет этот образец.
Тестирование и приёмка образца
Образец принимают по протоколу к чертежу. Контроль размеров подтверждает соблюдение допусков: в строке стоят требование, измерение и пометка «годен» или «нет». Без этой строки следующую итерацию не к чему приложить. Замечание, которое всплыло после отгрузки, уже не попадает в протокол этой штуки.
Калибр удобен для одной повторяемой посадки, а координатно-измерительную машину берут, когда связанных размеров много. 3D-сканирование сравнивает свободную форму с моделью и не заменяет калибр на отверстии. Сборку проверяют с сопрягаемыми деталями.
Функциональные и нагрузочные испытания остаются на стороне заказчика: режим и стенд известны вам. Подрядчик отдаёт металл и протокол размеров. В протоколе замечаний у строки есть размер, поле чертежа, факт и решение: принять, доработать или переделать.
Порядок проведения испытаний опытных образцов продукции производственно-технического назначения задаёт отдельный стандарт на постановку продукции на производство. У подрядчика приёмка штучного образца уже: сверяют деталь с чертежом. Перед серией смотрят, повторится ли размер. Как устроена проверка перед тиражом, разобрано отдельно: как принять первую деталь перед запуском серии. Испытания серийных партий задаёт другой стандарт, его процедуры на разовый образец не переносят.
Образец принимают по протоколу замечаний к чертежу. Строка «размер, поле, факт, решение» задаёт следующую итерацию. Оценка «вроде подходит» следующую итерацию не задаёт.
Как подготовить прототип к серии и не повторить типичные ошибки
Прототип, который нельзя повторить тем же методом в тираже, подтверждает идею. Конструкцию он подтверждает, когда ту же деталь можно изготовить серией без ручной доводки. Опытный образец к этому моменту уже прошёл свою проверку, и допуски, которые держали на одной штуке ценой лишнего часа, на серии дают брак и рост цены.
После приёмки правки вносят в чертёж и фиксируют новую версию. Старый файл из переписки в заказ не оставляют. Дальше по этой версии считают серийное производство деталей.
- Недоступная полость или глубокий карман. На образце их добирают отдельной доработкой, в серии это операция на каждой штуке или брак.
- Избыточный допуск на нерабочей поверхности. На образце его держат временем станка, в тираже он раздувает норму и долю негодных.
- Радиус гибки меньше допустимого для толщины листа. Деталь трескает по линии гиба.
- Правка только в письме. В металл уходит предыдущая версия.
Прототип, который нельзя повторить в серии, подтверждает идею. Конструкцию он подтверждает только вместе с маршрутом, которым деталь пойдут тиражировать.
С чего начать заказ?
Соберите пакет и отправьте чертёж на расчёт: изготовление деталей по чертежам начинается с файла, по которому технолог видит цель образца. В пакете — чертёж с допусками, модель в STEP, если она есть, число штук, покрытие и что именно вы проверяете. Без цели в письме расчёт закроет геометрию и пропустит испытание, ради которого образец вообще нужен.
Попросите технолога назвать метод и материал до запуска в металл. Единичный кронштейн, корпус из листа и деталь со скрытым каналом расходятся по маршруту. Критерии приёмки зафиксируйте заранее: какие размеры входят в протокол и какое отклонение останавливает переход к серии.
По чертежу видно, закрывает ли образец вашу гипотезу и что поправить в конструкции, пока тираж ещё не запущен. Договор о критериях приёмки до резки металла снимает спор, когда деталь уже лежит на столе.
Частые вопросы
Чем прототип отличается от макета и опытного образца?
Макет показывает форму и габариты и может не работать. Прототип проверяет одну гипотезу: посадку, нагрузку или сборку, и может отличаться от серии. Опытный образец делают по рабочей документации и испытывают, чтобы решить, ставить ли изделие на производство.
Какие методы подходят для изготовления прототипа из металла?
Для металла берут обработку на ЧПУ, листовой раскрой с гибкой, металлическую 3D-печать и литьё. Выбор зависит от формы, материала, допусков и числа образцов. Одну штуку чаще закрывают на ЧПУ: оснастка литья на единственном образце не окупается.
Зачем делать прототип перед серийным производством?
Образец показывает ошибки конструкции, допусков и сборки до запуска серии. Пока деталь одна, правка чертежа дешевле брака партии и переделки оснастки.
Источники
- ГОСТ 2.103-2013. Единая система конструкторской документации. Стадии разработки — Межгосударственный совет по стандартизации, метрологии и сертификации
- ГОСТ Р 15.301-2016. Система разработки и постановки продукции на производство. Порядок разработки и постановки продукции на производство — Росстандарт
- ГОСТ 25346-2013. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки — Межгосударственный совет по стандартизации, метрологии и сертификации
- ГОСТ 15.309-98. Испытания и приемка выпускаемой продукции. Основные положения — Межгосударственный стандарт