Холоднокатаная сталь даёт ровный лист с чистой поверхностью и меньшим разбросом по толщине, горячекатаная дешевле за тонну и выдерживает большие толщины. Для детали это значит разное: коробление после резки, припуск под окалину, радиус гибки и итоговая цена. Выбирать нужно по маршруту детали, а не по цене проката.
В чём разница между горячекатаным и холоднокатаным листом
Горячекатаный лист прокатывают из нагретого сляба, и на поверхности остаётся окалина. Холоднокатаный лист делают из травленого подката без нагрева под прокатку: поверхность ровнее, а допуски по толщине жёстче. ГОСТ 19903-2015 даёт горячекатаные листы 0,4–160,0 мм и рулоны 1,2–25,0 мм при ширине от 500 мм. ГОСТ 19904-90 даёт холоднокатаные листы 0,35–5,00 мм и рулоны 0,35–3,50 мм. Толще 5 мм холоднокатаный лист этим стандартом не задан.
| Критерий | Горячекатаный лист | Холоднокатаный лист |
|---|---|---|
| Поверхность | Окалина | Ровная, после травления |
| Толщина листов | 0,4–160,0 мм | 0,35–5,00 мм |
| Допуск по толщине | Таблицы ГОСТ 19903-2015 | Таблицы ГОСТ 19904-90 |
| Плоскостность | Нормируют на 1 м, особо высокая ПО — по согласованию | Нормируют на 1 м |
| Под покраску | Сначала снимают окалину | Красят по металлу |
| Цена за тонну | Ниже у поставщика проката | Выше за тонну |
Факт. ГОСТ 19903-2015 задаёт горячекатаный лист 0,4–160,0 мм, ГОСТ 19904-90 — холоднокатаный 0,35–5,00 мм.
Как получают горячий и холодный прокат — и что из этого остаётся в детали
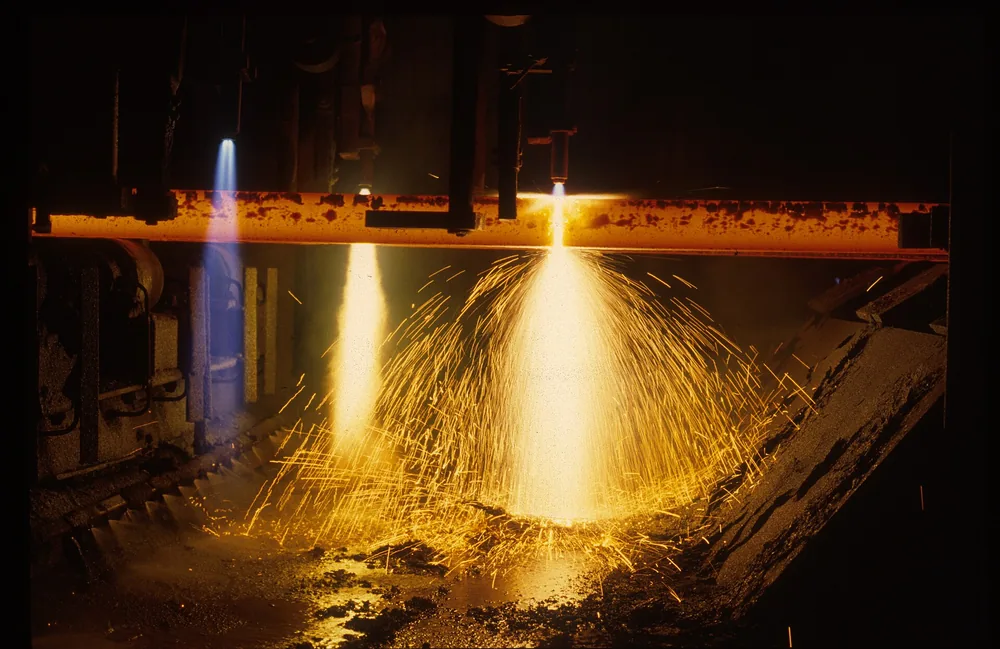
Горячекатаная красная сталь сразу после прокатки режется кислородно-ацетиленовыми горелками на литейном заводе Smorgon. Фото: Robert Kerton, CSIRO · CC BY 3.0
Горячекатаная сталь при остывании покрывается окалиной: сляб катают горячим, и на воздухе лист обрастает оксидной коркой. Холодная прокатка вызывает наклёп, рекристаллизационный отжиг этот наклёп снимает. В деталь переходит это состояние поверхности и металла. ГОСТ 16523-97 допускает на нетравленой поверхности неотделяющийся слой окалины, сквозь который видны дефекты. Перед сваркой и окраской корку снимают.
Под холодную прокатку подкат травят и обжимают без нагрева. Обжатие и есть наклёп: лист жёстче. Отжиг возвращает пластичность, дрессировка ровняет поверхность. В заявке пишут состояние поставки. После отжига лист мягче. Без отжига радиус приходится увеличивать, и пробный гиб делают на куске той же партии.
Остаточные напряжения остаются после прокатки и правки. На резке они выходят короблением. Узкая деталь из ровного листа уводит кромку, если напряжения по ширине были неравномерны. Правку тогда ставят в маршрут сразу, ещё до сборки. Дрессировку и отжиг пишут в заказе рядом с маркой и толщиной.
Окалина горячекатаного листа уходит в зачистку. Остаточные напряжения листа выходят короблением на резке.
Точность проката и точность детали — это разные допуски
Допуск проката — допуск заготовки. Толщина детали из листа повторяет лист внутри этого допуска, поэтому допуск листа сравнивают с допуском толщины на чертеже. Если чертёж теснее, грань фрезеруют или шлифуют: припуск на механообработку закрывает разницу, а более дорогой лист сам допуск детали не создаёт.
ГОСТ 19903-2015 регулирует размеры и допуски горячекатаной стали, включая плоскостность и серповидность. Отклонение от плоскости считают на 1 м по таблице 8. Особо высокую плоскостность ПО дают по согласованию. Серповидность рулона — до 10 мм на 3 м, для листа по согласованию — до 2 мм на 1 м.
ГОСТ 19904-90 регулирует размеры и допуски холоднокатаной стали. Плоскостность листа считают на 1 м длины по таблице 7. Разнотолщинность в одном сечении не больше половины суммы предельных отклонений по толщине. Ширина проката с необрезной кромкой может превышать номинал до 20 мм. При ширине свыше 1800 мм нормальная плоскостность — не больше 20 мм.
До 3,9 мм общий лист описывает ГОСТ 16523-97, лист под штамповку — ГОСТ 9045-93.
Допуск проката — допуск заготовки. Его сверяют с чертежом до выбора листа.
Резка и коробление: что происходит с вырезанной деталью
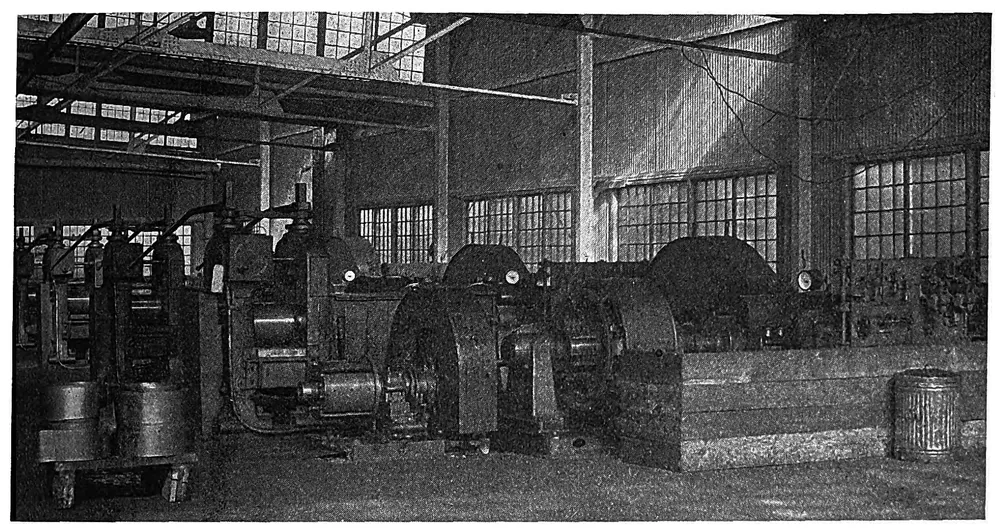
Оборудование для холодной прокатки стали позволяло превращать холодный металл в листы шириной 16 дюймов. Фото: "The Strip Mills of Trumbull Steel Co.", The Iron Age , February 20, 1919, p. 4… · Public domain
После лазерной или плазменной резки деталь может уйти из плоскости, даже если лист на складе лежал ровно. Тепло кромки и остаточные напряжения перераспределяются: металл расширяется, стынет и тянет соседние зоны. У горячекатаной стали добавляются корка и неплоскостность листа. У холоднокатаной стали поверхность ровнее, но напряжения после прокатки и дрессировки тоже выходят на свободных кромках.
Сильнее ведёт такой контур:
- узкая полоса при большой длине;
- много отверстий и вырезов в одном поле;
- большая длина при малой толщине;
- тонкая перемычка между вырезами.
Коробление снимают правкой после резки. На толстом горячекатаном листе до раскроя иногда делают нормализацию, если марка это позволяет. Требования к плоскостности листа заказывают сразу: таблица 8 ГОСТ 19903-2015 или таблица 7 ГОСТ 19904-90, обе на 1 м длины. Плазма греет кромку шире лазерного реза, и узкую полку ведёт ещё сильнее.
В заявке пишут допуск самой детали — отклонение от плоскости на заданной длине, в миллиметрах на контрольном размере. Класс плоскостности описывает лист до резки. Вырезанный контур с частыми окнами может выйти за этот класс, и правку тогда считают отдельной операцией.
Мнение. Если контур узкий, длинный и с частыми вырезами, заложите правку в маршрут до запуска: лист после реза форму сам не держит.
Гибка: радиус, пружинение и направление проката
Внутренний радиус гибки зависит от толщины, марки и состояния поставки. Число назначают по справочнику на марку или по пробному гибу той же партии: готовой цифры «на глаз» нет. Пружинение отводит угол от заданного, и у листа с наклёпом отвод больше, чем у отожжённого.
Направление проката относительно линии гиба при малом радиусе влияет на риск трещин, поэтому его ставят на чертеже. Остаточные напряжения при гибке листа могут повести полку после снятия нагрузки. На линии гиба горячекатаной стали сидит окалина: на малом радиусе корка трескается и может пустить трещину в металл. Холоднокатаная сталь после рекристаллизационного отжига гнётся: наклёп снят. Та же марка без отжига просит больший радиус.
Под вытяжку берут марки ГОСТ 9045-93. Сталь 08Ю идёт со способностью ВОСВ, ВОСВ-Т, ОСВ и СВ. Стали 08кп и 08пс идут со способностью ВГ. Для кронштейна с одной полкой хватает обычной конструкционной марки. Группу вытяжки пишут в заявке рядом с маркой.
На чертеже гнутой детали фиксируют:
- угол детали после пружинения;
- внутренний радиус;
- направление проката к линии гиба;
- марку и состояние поставки.
Радиус, угол, направление проката и состояние поставки на чертеже задают гибку. Без них годный угол ловят только пробой партии.
Сварка и механообработка: окалина, припуск и поверхность
Окалина горячекатаной стали в зоне шва даёт поры и несплавления, если её не снять до сварки. Кромку зачищают отдельной операцией, и зачистка входит в смету, даже когда сам лист дешевле холоднокатаного. Окалина требует припуска на механообработку: в него входят допуск заготовки по толщине, окалина и обезуглероженная корка.
Величину припуска берут из чертежа и замера партии, до запуска конкретной детали в станок. Постоянную цифру на сторону без замера не ставят: на тонком листе лишний миллиметр съедает полку, на толстой плите тот же слой теряется в массе. Размер фрезерованной детали задают заготовка и станок. С чёрной поверхности первый проход уходит в стружку, следующий садится в размер. Фрезу или шлифовку ставят там, где толщина детали теснее допуска листа.
Холоднокатаного листа хватает без фрезеровки пласти, если толщина и шероховатость поставки уже в чертеже, а покрытие съёма не просит. В маршруте остаются резка и гибка.
У горячекатаной заготовки наружный слой уходит в зачистку или в стружку и сидит в цене детали вместе с ценой тонны.
Покраска, цинкование и коррозия
Прокат выбирают вместе с покрытием. Холоднокатаную сталь после обезжиривания красят по металлу, но адгезию всё равно проверяют на образце: ровная поверхность сама её не гарантирует. Горячекатаный лист под краску сначала дробеструят или травят, иначе грунт ложится на окалину и сходит вместе с ней.
Дробеструй, травление и грунт стоят отдельными строками сметы. На большой панели эта подготовка обходится дороже разницы цены за тонну. Без защиты ржавеют оба листа. Масляная плёнка на холоднокатаном прокате держит коррозию только на время склада и перевозки. Для улицы нужен грунт, цинк или полимер. Масло перед грунтом смывают: плёнка остаётся под краской и срывает слой. Смывку ставят в часы.
Оцинкованную основу берут, когда деталь выходит уже с покрытием и без сварки по лицу. Основа тогда холоднокатаная: покрытие повторяет ровную поверхность. Толстый сварной узел красят после зачистки швов.
Что дешевле: цена тонны и цена готовой детали
Дешевле за тонну обычно горячекатаный лист. Дешевле в готовой детали тот вариант, где меньше сумма металла, отходов, подготовки поверхности и механообработки. Разницу цены тонны без прайса на день заказа в расчёт не берут: цифру даёт коммерческое предложение на день заказа.
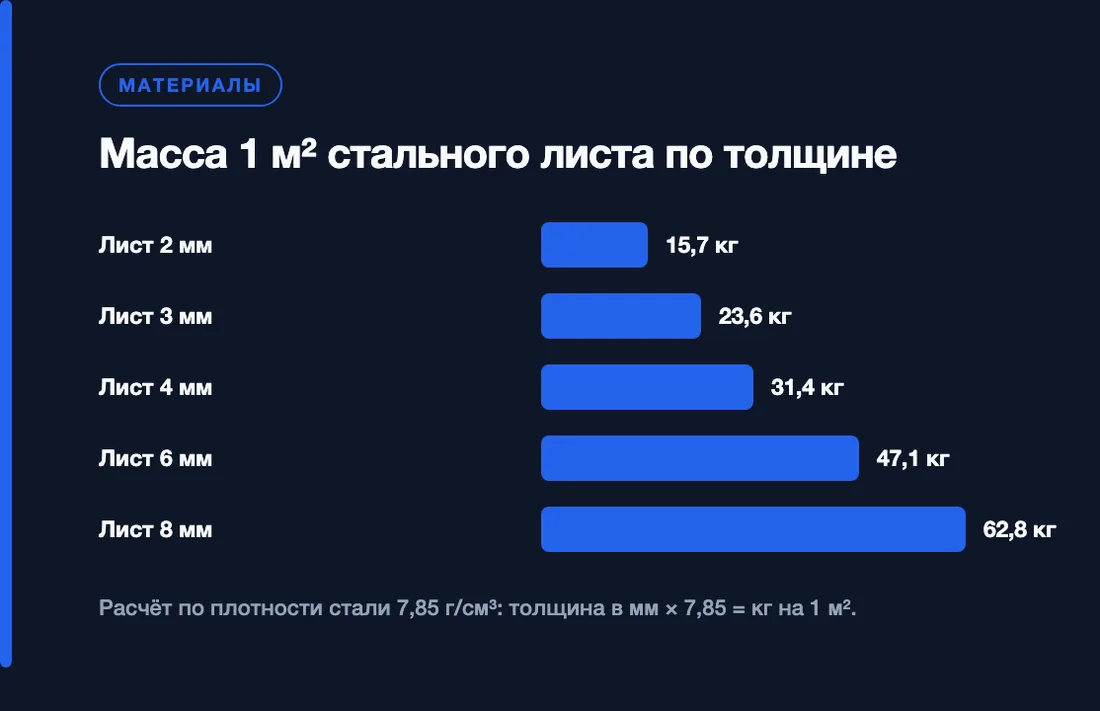
Массу считают при плотности стали 7,85 г/см³. Толщина в миллиметрах, умноженная на 7,85, даёт килограммы на 1 м².
| Толщина листа | Масса 1 м² |
|---|---|
| 2 мм | 15,70 кг |
| 3 мм | 23,55 кг |
| 4 мм | 31,40 кг |
| 6 мм | 47,10 кг |
| 8 мм | 62,80 кг |
Кронштейн из листа 4 мм, заготовка 200×400 мм: площадь 0,08 м², масса 0,08 × 31,40 = 2,51 кг. Если четверть листа уходит в отход, на деталь приходится 2,51 / 0,75 ≈ 3,35 кг металла плюс резка. Тесный допуск толщины добавляет фрезеровку грани, горячекатаный лист добавляет съём окалины. На одной детали эти две операции часто перекрывают разницу цены тонны.
На серии выигрывает заготовка с меньшим припуском: меньше стружки и меньше машинного времени на каждую штуку. Отход раскроя берут из карты раскроя. Без карты массу металла на одну деталь в заявке не посчитать. Состав цены разобран в материале из чего складывается цена детали.
Как выбрать вид проката под деталь
Одного проката на все детали нет. Толстый сварной узел чаще закрывает горячекатаный лист, тонкую гнутую панель с покрытием — холоднокатаный. Толщина, марка и допуск чертежа сдвигают выбор: одна и та же деталь на 4 мм и на 8 мм требует разного листа.
| Деталь | Прокат | Причина | Что проверить |
|---|---|---|---|
| Кронштейн, 1–2 гибки | Холоднокатаный до 5 мм | Ровная полка | Радиус и поставка |
| Сварной корпус | Горячекатаный от 5 мм | Сортамент х/к кончается | Зачистка кромок |
| Панель, крышка, кожух | Холоднокатаный | Поверхность под грунт | Плоскость после резки |
| Фланец | Горячекатаный и фреза | Плоскость даёт обработка | Припуск на плоскость |
| Деталь под вытяжку | Холоднокатаный, ГОСТ 9045-93 | 08Ю, 08кп, 08пс | Группа вытяжки |
| Покраска без съёма | Холоднокатаный | Меньше подготовки | Кто наносит покрытие |
Марку под нагрузку, среду и сварку выбирают отдельно от способа прокатки. Если толщина на чертеже теснее допуска листа, в строку проката добавляют фрезеровку грани. На 8 мм холоднокатаного листа по ГОСТ 19904-90 уже нет. Ориентир по маркам — справочник как выбрать марку стали под условия работы.
Толстый сварной узел закрывает горячекатаный лист, тонкую панель с покрытием — холоднокатаный. Допуск чертежа этот выбор сдвигает.
Что указать в заявке и частые ошибки при выборе
В заявке на лист под деталь семь полей. Без них поставщик выберет параметры сам, а цех получит заготовку, которую чертёж не принимает. Поля сверяют с маршрутом детали ещё до запуска в цех: резка, гибка, сварка и покрытие.
- Сортамент: ГОСТ 19903-2015 или ГОСТ 19904-90.
- Марка стали.
- Точность по толщине по таблицам выбранного стандарта.
- Класс плоскостности по таблице стандарта и допуск детали после резки.
- Кромка: обрезная или необрезная.
- Состояние поставки или группа вытяжки.
- Покрытие и кто готовит поверхность.
Холоднокатаный лист не заменяет фрезу. Дробеструй под покраску и плоскостность узкой детали пишут в заявке.
Как собрать запрос: как составить заявку на изготовление деталей. Отправьте на расчёт: пришлите чертёж на расчёт изготовления детали.
Частые вопросы
Чем холоднокатаная сталь отличается от горячекатаной?
Горячекатаную прокатывают в горячем состоянии. При остывании на ней остаётся окалина, а размеры и допуски задаёт ГОСТ 19903-2015. Холоднокатаную прокатывают без нагрева после травления, поэтому поверхность ровнее, а допуски задаёт ГОСТ 19904-90.
Как выбрать горячекатаный или холоднокатаный лист под задачу?
Смотрите толщину, покрытие и то, будет ли механообработка после резки. Тонким гнутым деталям до 5 мм чаще подходит холоднокатаный лист. Толстым сварным узлам подходит горячекатаный. Если толщину фрезеруют, выбор делает припуск.
Какая точность у холоднокатаного листа по ГОСТ 19904?
Допуски по толщине стандарт задаёт в таблицах, их берут по номинальной толщине и ширине. Разнотолщинность в одном сечении не больше половины суммы предельных отклонений по толщине. Плоскостность нормируют отдельно, на 1 м длины. Допуск листа остаётся допуском заготовки.
Источники
- ГОСТ 19903-2015. Прокат листовой горячекатаный. Сортамент
- ГОСТ 19904-90. Прокат листовой холоднокатаный. Сортамент
- ГОСТ 16523-97. Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения
- ГОСТ 9045-93. Прокат тонколистовой холоднокатаный из низкоуглеродистой качественной стали для холодной штамповки