Допуск плоскостности — одно число в рамке чертежа. Оно задаёт ширину зоны между двумя параллельными плоскостями: в эту зону обязана уложиться вся поверхность. К базе плоскостность не привязывают. Положить деталь на плиту и провести индикатором — почти всегда не тот замер: так получается параллельность относительно плиты, а не форма самой поверхности.
Что такое допуск плоскостности и зачем его указывают?
Допуск плоскостности ограничивает форму поверхности, а не её размер. Деталь может пройти контроль толщины, длины и диаметра и всё равно оказаться негодной. После фрезеровки или шлифовки поверхность бывает волнистой или выпуклой. Идеально плоской она не бывает: станок оставляет микронеровности, а снятие с зажима и внутренние напряжения слегка коробят деталь.
В таблице 1 ГОСТ Р 2.308-2023 плоскостность стоит в группе допусков формы. Рядом прямолинейность, круглость, цилиндричность, допуск формы заданного профиля и допуск формы заданной поверхности. С 1 марта 2024 года правила указания на чертеже задаёт этот стандарт. Прежний ГОСТ 2.308-2011 на территории РФ утратил силу: в карточке фонда срок действия ограничен 01.03.2024, и там указано пользоваться ГОСТ Р 2.308-2023.
Плоскостность ставят там, где важна сама поверхность, а не её наклон к другим элементам. Это посадочное место под подшипник, привалочная плоскость корпуса, стол приспособления. Фланец может уложиться в допуск по толщине и по диаметрам отверстий. На прокладку он всё равно сядет с щелью, если рабочая плоскость гуляет.
Допуск плоскостности держит форму поверхности отдельно от размеров. Деталь, точная по линейным размерам, может не собраться, если сама плоскость волнистая.
Поле допуска: зона между двумя параллельными плоскостями
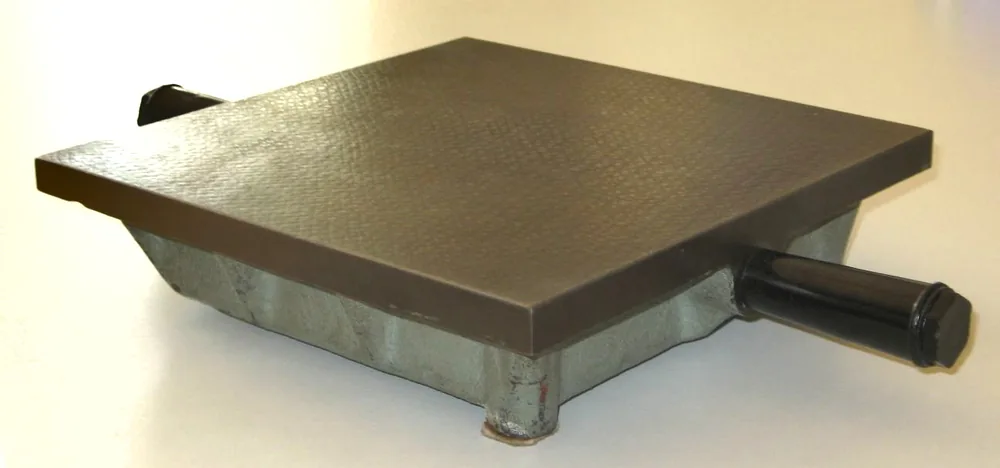
Железная поверочная плита размером 250×250 мм применяется для контроля плоскостности деталей. Фото: Rrudzik · CC0 1.0
Зона допуска — зазор между двумя параллельными плоскостями. Вся реальная поверхность должна лежать внутри, от края до края. Касание границы зоны допустимо. Выход любой точки за плоскость — уже выход из допуска.
Так зону описывает ASME Y14.5: поверхность обязана лежать между двумя параллельными плоскостями. Сами плоскости не обязаны совпадать ни с чем на детали. Число в рамке — полная ширина этого зазора, а не отступ «плюс-минус от середины».
В таблице Б.1 ГОСТ Р 2.308-2023 пример записан прямо. Допуск плоскостности поверхности — 0,1 мм. Это 0,1 мм на всю зону, а не ±0,1 мм. В том же приложении есть и другая запись: 0,1 мм на площади 100×100 мм. Она ограничивает участок, а не обязательно всю поверхность.
Запись «±0,02» для плоскостности — ошибка чертежа. Так ставят допуск линейного размера. У плоскостности нет номинала, от которого отступают в обе стороны. По ASME значение тоже полное, а не «плюс-минус».
Плоскости зоны не привязаны к номиналу на чертеже. Их ориентируют по самой детали так, чтобы зазор вышел самым узким. Уже этот зазор сравнивают с числом в рамке. На координатно-измерительной машине такой поиск называют минимальной зоной.
Допуск плоскостности — одно число, полная ширина зоны. Запись «±0,02» почти всегда относится к толщине или другому линейному размеру, а не к форме.
Чем плоскостность отличается от параллельности и прямолинейности
Параллельность отсчитывают от базовой плоскости. Плоскостность — нет. Одна и та же поверхность может пройти по плоскостности и при этом не быть параллельной ни одному элементу детали.
Возьмите фрезерованную плиту. Сама рабочая сторона ровная: нет ни выпуклости, ни вмятины. Если её положили на станок с перекосом, к столу станка она не параллельна. Плоскостность про стол ничего не говорит. Параллельность обязана сослаться на него как на базу.
Прямолинейность держит отдельную линию: сечение, ось или образующую. Плоскостность берёт поверхность целиком, во всех направлениях. Одного прохода индикатором вдоль кромки мало. Нужны точки и по длине, и по ширине.
Если нужны и форма, и ориентация, одного допуска плоскостности мало. Рядом ставят параллельность или перпендикулярность со ссылкой на базу. Плоскостность при этом не отменяют. Она по-прежнему нормирует форму.
| Допуск | Форма зоны допуска | Нужна база | Что контролирует |
|---|---|---|---|
| Плоскостность | Две параллельные плоскости | В примерах стандарта не указана | Форму всей поверхности |
| Параллельность | Две плоскости, параллельные базе | Нужна | Ориентацию поверхности относительно базы |
| Прямолинейность | Две параллельные линии в сечении | В примерах линии поверхности буквы нет | Форму отдельной линии, а не всей поверхности |
Ровная плита, положенная на станок с перекосом, проходит по плоскостности и проваливает параллельность столу. Это разные требования.
Как обозначить допуск плоскостности на чертеже
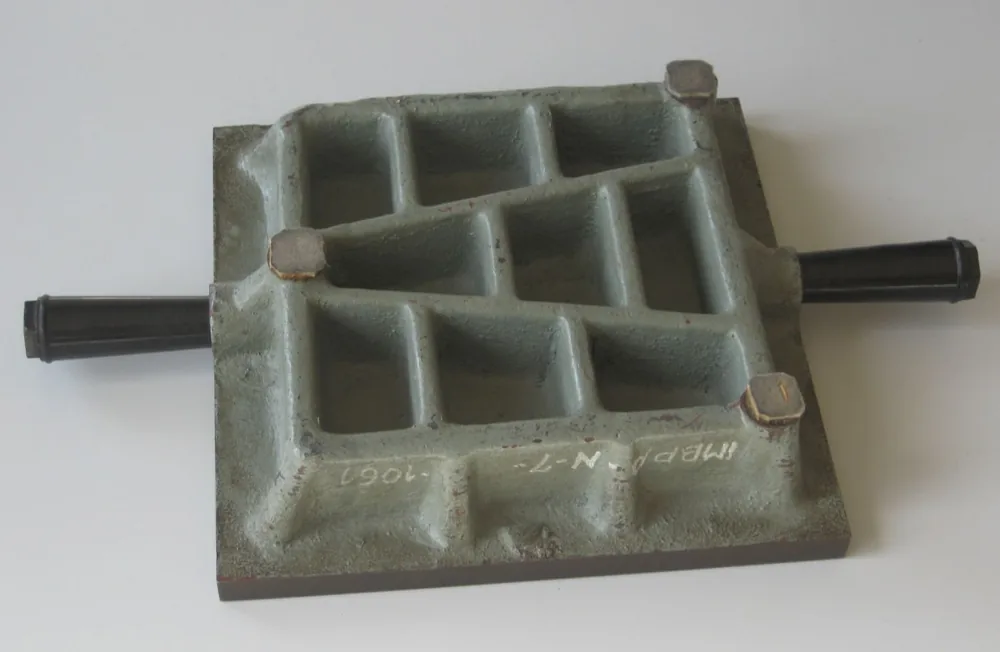
Поверочная плита из чугуна используется для проверки плоскостности обрабатываемых деталей. Фото: Rrudzik · CC0 1.0
Рамка по пункту 5.1 ГОСТ Р 2.308-2023 делится на части. В первой — графический символ вида допуска. У плоскостности это параллелограмм. Во второй — числовое значение в миллиметрах. В третьей и дальше — буква базы, общей базы или комплекта баз.
В примерах плоскостности из таблицы Б.1 третьей клетки нет: только символ и число. Букву базы туда не добавляют «для надёжности». Третья клетка нужна допуску, который от базы отсчитывают. В примере пункта 4.10 параллельность так и записана: относительно базы Б.
Линию от рамки к полной поверхности ведут к контуру или к его продолжению. Пункт 5.5 не разрешает делать эту линию продолжением размерной. Продолжением размерной соединяют допуск производного элемента: оси или плоскости симметрии. Это пункт 5.6, к плоскости детали он не относится.
Если допуск задан не на всю поверхность, а на участок, участок показывают утолщённой штрихпунктирной линией. Границы участка задают теоретически точными размерами. Так написано в пункте 5.13.
Две ошибки встречаются чаще остальных. Первая — знак «±» вместо цельного числа зоны. Вторая — буква базы в рамке плоскостности. Лишняя буква не делает допуск строже. Она подменяет форму ориентацией.
Если поверхность ни к чему в узле не привязана, не ставьте в рамку плоскостности букву базы. В примерах ГОСТ Р 2.308-2023 её нет.
Как выбрать число допуска плоскостности
Пункт 4.8 ГОСТ Р 2.308-2023 говорит прямо: числовые значения геометрических допусков выбирают по ГОСТ 24643. Своё число смотрят в действующей таблице этого стандарта. Переписывать его с другой детали нельзя.
Отдельного правила «допуск плоскостности обязан быть меньше допуска на толщину, иначе он бесполезен» в прочитанных пунктах ГОСТ Р 2.308-2023 нет. В пояснениях к ASME допуск формы сравнивают с допуском размера. Там же оговорено: при символе независимости это сравнение снимают. На российский чертёж правило само по себе не переносят. Число берут по ГОСТ 24643, а не вычитанием из допуска толщины.
Степень точности выбирают по функции поверхности, а не по привычке ставить строже. Таблица ниже — ориентир по задаче. Это не выписка из ГОСТ 24643 и не готовые миллиметры.
| Назначение поверхности | Насколько строгий допуск нужен | Риск при избыточном ужесточении |
|---|---|---|
| Уплотнение под мягкую прокладку (паронит, резина) | Средняя строгость: прокладка перекрывает небольшую волнистость | Лишняя шлифовка без выигрыша в герметичности |
| Стыковка металл по металлу без прокладки | Высокая строгость: щель напрямую влияет на герметичность и посадку | Оправдано функцией, нужна шлифовка или притирка |
| Опорная поверхность под станок или приспособление | Высокая строгость: от неё зависит точность следующей обработки | Жёстче требований станка — деталь дороже без пользы |
| Некритичная монтажная плоскость без уплотнения | Низкая строгость: часто хватает чистовой фрезеровки | Контроль на КИМ занимает время и на сборку не влияет |
Точное число сверяют по ГОСТ 24643 до запуска в металл. Назначать его наугад — значит либо отпустить форму, либо оплатить лишнюю обработку.
Число в рамке выбирают по ГОСТ 24643. Это пункт 4.8 ГОСТ Р 2.308-2023. Копировать допуск с детали другого размера нельзя.
Методы контроля плоскостности: от поверочной плиты до КИМ
Самая частая ошибка на плите — положить деталь и провести индикатором или рейсмусом, не выставив её. Так измеряют параллельность нижней стороны относительно плиты, а не плоскостность верхней. Если деталь просто лежит с перекосом, индикатор завысит отклонение там, где сама поверхность в допуске.
У этого способа есть асимметрия. Деталь, которая прошла замер, действительно годна: плоская поверхность пройдёт и при перекосе. Деталь, которая не прошла, перепроверяют другим методом. Иначе годную спишут в переделку из-за постановки замера, а не из-за брака.
| Метод | Что измеряет | Для каких деталей подходит |
|---|---|---|
| Плита и индикатор без выставления | Параллельность относительно плиты, не плоскостность | Только быстрый отсев явного брака |
| Метод «на краску» (притирка) | Контакт поверхности с эталоном в отдельных точках | Плоские притёртые поверхности небольшого размера |
| Три регулируемые опоры и индикатор | Плоскостность после выставления детали | Мелкосерийный и единичный контроль |
| Плита с отверстием и индикатор | Плоскостность без КИМ | Детали, которые можно двигать по плите |
| Координатно-измерительная машина | Плоскостность по множеству точек, Best Fit или Minimum Zone | Серия и сложная геометрия |
Проверка на регулируемых опорах вручную
Деталь ставят на три опоры регулируемой высоты. Опоры разносят как можно дальше друг от друга: так замер устойчивее. Высоту подстраивают, пока размах индикатора при проходе по поверхности не станет минимальным. Этот минимальный размах и есть отклонение от плоскостности.
- Установить деталь на три регулируемые опоры, разнесённые максимально широко.
- Провести индикатором по контролируемой поверхности и записать размах показаний.
- Подстроить высоту опор и повторить проход, добиваясь минимального размаха.
- Повторять, пока размах не перестанет уменьшаться. Это и есть отклонение от плоскостности.
Три точки только выставляют деталь для замера. Это не база чертежа. Плоскостность по-прежнему указывают без буквы базы.
Плита с отверстием и координатно-измерительная машина
Без КИМ отклонение снимают плитой с отверстием. Индикатор касается детали через отверстие, деталь двигают по плите. Максимальный размах показаний принимают за отклонение от плоскостности.
Координатно-измерительная машина собирает тот же смысл точнее. Щуп снимает много точек по длине и ширине, программа считает отклонение по этому массиву. По нескольким точкам о всей поверхности судить нельзя. Неровность прячется между ними.
Если деталь не помещается на плиту
Для детали крупнее плиты и стола КИМ ни плита, ни щуп замер не закроют. Каким прибором проверять такую поверхность, пишут в требованиях к приёмке вместе с чертежом. Выяснять это после спорного протокола дороже.
Как КИМ считает плоскостность: Best Fit против Minimum Zone?
Координатно-измерительная машина не видит плоскостность напрямую. Она получает облако точек и дальше считает отклонение алгоритмом. Два основных пути — метод наименьших квадратов (Best Fit) и метод минимальной зоны (Minimum Zone).
Best Fit строит среднеквадратичную плоскость через облако и меряет отклонения от неё. Метод применяли раньше: расчёт проще и легче для слабых машин.
Minimum Zone ищет минимальную ширину между двумя параллельными плоскостями, куда укладываются все точки. Это прямое определение допуска плоскостности.
Разница видна на цифрах разобранного примера. Допуск там — 0,57 единицы, не миллиметры чертежа. Best Fit дал 0,6125, и деталь забраковали. Minimum Zone по тем же точкам дал 0,5419, и деталь была годна.
Ориентация плоскости Best Fit зафиксирована. Она не совпадает с ориентацией, которую ищет минимальная зона. Алгоритмы выбирают разные верхние точки одной и той же поверхности.
При заказе контроля на КИМ уточняйте метод расчёта. Протокол с одним готовым числом этого не заменяет.
Одна и та же деталь: по Best Fit брак при 0,6125, по Minimum Zone годна при 0,5419. Метод расчёта меняет вердикт, сама деталь при этом не меняется.
Частые ошибки при указании и проверке плоскостности
Большинство проблем с плоскостностью сводится к повторяющимся ошибкам. Их стоит вычеркнуть в своём чертеже до запуска в металл.
- Допуск плоскостности записан со знаком «±» вместо цельного числа зоны. Такая запись обычно относится к линейному размеру.
- В рамку плоскостности вписана буква базы. В примерах таблицы Б.1 ГОСТ Р 2.308-2023 её нет.
- Отклонение снято индикатором по плите без выставления детали. Результат относится к параллельности, а не к форме.
- Число скопировано с другой детали или ужесточено без таблицы ГОСТ 24643, на которую ссылается пункт 4.8.
- В протоколе КИМ не назван метод расчёта, Best Fit или Minimum Zone. Годную деталь могли забраковать алгоритмом.
Если хотя бы один пункт совпал с чертежом, поправить его дешевле до запуска. Переделка готовой детали после спорного протокола обходится дороже. Если чертёж уже на руках, а допуск или метод контроля под вопросом — пришлите чертёж, посчитаем допуски и сроки.
Если сомневаетесь в рамке, сверьте число и метод контроля до запуска в металл. Спорный протокол на готовой детали обходится дороже правки чертежа.
Частые вопросы
Нужна ли база для допуска плоскостности?
Нет. В примерах таблицы Б.1 ГОСТ Р 2.308-2023 у плоскостности в рамке только символ и число. Букву базы ставят в третью часть рамки, когда допуск от базы отсчитывают, как у параллельности.
Чем допуск плоскостности отличается от допуска параллельности?
Параллельность отсчитывают от базовой плоскости, плоскостность — нет. Поверхность может пройти по плоскостности и не быть параллельной ни одному элементу детали.
Можно ли указывать допуск плоскостности как ±0,02 мм?
Нет. Допуск плоскостности задают одним числом — полной шириной зоны между двумя плоскостями. Запись со знаком «±» обычно относится к другому параметру, например к толщине. В примере ГОСТ Р 2.308-2023 стоит 0,1 мм на всю зону, а не ±0,1 мм.
Как проверить плоскостность без координатно-измерительной машины?
Деталь ставят на три регулируемые опоры и подстраивают их до минимального размаха индикатора. Второй путь — плита с отверстием: индикатор касается детали через отверстие, а максимальный размах принимают за отклонение.
Какой допуск плоскостности считается нормальным для уплотнительной поверхности?
Единого числа для всех фланцев нет. Пункт 4.8 ГОСТ Р 2.308-2023 отправляет за числом к ГОСТ 24643. Функция узла — прокладка, сухое уплотнение или точная стыковка — подсказывает, какую строгость искать. Готовое число берут из действующей таблицы стандарта, а не из чужого чертежа.
Источники
- ГОСТ Р 2.308-2023. Допуски формы и расположения поверхностей. Правила выполнения — текст стандарта, дата введения 01.03.2024
- ГОСТ 2.308-2011. Карточка фонда нормативных документов — ФГБУ «Институт стандартизации»: статус «утратил силу в РФ», пользоваться ГОСТ Р 2.308-2023
- How to Evaluate Flatness in GD&T — FARO Technologies, разбор Best Fit и Minimum Zone
- Flatness — GD&T Basics, проверка плоскостности и отличие от параллельности