Мелкую серию заливных деталей со встроенным узлом обычно делают вакуумным литьём в силикон, крупную — литьём под давлением или MIM. Метод выбирают по тиражу, сроку и месту вставки, а не по названию технологии. Ниже — сравнение способов и список того, что передать подрядчику.
Что такое заливная деталь и зачем ей встроенный узел
Заливная деталь — отливка из полимера или металла, в которую металлическая вставка попадает до заливки. Её кладут в форму, и материал схватывает её при отверждении. Закладной элемент — резьбовая втулка, штифт, крепёжная пластина — входит в состав детали: снять его, не разрушив корпус, уже нельзя.
Типичный случай: пластиковый корпус, в который после литья вручную вкручивают четыре втулки. Каждая втулка — отдельная операция, и каждая может встать с перекосом. Если заложить втулки в форму, их положение задаёт оснастка, а сборочных операций становится меньше.
Речь о технических деталях: корпусах, кронштейнах, узлах приборов. Заливные полы и витражи — другая тема.
Встроенный узел — не крепёж, добавленный к детали, а часть отливки: его положение решает форма, а не рука сборщика.
Четыре способа получить заливную деталь
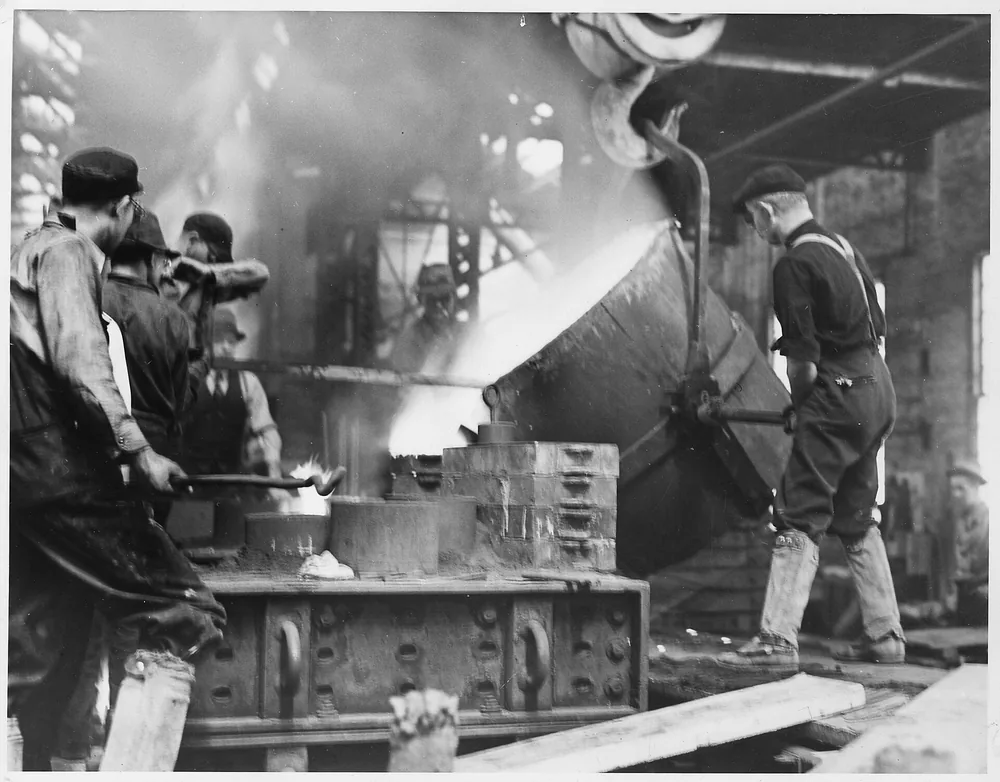
Рабочие литейного цеха заливают расплавленный металл в формы. Фото: Unknown author Unknown author or not provided · Public domain
Для литых деталей используют четыре метода: вакуумное литьё в силикон, литьё под давлением, MIM и литьё по выплавляемым моделям. Выбор идёт по двум признакам: тиражу и материалу — полимер или металл. Когда форма не нужна, деталь печатают на 3D-принтере или точат на станке с ЧПУ.
Вакуумное литьё в силикон
Мастер-модель обливают силиконом, получают форму и заливают в неё двухкомпонентный полиуретан. Метод подходит для прототипов и малых серий. Силиконовая форма изнашивается, поэтому её ресурс ограничен: сколько отливок она выдержит, уточняйте у подрядчика.
Литьё под давлением
Расплавленный материал впрыскивают в стальную форму под давлением. Оснастка дорогая, зато отливки идут быстро и одинаково. Метод окупается на большом тираже и заменяет вакуумное литьё в силикон, когда серия перерастает возможности мягкой формы.
MIM (литьё металлических порошков)
MIM построен на принципе литья под давлением, но в форму идёт не пластик, а смесь металлического порошка со связующим — фидсток. После литья связующее удаляют (дебиндинг), деталь спекают. При спекании она усаживается, и эту усадку закладывают в размеры формы.
Литьё по выплавляемым моделям
Так получают металлические отливки сложной формы. Модель из выплавляемого состава покрывают керамической оболочкой и выплавляют, остаётся полость под металл. Форма одноразовая: на каждую отливку нужна новая модель.
Как идёт вакуумное литьё в силикон: путь детали по шагам
Вакуумное литьё идёт цепочкой: мастер-модель, силиконовая форма, заливка, извлечение. Срок закладывается на первых двух шагах, точность — на первом: размеры мастер-модели переходят на каждую отливку. Силиконовая форма изготавливается по мастер-модели, а заливают её двухкомпонентным полиуретаном.
- Мастер-модель. Её печатают на 3D-принтере или точат на станке с ЧПУ. Дефект поверхности модели повторится в каждой отливке.
- Форма. Модель закрепляют в опалубке и заливают жидким силиконом. Уже здесь продумывают, как зафиксировать вставки.
- Разрез. Застывшую форму разрезают и вынимают модель. Остаётся полость с литниками и каналами для выхода воздуха.
- Подготовка материала. Смешивают два компонента полиуретана и удаляют из смеси воздух — это дегазация.
- Заливка. Вставки укладывают в полость, форму собирают, смесь заливают под вакуумом. Так она заполняет тонкие стенки без пузырей. Дальше идёт отверждение.
- Извлечение. Отливку достают, срезают литники, при необходимости дорабатывают поверхность.
Ресурс формы, температуры, время отверждения и твёрдость по Шору зависят от системы материала. Берите эти числа из документации производителя системы и у подрядчика.
Факт. Силиконовая форма изнашивается с каждой отливкой, поэтому вакуумное литьё в силикон подходит для малых серий, а не для массового выпуска.
Встроенные элементы: как вставка держится в детали
Вставку держит не сама заливка, а подготовка поверхности и геометрия. Обезжиренная, накатанная или прогрунтованная деталь схватывается с полиуретаном, гладкий цилиндр — нет. Вторая причина отказов — смещение вставки при заливке и напряжения от усадки.
Оправки и фиксаторы удерживают вставку в форме, чтобы поток материала её не сдвинул. Поверхность обезжиривают, наносят праймер, а накатка или пазы дают механическое сцепление. Режим подготовки сверяйте с документацией производителя системы.
Усадка создаёт напряжения вокруг закладного элемента: материал остывает и сжимает жёсткую вставку. Острые кромки усиливают эти напряжения, поэтому их скругляют.
Подрядчику нужны нагрузка на вырыв и момент затяжки. Цифры даёт заказчик, без них форму вставки подбирают наугад. Типичная ошибка — гладкая вставка без обезжиривания: первая же затяжка проворачивает её или вырывает.
Вставка держится не заливкой, а подготовкой поверхности и геометрией: гладкий цилиндр без накатки и праймера держаться не будет.
Какой метод выбрать по тиражу, сроку и материалу
На малом тираже выигрывает силикон, на большом — стальная оснастка, для металла — MIM или выплавляемые модели. Сводка по шести методам ниже. В таблице слова, а не числа: точные значения зависят от детали и подрядчика.
| Метод | Тираж | Срок до первых деталей | Оснастка | Точность | Материалы |
|---|---|---|---|---|---|
| Вакуумное литьё в силикон | прототипы, малая серия | короткий | недорогая форма, малый ресурс | средняя, зависит от усадки | полиуретаны |
| Литьё под давлением | большая серия | долгий старт | стальная, дорогая | стабильная на серии | пластики |
| MIM | большая серия | долгий старт | стальная, дорогая | зависит от усадки при спекании | металлические порошки |
| Выплавляемые модели | малая и средняя серия | средний | форма одноразовая | средняя, добирают на станке | металлы |
| 3D-печать | единицы | самый короткий | не нужна | зависит от технологии | пластики, металлы |
| ЧПУ | единицы и серия | короткий | не нужна | жёсткие допуски | металлы, пластики |
Универсального порога тиража нет. Точку, где литьё под давлением обгоняет силикон, считают под деталь по цене стальной формы. «Лучшего вообще» метода тоже нет: под другую задачу выигрывает другой.
Что заложить в конструкцию: усадка, уклоны, толщина стенки
Под литьё конструкцию готовят до запроса: закладывают усадку, литейные уклоны, радиусы и ровную стенку. Без этого деталь либо не выйдет из формы целой, либо получит пустоты и раковины. Точные размеры добирают механической обработкой.
Усадка входит в размер формы. Диапазон для полиуретана и MIM берите из документации материала: у разных систем он разный. Уклоны и радиусы нужны, чтобы вынуть отливку без повреждений. Тонкая стенка не заполнится, а резкий переход от тонкого к массивному даст усадочную раковину. Вставку и литник размещают так, чтобы воздух не оставался под вставкой.
Точные посадочные поверхности обычно доводят на станке.
Допуск литой детали определяют усадка и толщина стенки, а не точность станка: то, что нужно точно, добирают механической обработкой.
Что передать подрядчику и как идёт заказ по чертежу
Для расчёта нужны 3D-модель, чертёж с допусками, техзадание, материал и твёрдость, тираж и спецификация вставок. Допуски задаются в чертеже и 3D-модели заказчика: если их там нет, подрядчик считает по умолчанию, и на приёмке начинается спор.
- Запрос. Отправьте пакет документов. Как подготовить запрос на расчёт, разобрано отдельно.
- Расчёт. Подрядчик оценивает оснастку, партию и срок.
- Образец. Делают мастер-модель или пробную отливку.
- Согласование. Вы проверяете образец по чертежу, вставки — на затяжку.
- Партия. Запуск серии и приёмка.
Сроки называйте только те, что подтвердит подрядчик. Универсальных чисел здесь нет. Что писать в заказе, смотрите в разборе про то, что указать подрядчику при пробной партии.
Мнение. Если тираж или нагрузка на вставку не определены, начинайте с пробной партии: она стоит дешевле ошибки, найденной в серии.
Дефекты заливных деталей и приёмка партии
Типовые дефекты заливных деталей — пузыри, непролив, усадочные раковины и проблемы у вставки. Усадка вызывает литейные дефекты: чаще всего там, где стенка массивнее соседних, то есть у вставок. У каждого дефекта есть причина и действие заказчика.
- Пузыри. Воздух остался в форме или в материале. Спросите у подрядчика про дегазацию и вентиляцию формы.
- Непролив. Тонкая стенка или слабое заполнение. Утолщите стенку или сместите литник.
- Усадочные раковины и разнотолщинность. Массивный узел остывает медленнее остальной детали. Выровняйте толщину, облегчите узел.
- Зазор, трещина, проворот у вставки. Усадка и слабое сцепление. Проверьте подготовку поверхности и затяжку на образце.
Образец принимайте до запуска серии, вместе с сертификатом на материал. Сверяйте размеры и положение вставок с чертежом. Как принять партию и сверить деталь с чертежом, описано в разделе про контроль качества.
Когда заказывать заливные детали, а когда искать другой путь
Заливка со вставками выигрывает, когда форма сложная, вставки нужны в самой отливке, а серия малая. Если деталь несёт нагрузку, греется или требует жёстких допусков, лучше металл со станка.
Три вопроса перед запросом:
- Сколько деталей нужно — единицы, малая серия, большая?
- Какая нагрузка и температура, полимер их выдержит?
- Где стоит вставка и как её будут затягивать?
Если по ответам выходит металл или нужна точная посадка, можно выбрать маршрут обработки под конкретную деталь. Когда часть узла металлическая, пришлите чертёж: подскажем, что делать на станке, а что оставить литью.
Частые вопросы
Какие дефекты бывают у заливных деталей?
Чаще всего это пузыри воздуха, непролив тонких стенок, усадочные раковины и разнотолщинность. Причины — воздух в форме, слишком тонкая стенка или массивные узлы, которые остывают неравномерно.
Что выгоднее для серии: литьё в силикон или литьё под давлением?
Силиконовая форма дешевле на старте и подходит для малых серий. Стальная оснастка для литья под давлением дороже, но окупается на большом тираже. Точку перехода считают под конкретную деталь.
Чем MIM отличается от обычного литья под давлением?
В MIM заливают смесь металлического порошка со связующим, затем связующее удаляют и деталь спекают. Получается металлическая деталь, но с усадкой при спекании, которую закладывают в размеры.
Источники
- Росстандарт — Федеральное агентство по техническому регулированию и метрологии
- Федеральный информационный фонд стандартов — каталог национальных стандартов
- Metal Powder Industries Federation — отраслевая ассоциация по порошковой металлургии и MIM