Нержавейку и титан режут медленнее обычной стали, но подачу занижать нельзя: под резцом металл упрочняется, а тепло остаётся у кромки. Ниже: как выбрать режимы, чем охлаждать, что учесть при сварке и какую отделку заказать после обработки.
Почему нержавейка и титан обрабатываются тяжелее обычной стали
Деталь из нержавейки обычно стоит дороже такой же из стали 45: режимы приходится занижать, а инструмент меняют чаще. Причин две. Аустенитная нержавеющая сталь склонна к наклёпу: поверхность под резцом упрочняется, и следующий проход режет уже более твёрдый слой. К этому добавляется низкая теплопроводность: тепло остаётся у кромки и не уходит со стружкой.
Аустенитные марки — например, 12Х18Н10Т и 08Х18Н10. Стружка у них вязкая и сливная, она липнет к кромке, а налипший металл рвёт режущую грань. Это одна из типичных причин брака при обработке металла.
У титановых сплавов ВТ1-0 и ВТ6 теплопроводность тоже низкая, а при нагреве они ещё и реагируют с материалом инструмента. Точные свойства конкретной марки берите из паспорта и сертификата на металл, а не из пересказов: в открытых источниках цифры расходятся. Как марка металла меняет обработку и цену, показано в разделе о материалах.
| Материал | Главная сложность при резании | Что менять в обработке |
|---|---|---|
| Аустенитная нержавейка | Наклёп и налипание стружки | Острая кромка, подача выше порога трения, непрерывный рез |
| Дуплексная сталь | Больше нагрузка на инструмент | Жёсткая оснастка, короткий вылет, щадящая скорость |
| ВТ1-0 | Тепло у кромки, реакция с инструментом | Пониженная скорость, обильное охлаждение |
| ВТ6 | Хуже отводит тепло, чем ВТ1-0 | Ещё ниже скорость, контроль износа пластины |
Режимы резания нержавеющей стали: точение, фрезерование, сверление
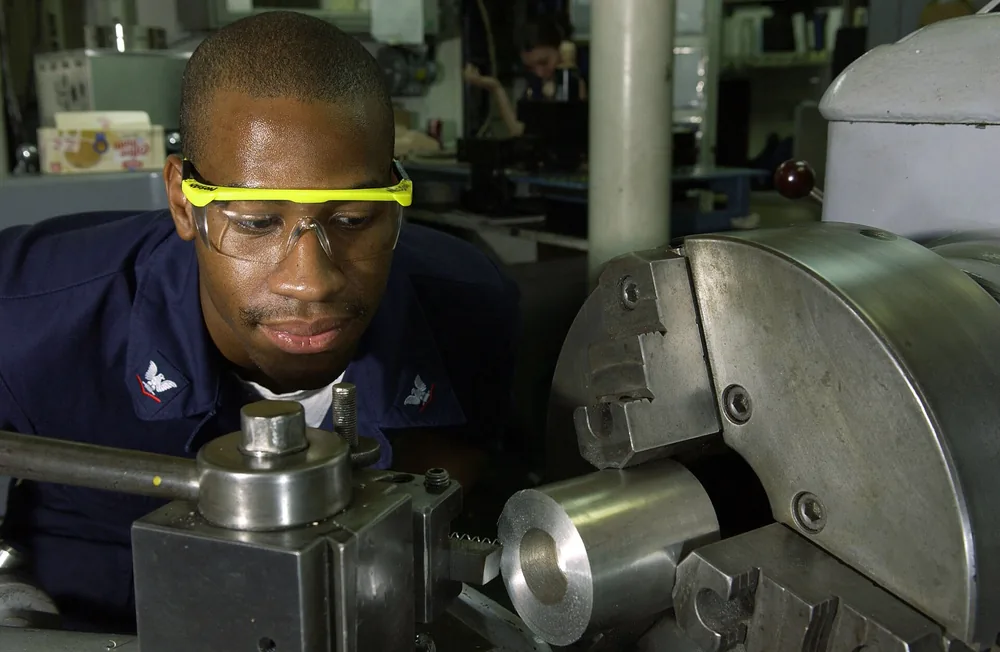
Токарная обработка нержавеющей стали. Выбор режима резания и охлаждения критичен для предотвращения перегрева и получения требуемой точности. Фото: U.S. Navy photo by Photographer's Mate 3rd Class Jason T. Poplin · Public domain
Порядок выбора такой. Стартовую скорость берут из каталога производителя инструмента. Подачу задают не ниже порога, при котором кромка режет, а не трёт. Глубину назначают больше наклёпанного слоя. Режимы определяют стойкость твёрдосплавного инструмента: неверная подача убивает пластину раньше, чем она отработает свой ресурс.
| Операция | Скорость резания | Подача | Глубина резания |
|---|---|---|---|
| Точение | Стартовая из каталога на пластину | Не ниже порога, где кромка режет | Больше наклёпанного слоя |
| Фрезерование | Стартовая из каталога на фрезу | Стабильная на зуб, без выдержек | Радиальная меньше, чем для стали |
| Сверление | Ниже, чем для стали | Постоянная, без остановок | По диаметру и вылету сверла |
Числа не вписаны намеренно: их берут из каталогов Sandvik Coromant, Seco, Iscar или Mitsubishi под конкретную пластину. Итог зависит от жёсткости станка и вылета инструмента.
Точение: черновое и чистовое
На черновом проходе глубину делают большой, подачу — рабочей. На чистовом глубину не сводят к нулю: резец уйдёт в слой, упрочнённый предыдущим проходом. При слишком малой подаче кромка не режет, а трёт, и нагрев растёт быстрее, чем его уносит СОЖ.
Фрезерование и сверление
Остановка инструмента в резе оставляет упрочнённую зону, поэтому рез должен идти непрерывно.
Кромку фрезы чаще всего ломают на врезании и выходе, поэтому траекторию входа делают плавной. Сверло не должно тереть без реза: подачу держат постоянной и выводят стружку. Отдельные вопросы по ЧПУ разобраны в статье про то, что указать в заявке на обработку нержавейки на ЧПУ.
Титан: скорость и подача, охлаждение, риск возгорания стружки
Скорость резания титана берут ниже, чем для нержавейки, а подачу не занижают. Универсальной цифры нет: стартовые значения для ВТ1-0 и ВТ6 берут из каталога производителя инструмента и уточняют по станку. Любая цифра без источника и без привязки к пластине вводит в заблуждение.
У титана проблема не в твёрдости, а в тепле, которое не уходит в стружку. Режим строят вокруг отвода тепла.
У титановых сплавов низкая теплопроводность, поэтому вся тепловая нагрузка ложится на кромку. Сплав ВТ6 отводит тепло хуже ВТ1-0, значит, для него тепловая нагрузка на инструмент выше. Конкретные значения теплопроводности сверяйте по справочнику.
Охлаждение нужно обильное. У СОЖ для титана есть ограничения по присадкам, в первую очередь по хлору и сере: требования уточняйте в документации производителя жидкости и инструмента.
Мелкая стружка и пыль титана пожароопасны. Свои правила здесь придумывать нельзя: работайте по действующим требованиям безопасности предприятия и рекомендациям поставщика материала.
Инструмент и СОЖ: что ставить на станок и как охлаждать
Станки для механической обработки металлов. Фото: Associated British Machine Tool Makers · Public domain
Под нержавейку и титан ставят твёрдый сплав с износостойким покрытием: TiAlN, AlCrN и аналоги. Кромка острая, геометрия положительная, стружколом рассчитан на вязкую стружку. Пластину меняют по износу задней грани, а не «пока режет»: изношенная кромка трёт металл и запускает наклёп.
Частый вопрос: почему нельзя просто сильнее охладить? Потому что охлаждение не заменяет режим. Если подача занижена и кромка трёт, тепло рождается быстрее, чем его уносит жидкость. СОЖ снижает нагрев и помогает выводить стружку, но правильную подачу не подменяет.
| Материал | Инструмент и покрытие | Охлаждение | Чего избегать |
|---|---|---|---|
| Нержавейка | Твёрдый сплав с TiAlN или AlCrN, острая кромка | Эмульсия или синтетика, через инструмент, если станок умеет | Подачи ниже порога трения, изношенной пластины |
| Титан | Твёрдый сплав с покрытием, положительная геометрия | Обильно, через инструмент, концентрацию держать по паспорту | Остановок в резе, присадок с хлором и серой без проверки |
Способ подачи и концентрацию СОЖ задаёт технолог под станок: эмульсия, синтетика и масла ведут себя по-разному.
Сварка нержавейки: особенности, способ и защита шва
Сварка нержавейки требует защитного газа аргона и малого тепловложения. Шов и корень защищают от воздуха, присадку подбирают под марку. Перегрев провоцирует межкристаллитную коррозию и деформации. Заказчику это нужно знать, чтобы правильно описать шов в чертеже.
Способ выбирают под деталь. TIG подходит для тонкостенных деталей и ответственных швов. MIG/MAG даёт производительность на более толстом металле. Лазер вносит мало тепла и меньше ведёт деталь. Присадку берут по марке основного металла, подбор делает технолог по паспорту сварочных материалов.
Порядок работы:
- Подготовить и обезжирить кромки.
- Защитить корень шва газом.
- Варить на малом тепловложении.
- Проверить цвет шва: цвета побежалости показывают, что защита была неполной.
- Стравить и пассивировать шов.
Для нержавейки используют отдельный инструмент, чтобы не занести углеродистые частицы, из-за которых потом появляются очаги ржавчины.
Сварка титана и разнородных сочетаний
У титана защита строже, чем у нержавейки. Титановые сплавы при сварке требуют аргона не только для шва, но и для обратной стороны и зоны остывания: металл, пока не остыл, активно тянет из воздуха кислород и азот. Допустимые цвета побежалости берут из нормативов заказчика или подрядчика, а не из общих таблиц.
У титана шов защищают до полного остывания, а сочетание с другими металлами решают в конструкции, а не на сварочном посту.
Подготовка кромок жёстче: любое загрязнение и жир делают шов хрупким, поэтому кромки обезжиривают и чистят перед каждой сваркой.
Титан со сталью напрямую не сваривают: в шве образуются хрупкие фазы. Какие соединения применяют вместо этого, определяет конструктор по источникам, а не сварщик на месте.
Нержавейку с конструкционной сталью варить можно, но присадку выбирает технолог. Заказчику достаточно указать назначение узла: среда, нагрузка, требования к коррозионной стойкости. От этого зависит, чем будут варить.
Отделка после обработки: травление, пассивация, шлифовка, электрополировка
Отделка для нержавейки — продолжение маршрута детали. Травление и пассивация восстанавливают защитные свойства аустенитной стали после сварки: травление снимает окалину и цвета побежалости, пассивация возвращает защитную плёнку. Шлифовка и полировка меняют вид и шероховатость, а не коррозионную стойкость.
| Операция | Что убирает или даёт | Когда просить |
|---|---|---|
| Травление | Снимает окалину и цвета побежалости после сварки | После любой сварки видимого шва |
| Пассивация | Восстанавливает защитную плёнку | Для деталей в агрессивной среде |
| Шлифовка и полировка | Снижают шероховатость, выравнивают вид | Когда важен внешний вид или чистота поверхности |
| Электрополировка | Сглаживает микрорельеф, снижает налипание | Для гигиеничных и медицинских деталей |
Достижимую шероховатость Ra уточняйте у подрядчика до запуска детали в работу.
Проверяют результат визуально и замером шероховатости. Критерии приёмки заказчик прописывает заранее.
Мнение. Если шов работает в агрессивной среде, вписывайте травление и пассивацию в чертёж сразу: дописывать их после расчёта значит пересчитывать срок и цену.
Что указать в чертеже и ТЗ, чтобы материал не увеличил цену и срок
Чертёж и ТЗ заказчика задают режимы резания косвенно: марка, допуски и шероховатость определяют инструмент, число проходов и машинное время. Без этих данных подрядчик вернётся с вопросами и срок сдвинется. Материал влияет на цену по одной логике: меньшие режимы дают больше машинного времени, а инструмент изнашивается быстрее.
Что должно быть в заявке:
- марка, состояние поставки и стандарт, по которому идёт материал;
- сертификат на металл или требование его предоставить;
- допуски и шероховатость с указанием только нужных поверхностей: избыточные допуски удорожают деталь;
- требования к шву: способ сварки, контроль, допустимые дефекты;
- отделка: травление, пассивация, шлифовка, электрополировка;
- назначение узла и среда, в которой он работает;
- количество деталей в партии.
Чем точнее описан шов и отделка, тем меньше уточнений и тем ближе итоговая цена к первому расчёту.
Пришлите чертёж на расчёт, а если марка или отделка не определены, напишите в заявке назначение узла: технолог подскажет варианты.
Частые вопросы
Почему нержавейка налипает на резец и быстро изнашивает инструмент?
Аустенитная сталь упрочняется под резцом и плохо отводит тепло, поэтому металл налипает на кромку и образует нарост. Помогают острая кромка, подача выше порога трения, непрерывный рез и своевременная смена пластины.
Как выбрать скорость и подачу при обработке титана?
Скорость берут ниже, чем для нержавейки, а подачу не занижают. Стартовые значения для ВТ1-0 и ВТ6 берут из каталога производителя инструмента и уточняют по жёсткости станка.
В чём особенности сварки нержавейки?
Нужны малое тепловложение, защита шва и корня аргоном и подходящая присадка. Перегрев даёт деформации и риск межкристаллитной коррозии, а после сварки шов травят и пассивируют.
Источники
- Росстандарт: национальные стандарты — Федеральное агентство по техническому регулированию и метрологии
- Sandvik Coromant: каталог и рекомендации по обработке нержавеющих сталей и титана — Sandvik Coromant
- ASTM International: стандарты по очистке и пассивации нержавеющей стали — ASTM International