Обозначение резьбы на чертеже — это тип, диаметр, шаг, класс точности и направление, записанные в строгом порядке: например, M10x1.5-6H. Если хотя бы одного элемента не хватает, технолог не имеет права додумывать резьбу за конструктора — деталь уходит на уточнение, а срок сдвигается минимум на 1–2 дня.
Что показывает обозначение резьбы на чертеже и почему это критично для производства
Обозначение резьбы — это не буква M сама по себе, а полный набор данных для метчика, резьбофрезы или плашки: тип резьбы, диаметр, шаг, поле допуска и направление свивания. Каждый из этих параметров технолог берёт из строки на чертеже буквально, а не подбирает по смыслу детали.
Однажды в чертеже стояло просто «М10» без указания шага и допуска. Резьба под этим диаметром бывает крупной и мелкой, а деталь предполагала мелкий шаг под конкретную гайку. Технолог не имел права выбрать вариант сам — деталь ушла на уточнение к конструктору.
Технолог не додумывает резьбу за конструктора: неполное обозначение — это не мелочь, а повод остановить запуск в производство.
Итог такой паузы предсказуем: письмо с вопросом, ожидание ответа, сдвиг очереди на станке. На практике это 1–2 рабочих дня простоя — притом что исправление самого обозначения в чертеже занимает у конструктора несколько минут.
Из чего состоит обозначение резьбы: тип, диаметр, шаг, допуск, направление
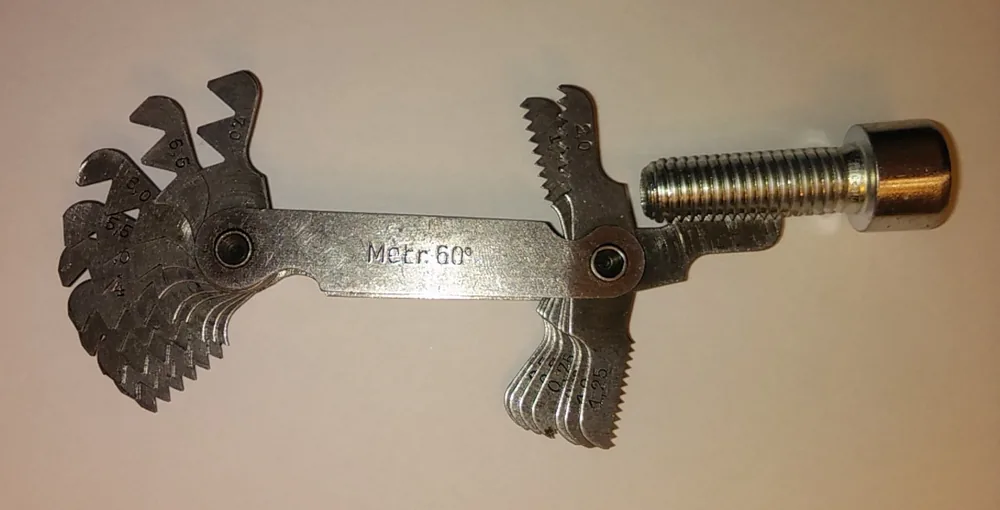
Инструмент для проверки шага метрической резьбы с образцом болта М10. Фото: User:Wickipädiater based on file of Jahobr · CC0 1.0
Любое обозначение резьбы на чертеже раскладывается на пять элементов в фиксированном порядке. Зная эту формулу, легко прочитать что M10x1.5-6H, что 1/2-13 UNC-2A: принцип разбора одинаковый вне зависимости от системы резьбы.
- Тип резьбы — буква перед размером: M (метрическая), G, R, Rc (трубная), UNC/UNF (дюймовая).
- Номинальный диаметр — первое число после буквы, для метрической в миллиметрах, для дюймовой и трубной — в дюймах.
- Шаг резьбы — второе число через x, указывается только если он отличается от основного (крупного) шага для этого диаметра.
- Класс точности — буквенно-цифровой код после размера: 6H или 6g для метрической, 2A или 2B для дюймовой.
- Направление — модификатор LH, если резьба левая; при его отсутствии резьбу считают правой.
Разберите чертёж по этим пяти пунктам сверху вниз — и станет ясно, каких данных не хватает конструктору, прежде чем чертёж уйдёт в производство.
Метрическая резьба М: как читать и записывать обозначение
Метрическая резьба — самая распространённая разновидность резьбы на российских чертежах, и её обозначение можно записывать с разной степенью детализации. Базовый вариант — буква M и диаметр, например M10: шаг, допуск и направление в этом случае подставляются по умолчанию как крупный шаг, среднее поле точности и правое направление.
Если конструктору нужен не крупный, а мелкий шаг, его обязательно пишут явно через x: M10x1.5 означает диаметр 10 мм с шагом 1,5 мм вместо стандартного крупного шага 1,75 мм. Без этой записи технолог нарежет резьбу с крупным шагом — и деталь не подойдёт к сопрягаемой гайке или валу.
Стандартные диаметры и шаги метрической резьбы — крупные и мелкие — сведены в справочные таблицы, и шаг лучше брать оттуда, а не подбирать произвольно. Полная запись резьбы в глухом отверстии выглядит так: M10x1.5-6H, глубина резьбы 20 мм. Здесь указаны все пять параметров плюс глубина — деталь можно запускать в работу без уточнений.
Класс точности метрической резьбы: 6H, 6g и когда нужен другой
Класс точности определяет посадку резьбового соединения — от свободной до плотной — и обозначается буквенно-цифровым кодом сразу после размера. Если в чертеже поле допуска не указано, исполнитель по умолчанию принимает средний класс: 6H для внутренней резьбы и 6g для наружной.
Регистр буквы здесь — не опечатка и не вольность оформления. Заглавная буква (6H) относится к внутренней резьбе — той, что нарезана в отверстии. Строчная (6g) — к наружной резьбе на валу или болте. Перепутанный регистр в чертеже технолог читает не как невнимательность, а как обозначение резьбы другого типа, и это повод для уточнения.
Заглавная и строчная буква в поле допуска — это разные детали: 6H и 6g нельзя перепутать местами, даже если диаметр и шаг совпадают.
Класс точности зависит ещё и от длины свинчивания — короткой, нормальной или длинной. Для большинства деталей действует нормальная длина, и для неё как раз подходит средний класс 6H/6g. Если резьбовое соединение короче или длиннее обычного, класс подбирают отдельно — это стоит уточнить у технолога на этапе расчёта.
Дюймовая резьба UNC/UNF: обозначение и классы 1A/2A/3A
Дюймовая резьба встречается на чертежах импортного оборудования и деталей под американские и британские стандарты. Формат записи: диаметр в дюймах — число ниток на дюйм — серия UNC (крупный шаг) или UNF (мелкий шаг) — класс точности. Пример: 1/2-13 UNC-2A — резьба диаметром 1/2 дюйма, 13 ниток на дюйм, крупный шаг, класс 2A.
Буква в конце класса точности показывает тип резьбы, и здесь легко ошибиться: A относится к наружной резьбе, B — к внутренней. Это нужно запомнить в обратную сторону от привычной логики метрической резьбы, где заглавная буква как раз означает внутреннюю.
- 1A/1B — грубый допуск, резьба для быстрой сборки-разборки без требований к плотности посадки.
- 2A/2B — самый ходовой класс, баланс качества резьбы и удобства сборки для большинства деталей.
- 3A/3B — узкий допуск для соединений, критичных для безопасности изделия; изготовление и контроль такой резьбы обходятся дороже.
Если чертёж с дюймовой резьбой уходит на российское производство, полезно указать перевод диаметра в миллиметрах в скобках рядом с обозначением — это снимает лишние вопросы у технолога, который привык работать с метрическими размерами.
Трубная резьба: цилиндрическая G и коническая R/Rc
Трубная резьба используется в соединениях с жидкостями и газами и делится на два принципиально разных вида по форме профиля. Буквой G обозначают цилиндрическую трубную резьбу. Важная деталь: размер после буквы G — это условный проходной диаметр в дюймах, а не фактический диаметр детали, и по нему нельзя измерить резьбу штангенциркулем.
Буквами R (наружная) и Rc (внутренняя) обозначают коническую трубную резьбу. Герметичность такого соединения обеспечивает сам конус резьбы без дополнительного уплотнения, поэтому коническую резьбу применяют там, где важна плотность стыка — в трубопроводах и фитингах.
Зарубежные обозначения NPT и BSPT — не то же самое, что российские G/R/Rc, хотя внешне резьбы похожи. У них другой угол профиля и шаг, и метчик под G резьбу не нарежет корректный NPT. При работе с импортным оборудованием указывайте в чертеже оба варианта обозначения, если знаете точное соответствие.
Трубная резьба чаще вызывает сложности у производств без узкой специализации на ней — требуется отдельный набор метчиков и калибров. Если конструкция детали это допускает, предпочтительнее заложить метрическую резьбу или UNC/UNF: под них инструмент есть практически у любого станка.
Левая резьба и глухие отверстия: что обязано быть в обозначении
Два случая систематически выпадают из чертежей и приводят к браку или уточнению заказа: направление резьбы и глубина в глухом отверстии. Оба правила простые, но именно их чаще всего забывают на этапе черчения.
Если направление резьбы в обозначении не указано, деталь изготовят с правой резьбой — это принято по умолчанию. Левую резьбу (LH) нужно писать явно после размера и класса точности, например M10x1.5-6g-LH. У левой резьбы нет значения по умолчанию: не указана — значит будет правой, и переделка детали обойдётся дороже правки чертежа.
Отсутствие модификатора LH в обозначении резьбы читается как «резьба правая» — уточнить направление уже после изготовления партии нельзя.
Для резьбы в глухом отверстии всегда указывают глубину резьбы отдельно от глубины сверления — стандартного значения по умолчанию для неё нет. Единственный случай, когда глубину можно не указывать, — сквозная резьба через всю толщину детали, обозначаемая как THRU.
Диаметр отверстия под резьбу: как не получить брак или запрос на уточнение
Диаметр отверстия под резьбу должен точно соответствовать заявленному размеру резьбы: у каждого диаметра и шага есть свой номинальный диаметр отверстия под сверло. Если в чертеже указан диаметр, который не подходит под резьбу из того же обозначения, технолог не выбирает более вероятный вариант, а останавливает запуск и запрашивает уточнение — это минимум 1–2 дня простоя на переписку.
Стандартные диаметры отверстий под метрическую резьбу сведены в справочные таблицы — стоит сверяться с такой таблицей при простановке размеров на чертеже, а не рассчитывать диаметр приблизительно.
- Диаметр отверстия соответствует резьбе из того же обозначения, а не округлён «на глаз».
- Диаметр совпадает со стандартным сверлом, а не выбран произвольно под конкретный чертёж.
- Для резьбы с мелким шагом диаметр отверстия отличается от диаметра под крупный шаг того же номинала — это нужно проверить отдельно.
Проектировать отверстия стоит именно под стандартные диаметры свёрл: нестандартный инструмент заказывают отдельно, и это заметно удорожает деталь и увеличивает срок изготовления. Если сомневаетесь в допусках на этапе черчения, посмотрите как читать допуски по квалитетам в чертеже — диаметр отверстия под резьбу считается по тем же принципам.
Метрическая, дюймовая и трубная резьба: сравнение
Три системы резьбы решают одну задачу разными обозначениями, и на практике их проще сравнивать не по описанию, а по одной таблице — вот она.
| Тип резьбы | Формат обозначения | Пример | Применение |
|---|---|---|---|
| Метрическая | M + диаметр (мм) [+ шаг] + класс | M10x1.5-6H | Общее машиностроение, крепёж |
| Дюймовая UNC/UNF | Диаметр (дюймы) — ниток/дюйм — серия — класс | 1/2-13 UNC-2A | Импортное оборудование, США/Британия |
| Трубная цилиндрическая | G + условный проход (дюймы) | G 1/2 | Трубопроводы без давления на конус |
| Трубная коническая | R (наружная) / Rc (внутренняя) | R 1/2 | Герметичные соединения труб и фитингов |
Общий принцип нанесения размеров резьбы на чертеже — включая расположение размерной линии и обозначения — регулирует ГОСТ 2.311-68.
Выбор между системами резьбы определяет не удобство черчения, а тип оборудования и страна происхождения сопрягаемой детали: для российского серийного производства логична метрическая резьба, для импортных узлов — та система, что стоит на оригинальном изделии.
Чек-лист: что проверить в обозначении резьбы перед отправкой чертежа в производство
Перед тем как отправить чертёж в работу, пробегитесь по пяти пунктам — это снимает большинство уточнений от технолога и экономит те самые 1–2 дня простоя.
- Указаны тип, диаметр и шаг резьбы, если шаг отличается от основного.
- Указан класс точности, если он должен отличаться от среднего 6H/6g или 2A/2B.
- Указано направление LH, если резьба левая.
- Указана глубина резьбы отдельно от глубины сверления для глухих отверстий.
- Диаметр отверстия соответствует заявленной резьбе и подходит под стандартное сверло.
Если чертёж проходит все пять пунктов, деталь можно запускать в производство без обратной переписки. Полный перечень требований к оформлению чертежа для расчёта — на странице что должно быть на чертеже, чтобы его посчитали без переписки. Пришлите чертёж с проверенным обозначением резьбы — получите расчёт.
Частые вопросы
Как обозначается левая резьба на чертеже?
После размера резьбы добавляют модификатор LH, например M10x1.5-6g-LH. Если модификатор не указан, резьбу изготовят правой.
Чем отличаются обозначения наружной и внутренней резьбы?
Регистром буквы в классе точности: заглавные буквы (6H) обозначают внутреннюю резьбу, строчные (6g) — наружную.
Как обозначается трубная резьба на чертеже?
Буквой G обозначают цилиндрическую резьбу, R (наружная) или Rc (внутренняя) — коническую, размер указывают в дюймах.
Какой класс точности резьбы указывать, если требования не критичны?
Для метрической резьбы это 6H/6g, для дюймовой UNC/UNF — 2A/2B: средние классы, которые подходят для большинства деталей.
Источники
- Thread Types: A Guide to Threads for CNC Machining — Hubs (Protolabs Network)
- ГОСТ 2.311-68. ЕСКД. Изображение резьбы — Стандартинформ