Чтобы сварить чугун электродами, сначала выясняют материал и назначение детали, обследуют дефект и выбирают технологию ремонта. По ней готовят разделку, подбирают расходники, настраивают аппарат и контролируют нагрев. После охлаждения проверяют шов и саму деталь. Ровный валик ещё не подтверждает, что узел можно вернуть в работу.
С чего начать: можно ли сваривать эту деталь
Решение о сварке начинают с назначения детали, а не с выбора электрода. Нужно выяснить материал отливки, характер повреждения, рабочую нагрузку и требования к результату. Для кронштейна, герметичного корпуса и посадочного места задачи различаются. До ремонта также определяют, кто и по каким признакам будет принимать деталь после восстановления.
Удобно собрать исходные данные в одной таблице.
| Деталь или задача | Что выяснить до ремонта | Что предусмотреть при проверке |
|---|---|---|
| Крепёжное ушко | Нагрузку, материал и доступ к повреждению | Состояние соединения и положение отверстия |
| Корпус или картер | Назначение полости, состояние стенки, границы дефекта | Геометрию и герметичность |
| Посадочное место | Размеры, допуски и условия контакта с сопряжённой деталью | Возможность обработки и измерения |
| Силовой или напорный узел | Условия эксплуатации и допустимость ремонта | Согласованный порядок испытаний и приёмки |
Для ответственного узла отдельно согласуют допустимость сварочного ремонта с тем, кто отвечает за его эксплуатацию. Фотографии трещины для такого решения недостаточно.
Сначала определяют, что именно должен восстановить ремонт.
Шаг 1. Уточните вид чугуна и состояние отливки
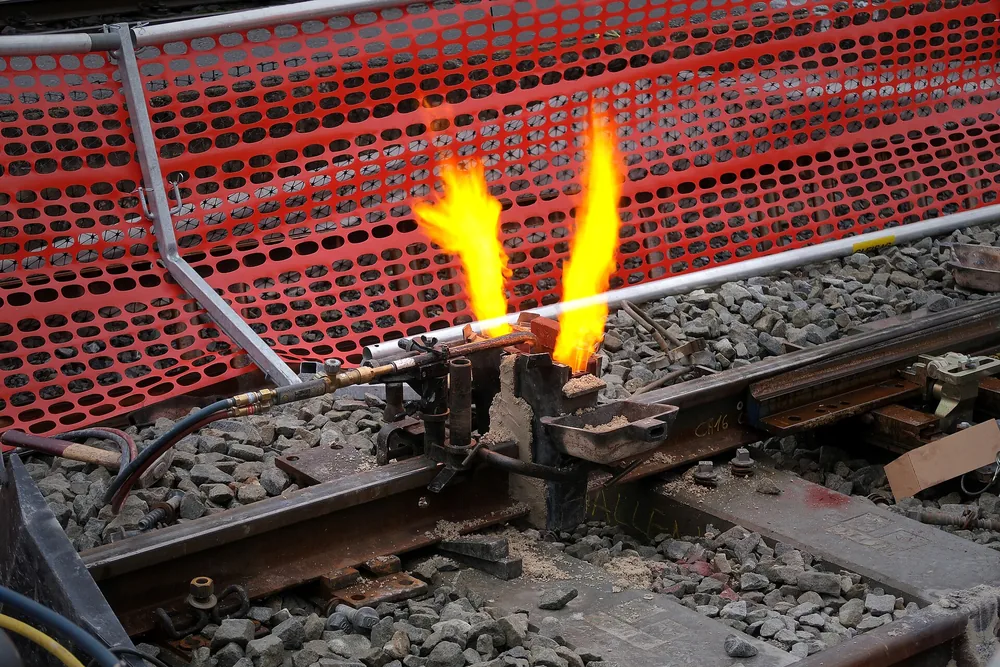
Концы рельсов с зазором 2 см подогревают сварочной горелкой перед алюминотермитной сваркой. Фото: Kecko · CC BY 2.0
Марку чугуна ищут в чертеже, паспорте детали или документах изготовителя. Если сведений нет, это отмечают как пробел в исходных данных. Не стоит подменять марку предположением по внешнему виду. Для выбора технологии нужно понимать, с каким материалом предстоит работать и какие повреждения уже есть у отливки.
Искровую пробу и цвет излома не используют как единственное основание для назначения режима. При необходимости материал исследуют в лаборатории; задачу исследования формулирует специалист по ремонту.
При осмотре отмечают старые швы, накладки, коррозию, утонение стенки и следы масла. Эти сведения передают вместе с чертежом и описанием дефекта.
История прежнего ремонта тоже нужна.
Если деталь уже сваривали, полезно установить, где проходил шов, чем его выполняли и почему повреждение появилось снова. Неизвестные сведения так и записывают: «не установлено».
Шаг 2. Выберите холодную сварку или технологию с подогревом
Выбор между сваркой с ограничением нагрева и технологией с подогревом делают до подготовки разделки. Вместе рассматривают материал, форму отливки, расходник, доступное оборудование и последующий контроль. Название способа само по себе не задаёт температуру или порядок работы. Нужна инструкция, применимая к выбранному электроду и конкретной задаче ремонта.
Под холодной сваркой здесь понимается дуговая сварка чугуна, а не ремонт клеевым составом.
В описании выбранного процесса должны быть согласованы условия нагрева, температура между проходами и охлаждение. Если паспорт электрода не отвечает на все эти вопросы, недостающие параметры определяют при разработке технологии ремонта.
Смешивать отдельные советы из разных способов не стоит. Режим из одной инструкции и охлаждение из другой ещё не составляют проверенную технологию.
Шаг 3. Подготовьте оборудование и безопасное рабочее место
Оснащение подбирают после выбора процесса. Нужно проверить, подходит ли источник питания, доступны ли места разделки и контроля, можно ли закрепить отливку. Отдельно готовят средства защиты и удаление сварочного дыма. Порядок безопасной работы сверяют с инструкциями оборудования, расходников и применяемых очистителей, а также с условиями самой мастерской.
До начала работы проверяют:
- источник питания, держатель, кабели и обратный зажим;
- инструмент для разделки и очистки;
- прибор для контроля температуры, если он предусмотрен технологией;
- оснастку и доступ к ремонтируемой зоне;
- защиту сварщика, вытяжку и подготовку места к огневым работам.
Способ очистки выбирают с учётом паспорта безопасности средства. Неизвестный состав очистителя — причина сначала разобраться с подготовкой, а не переходить к дуге.
Комплект должен позволять выполнить весь процесс, включая контроль.
Шаг 4. Подберите электроды под чугун и задачу ремонта
Электроды выбирают по техническому листу конкретной марки. В нём проверяют назначение расходника, совместимые материалы, условия сварки и свойства наплавленного металла. Для ремонта посадочного места отдельно важна возможность последующей обработки. Для разнородного соединения нужна прямо указанная изготовителем область применения, а не сходство торговых названий на упаковке.
Никелевые и железоникелевые расходники не следует считать взаимозаменяемыми только потому, что оба названы электродами для чугуна. Решение принимают по документации выбранного изделия.
| Что проверить | Зачем это нужно |
|---|---|
| Область применения | Сопоставить расходник с материалом и задачей |
| Диаметр и режимы | Настроить аппарат для выбранного электрода |
| Свойства наплавки | Учесть обработку и требования к соединению |
| Хранение и подготовку | Подготовить расходник по инструкции изготовителя |
Если технический лист не найден, данных для назначения режима недостаточно.
Шаг 5. Найдите окончания и ответвления трещины
Перед разделкой обследуют повреждённую зону и отмечают установленные границы дефекта. Осматривают доступную обратную сторону, соседние отверстия, фланцы и посадочные поверхности. Если одного осмотра недостаточно, специалист назначает дополнительный контроль. Его метод выбирают с учётом материала, состояния поверхности и задачи обследования, а не по наличию набора в мастерской.
На схеме детали полезно разделить видимую линию и границы, установленные контролем. Необследованную область нельзя считать неповреждённой.
Засверливание концов трещины не включают в ремонт автоматически. Если этот приём предусмотрен технологией, в ней должны быть определены место отверстия и его параметры.
Разметка должна опираться на обследование.
Шаг 6. Очистите отливку и подготовьте разделку
Подготовка должна открыть ремонтируемую зону для сварки и контроля. Покрытие и загрязнения удаляют выбранным способом, затем готовят разделку по технологии ремонта. Её форму определяют с учётом толщины стенки, расположения трещины и доступа к корню. Универсальный угол из чужого примера не заменяет решения для конкретной отливки.
Для промасленной детали заранее определяют способ очистки и признаки её завершения. Протирка поверхности сама по себе не подтверждает готовность всей разделки.
Если загрязнение остаётся, подготовку пересматривают до сварки.
Доступ с обратной стороны также учитывают заранее. В технологии должно быть понятно, как подготовить и проверить корень соединения при имеющемся доступе.
Шаг 7. Настройте инвертор по паспорту электрода
Настройки аппарата связывают с конкретной маркой и диаметром электрода. Род тока, полярность, диапазон тока и положения сварки берут из технического листа. Затем сопоставляют их с технологией ремонта. Если документы противоречат друг другу или не охватывают нужное положение шва, противоречие разрешают до начала работы.
| Параметр | Что зафиксировать |
|---|---|
| Электрод | Марку и диаметр |
| Ток | Рабочий диапазон для выбранных условий |
| Полярность | Схему подключения по инструкции |
| Положение шва | Допустимость выбранного положения |
| Подготовка расходника | Условия хранения и подготовки |
| Температура | Пределы, точки и способ измерения |
Пробный валик, если он предусмотрен подготовкой, оценивают в пределах поставленной задачи. Проба на случайном стальном обрезке не подтверждает пригодность ремонта чугунной детали.
Настройка аппарата — только часть подготовки.
Шаг 8. Выполните первый участок и проверьте условия продолжения
Первый участок выполняют по выбранной технологии, без самостоятельного подбора длины валика или температуры по общему совету. До зажигания дуги должны быть понятны порядок завершения участка, очистки и проверки. После него оценивают состояние шва и прилегающего металла. Решение продолжать принимают по установленным критериям, включая температурные ограничения процесса.
Последовательность проверки можно записать так:
- Выполнить участок с параметрами, заданными технологией.
- Очистить поверхность и осмотреть доступную зону.
- Провести предусмотренные измерения.
- Сопоставить результат с условиями продолжения.
Проковку не добавляют как обязательный приём для любого расходника. Её применимость и порядок должны быть определены в инструкции ремонта.
Новый дефект требует остановки и оценки.
Шаг 9. Заполняйте разделку с контролем нагрева
Последовательность участков и проходов задают для геометрии ремонтируемой детали. При работе сохраняют доступ для очистки и предусмотренного контроля. Температуру измеряют выбранным прибором в определённых точках. Пауза «как в прошлый раз» не заменяет измерение, если продолжение процесса зависит от температуры металла.
Способ измерения тоже фиксируют в технологии. Показания разных приборов нельзя сопоставлять без учёта условий их применения.
При появлении трещины, повторяющихся пор или изменении геометрии работу останавливают. Дальше проверяют подготовку, расходник, настройки и фактический порядок сварки.
Перекрывать обнаруженный дефект следующим валиком без оценки не следует.
Шаг 10. Организуйте охлаждение по выбранной технологии
Порядок охлаждения определяют вместе с остальными условиями ремонта. В нём должны быть понятны действия после последнего прохода, условия размещения детали и момент перехода к контролю. Укрытие, засыпку или принудительное охлаждение не добавляют по аналогии с другим процессом. Каждый такой приём должен иметь основание в выбранной технологии.
Если порядок охлаждения не определён, подготовка ремонта не завершена.
Для контроля заранее устанавливают подходящую температуру детали и условия измерения размеров. Это позволяет сравнивать результат с требованиями чертежа, а не оценивать ещё горячую отливку на глаз.
Окончание сварки и окончание ремонта — разные этапы.
Шаг 11. Проверьте шов, геометрию и пригодность детали
Приёмку проводят по требованиям, согласованным до ремонта. Отдельно рассматривают состояние соединения, размеры и работоспособность детали. Для корпуса может потребоваться проверка герметичности, для посадочного места — измерение после обработки. Внешний вид валика не заменяет эти проверки и не служит самостоятельным основанием для возврата узла в эксплуатацию.
| Что проверяют | Что должно быть определено заранее |
|---|---|
| Шов и прилегающую зону | Методы, объём контроля и критерии оценки |
| Герметичность | Методика испытания и условия безопасности |
| Посадочные поверхности | Размеры, допуски и средства измерения |
| Пригодность узла | Порядок приёмки и ответственное лицо |
Самостоятельную накачку корпуса сжатым воздухом не включают в общий порядок проверки. Метод испытания выбирают для конкретного изделия с учётом безопасности.
Требования к размерам разбираются в материале как читать чертёж детали. Результаты ремонта сверяют именно с требованиями, а не с фотографией детали до повреждения.
Чугун со сталью и чугунные трубы: где общий порядок меняется
Соединение чугуна со сталью рассматривают как отдельную задачу с данными об обоих материалах. Для трубы дополнительно выясняют назначение системы, рабочую среду, состояние стенки и возможность безопасной подготовки участка. Общая последовательность ремонта отливки не отвечает на эти вопросы и не заменяет технологию разнородного соединения или ремонта трубопровода.
В паспорте расходника проверяют, предусмотрено ли нужное сочетание материалов. Затем определяют подготовку, последовательность сварки и приёмку соединения.
Для трубопровода сначала согласуют безопасное отключение и подготовку участка. Одного указания «осушить и проветрить» для неизвестной рабочей среды недостаточно.
Если безопасная подготовка не определена, к сварке не переходят.
Что делать, если появились трещины, поры или деформация
При обнаружении дефекта сварку останавливают и фиксируют, что именно произошло. Описание признака отделяют от предположения о причине. Фотография помогает показать место повреждения, но не заменяет обследование. Проверяют выполненную подготовку, расходник, настройки, температурные записи и последовательность проходов. Повторный ремонт начинают после решения о дальнейших действиях.
| Наблюдаемый признак | Что проверить перед решением |
|---|---|
| Новая трещина | Границы повреждения, подготовку и фактический режим |
| Повторяющиеся поры | Чистоту разделки, состояние расходника и условия сварки |
| Несплавление | Доступ к зоне соединения, подготовку и параметры |
| Видимые шлаковые включения | Очистку между проходами и доступность разделки |
| Изменение размеров | Результаты измерений, крепление и последовательность работы |
Таблица задаёт направления проверки, а не устанавливает причину дефекта.
Если после корректировки повреждение появляется снова, нужен пересмотр технологии или отказ от сварочного ремонта. Повторение прежнего режима без нового решения не устраняет неопределённость.
Когда выбрать другой способ ремонта или изготовить замену
Сварку сравнивают с другими способами восстановления и изготовлением новой детали по требованиям к узлу. В расчёт берут нагрузку, герметичность, размеры, доступность контроля и состояние отливки. Если материал неизвестен, повреждение не обследовано или приёмку невозможно определить, сначала закрывают эти пробелы. Иногда по итогам оценки выбирают замену.
Пайку, механический ремонт и вставки также оценивают отдельно. Их нельзя автоматически считать пригодными только потому, что от сварки отказались.
Для оценки новой детали нужны чертёж, сведения о материале и условия работы. Фотографии дефекта помогают объяснить причину замены, но не заменяют требования к размерам. Если чертежа нет, отдельно определяют порядок восстановления геометрии.
Для корпусных деталей полезен материал о подготовке чертежа и модели корпуса. Возможность замены чугуна другим материалом согласуют при проектировании.
Чтобы оценить изготовление новой детали по чертежу, отправьте чертёж, сведения о материале, фотографии дефекта и описание условий работы.
Частые вопросы
Можно ли заварить треснувшую чугунную деталь электродами?
Решение зависит от материала, назначения детали и состояния повреждённой зоны. До сварки нужно определить технологию ремонта и порядок приёмки. По одной фотографии трещины нельзя подтвердить пригодность такого способа.
Как выбрать ток и полярность для сварки чугуна?
Исходные настройки берут из технического листа конкретной марки и диаметра электрода. Затем их согласуют с технологией ремонта. Универсальный режим без привязки к расходнику и детали здесь не приводится.
Источники
- American Welding Society — главная страница организации; документ и подтверждающие фрагменты не представлены.
- International Organization for Standardization — главная страница организации; документ и подтверждающие фрагменты не представлены.
- Lincoln Electric — сайт изготовителя; технический лист конкретного электрода не представлен.
- ESAB — сайт изготовителя; инструкция по ремонту рассматриваемой детали не представлена.