Зажмите деталь между губками усилием пальцев, без перекоса, и снимите показание: целые миллиметры читайте по шкале штанги, доли по риске нониуса, которая совпала со шкалой. Микрометр берите, когда допуск на размер задан в сотых долях миллиметра: у него цена деления 0,01 мм, а трещотка держит одно и то же усилие.
Что умеет штангенциркуль и из чего он состоит
Штангенциркуль проверяет наружные и внутренние размеры, глубину и высоту уступа. Большими нижними губками измеряют вал, пластину или толщину стенки. Малые верхние губки нужны для отверстий и пазов, а выдвижной глубиномер — для глухих отверстий и уступов.
На неподвижной штанге нанесена основная шкала. По ней рамка с губками перемещается вдоль детали. Зажимной винт удерживает рамку перед чтением результата. Нониус на рамке помогает определить дробную часть размера: штангенциркуль считывает её по совпавшим рискам основной и вспомогательной шкал.
Нониусные модели читают по двум шкалам и не требуют питания. Стрелочные показывают доли миллиметра на циферблате, но чувствительны к ударам механизма. Электронные выводят результат на дисплей, быстро обнуляются и переключают единицы, однако требуют исправной батареи и защиты от влаги.
Цена деления может составлять 0,1; 0,05 или 0,02 мм. Диапазон и предельную погрешность конкретного экземпляра смотрите в маркировке и паспорте.
Проверка инструмента перед замером: ноль, губки, чистота
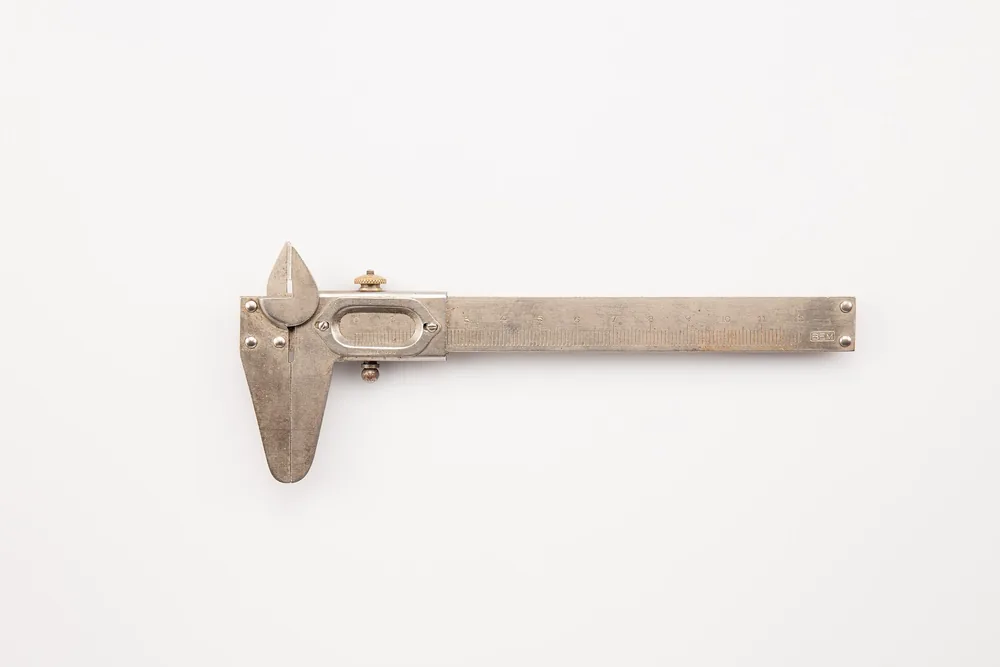
Штангенциркуль BEM 12 см из стали и латуни с измерительной шкалой на ручке. Фото: Unknown author Unknown author · CC BY 4.0
Перед работой уберите с губок и детали масло, стружку и пыль. Заусенец или прилипшая частица увеличивает показание и может превратить годную деталь в брак по результатам контроля.
Проверка занимает несколько действий:
- протрите измерительные поверхности безворсовой салфеткой;
- плавно сведите губки без сильного нажима;
- убедитесь, что нули основной шкалы и нониуса совпали;
- посмотрите губки на просвет: заметной щели быть не должно;
- на электронной модели выберите миллиметры и нажмите кнопку обнуления;
- ответственный размер дополнительно проверьте по концевой мере длины или образцу с известным размером.
Концевые меры помогают обнаружить ошибку не только в нулевой точке, но и в рабочей части диапазона. Меру выбирают рядом с размером проверяемой детали.
Сдвинутый ноль переносит одинаковое смещение в каждый результат. Сначала проверьте инструмент и только потом решайте, годна ли деталь.
Как измерить деталь штангенциркулем: наружный, внутренний размер, глубина
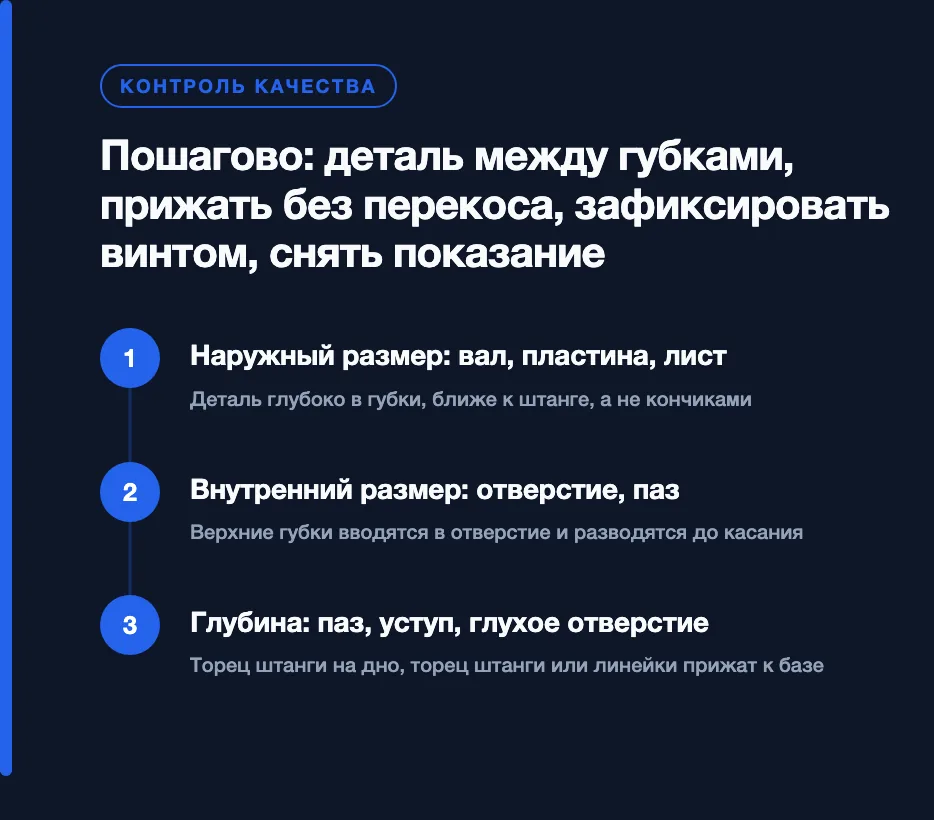
Пошагово: деталь между губками, прижать без перекоса, зафиксировать винтом, снять показание
Для любого замера нужны чистая деталь, исправный штангенциркуль и свет, при котором видны риски. Губки подводят усилием пальцев. Сильный нажим деформирует тонкую стенку, а перекос увеличивает разброс результатов.
Общий порядок работы:
- Разведите губки или выдвиньте глубиномер с запасом.
- Установите инструмент на измеряемый элемент.
- Подведите поверхности до лёгкого касания без перекоса.
- Зафиксируйте рамку винтом, не меняя её положения.
- Посмотрите на шкалу перпендикулярно и снимите показание.
- Повторите замер после новой установки инструмента.
Наружный размер: вал, пластина, лист
Поместите деталь глубже между нижними губками, ближе к штанге. Замер кончиками усиливает влияние перекоса и износа. Обе губки должны полностью касаться противоположных поверхностей.
На мягком металле и тонком листе оставляйте минимальное усилие. Если сжимать рамку, показание уменьшится из-за деформации детали. Вал проверьте в нескольких местах: один результат не покажет конусность или овальность.
Внутренний размер: отверстие, паз
Введите верхние губки в отверстие и разведите до касания со стенками. Слегка покачайте штангенциркуль поперёк оси и найдите наибольшее показание. Меньшее значение часто означает, что губки измерили хорду, а не диаметр.
Для отверстия с узким допуском штангенциркуль годится как предварительный контроль. Приёмочный замер проводят нутромером или калибром подходящего типа.
Глубина: паз, уступ, глухое отверстие
Прижмите опорный торец штанги к базовой поверхности и держите инструмент перпендикулярно. Затем выдвиньте линейку глубиномера до дна. Она не должна попадать на фаску, скругление, стружку или выступ после сверления.
Как читать шкалу и нониус: пример отсчёта
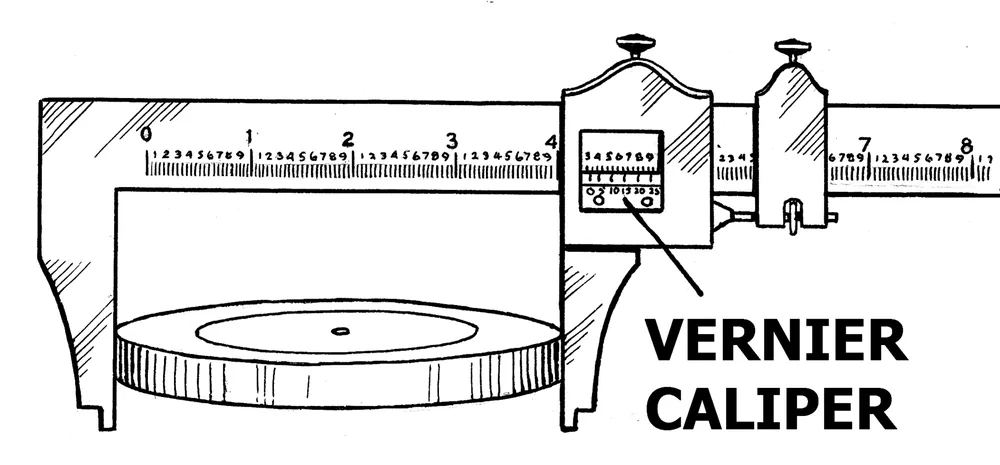
Штангенциркуль в процессе определения размера диска. Губки контактируют с краями детали. Фото: Pearson Scott Foresman · Public domain
Показание нониусного штангенциркуля складывается из целых миллиметров и дробной части. Целое значение находят по последней риске основной шкалы слева от нуля нониуса. Доли показывает риска нониуса, которая точнее остальных совпала с риской штанги.
Разберём условный отсчёт для цены деления 0,05 мм:
- Ноль нониуса прошёл отметку 12 мм, но не дошёл до 13 мм.
- Значит, целая часть равна 12 мм.
- С основной шкалой совпала седьмая риска нониуса.
- Дробная часть: 7 × 0,05 = 0,35 мм.
- Итоговый размер: 12 + 0,35 = 12,35 мм.
Если совпадение кажется неясным, измените освещение и держите взгляд перпендикулярно шкале. Чтение сбоку создаёт параллакс: соседняя риска может показаться совпавшей.
Электронный штангенциркуль сразу выводит число, а стрелочный показывает доли на циферблате. Удобный экран не отменяет проверку нуля, чистоты и повторяемости. Результат зависит от установки инструмента так же, как у нониусной модели.
Нониус не повышает точность самого контакта. Он лишь помогает прочитать положение рамки: перекос и грязь останутся в результате.
Микрометр: устройство и как снять показание с точностью 0,01 мм
Микрометр измеряет наружный размер между пяткой и подвижным микровинтом. Как и штангенциркуль, он требует чистых поверхностей и правильной установки. Разница — в винтовом механизме, меньшем диапазоне одного инструмента и более тонком отсчёте.
Устройство: скоба, барабан, трещотка, стопор
Жёсткая скоба удерживает неподвижную пятку и стебель. Вращение барабана перемещает микровинт к детали. Стопор фиксирует положение, а трещотка микрометра ограничивает измерительное усилие. Благодаря этому оператор не зажимает деталь каждый раз по-разному.
Распространённые гладкие микрометры перекрывают последовательные интервалы: 0–25, 25–50 мм и далее. Перед работой проверьте диапазон на корпусе. Значения шага винта, усилия и допускаемой погрешности берите из паспорта конкретной модели.
Как читать стебель и барабан
Протрите пятку и микровинт, затем проверьте ноль. Поместите деталь между поверхностями, вращайте трещотку до её срабатывания и остановитесь после нескольких равномерных щелчков. Зафиксируйте винт, если инструмент нужно снять с детали.
На стебле читают целые миллиметры и открытую отметку половины миллиметра. По барабану определяют сотые. Например, на стебле видны 8 мм и отметка 0,5 мм, а риска барабана стоит на 37. Результат равен 8,87 мм: 8 + 0,5 + 0,37.
Для микрометров с диапазоном выше 25 мм ноль контролируют по установочной мере. Размер такой меры должен соответствовать нижней границе диапазона.
Микрометр ограничивает усилие трещоткой. Без неё одинаковая деталь может дать разные показания из-за нажима оператора.
Что взять: штангенциркуль или микрометр
Допуск на размер определяет выбор между штангенциркулем и микрометром. Сначала прочитайте допустимые отклонения на чертеже, затем сравните их с характеристиками средства измерений. Цена деления показывает шаг отсчёта, но сама по себе не гарантирует нужную погрешность.
| Инструмент | Типичная цена деления | Рабочий диапазон | Скорость контроля | Чувствительность | Где применять |
|---|---|---|---|---|---|
| Нониусный штангенциркуль | 0,1–0,02 мм | Широкий | Средняя | Грязь, износ губок, чтение сбоку | Наружные, внутренние размеры и глубина |
| Стрелочный штангенциркуль | По шкале модели | Широкий | Высокая | Удары, загрязнение рейки | Повторные сравнительные замеры |
| Электронный штангенциркуль | По дисплею модели | Широкий | Высокая | Влага, грязь, батарея | Быстрый контроль разных элементов |
| Гладкий микрометр | 0,01 мм | Обычно один интервал на инструмент | Средняя | Температура, грязь, усилие | Наружный размер с узким допуском |
Штангенциркуль удобен для толщины листа, глубины паза и быстрой проверки заготовки. Для точного диаметра вала берите микрометр. Тонкостенную втулку измеряйте малым усилием, иначе инструмент сомнёт стенку.
Мнение. Если допуск сопоставим с шагом отсчёта штангенциркуля, берите микрометр или специализированное средство контроля: округление не исправит недостаточную точность инструмента.
Откуда берётся погрешность замера и как её убрать
Погрешность измерения складывается из состояния инструмента, установки детали, усилия и температуры. Повторение одного ошибочного приёма три раза не делает результат достовернее. Нужно менять установку и проверять, возвращается ли показание.
Температурная ошибка заметна при контроле сотых и тысячных долей миллиметра. Нормальной температурой для линейных измерений принято считать 20 °C. Инструмент и деталь должны успеть принять одинаковую температуру: свежая после обработки заготовка или нагретый рукой микрометр меняют размер.
Расчёт показывает порядок влияния. Если для стальной детали длиной 100 мм принять коэффициент расширения 11,5 × 10⁻⁶ 1/К, то разница температур 5 К изменит длину примерно на 0,00575 мм, то есть почти на 6 мкм. Коэффициент материала перед точным расчётом нужно уточнить.
Другие причины дают более заметный разброс:
- перекос наружных губок увеличивает показание;
- измерение отверстия по хорде уменьшает найденный диаметр;
- лишнее усилие сминает мягкую или тонкую деталь;
- стружка и заусенец добавляют толщину;
- изношенные губки нарушают контакт;
- взгляд сбоку мешает выбрать риску нониуса.
Выдержите деталь рядом с инструментом, очистите поверхности и сделайте три замера с новой установкой. Для микрометра используйте трещотку. Мокрую, горячую или покрытую стружкой деталь сначала подготовьте к контролю.
Факт. При принятых в примере значениях расчёт 100 мм × 5 К × 11,5 × 10⁻⁶ 1/К даёт изменение длины 0,00575 мм.
Контроль детали по чертежу: допуск, сечения, спорные размеры
Приёмка начинается с номинального размера и предельных отклонений. Например, запись с верхним и нижним отклонением задаёт интервал годных значений. Квалитет описывает степень точности, но решение принимают по полю допуска конкретного элемента. Подробнее разобрать обозначения помогает материал о том, как читать допуски в комплекте чертежей.
Цилиндрический вал измеряют минимум в нескольких сечениях и двух взаимно перпендикулярных направлениях. Разница внутри одного сечения указывает на овальность, а изменение вдоль оси — на конусность. Для паза контролируют ширину и глубину от указанной базы. Резьбу проверяют резьбовыми калибрами, если чертёж требует контроля посадки.
Для спорного размера заказчик и изготовитель заранее согласуют:
- средство измерений и его диапазон;
- точки и направления замеров;
- температуру и подготовку детали;
- допустимую погрешность контроля;
- правило оценки результата у границы допуска.
Размер «в допуске» относится и к условиям измерения. Два исправных инструмента могут дать близкие, но разные числа, если операторы выбрали разные сечения или усилие.
В серии проходные и непроходные пробки либо скобы ускоряют контроль. Универсальный инструмент оставляют для наладки и анализа отклонений. Условия приёмки стоит закрепить до запуска серийного производства деталей.
Уход, поверка и типичные ошибки: чек-лист
После работы удалите загрязнение, вытрите инструмент насухо и положите его в футляр. Микрометр храните с небольшим зазором между пяткой и микровинтом. Плотно сведённые поверхности могут повредиться или слипнуться при изменении температуры.
Люфт рамки, щель между сомкнутыми губками и нестабильный возврат к нулю требуют проверки. Поверка средств измерений подтверждает, что погрешность укладывается в установленные требования. Межповерочный интервал нельзя назначать по памяти: проверьте описание типа средства измерений и сведения в реестре Росстандарта. Между поверками состояние контролируют концевыми мерами длины.
Перед каждым замером сверяйтесь с коротким списком:
- очистить деталь и измерительные поверхности;
- проверить ноль и единицы измерения;
- установить инструмент без перекоса;
- прикладывать одинаковое малое усилие;
- смотреть на шкалу перпендикулярно;
- повторить замер после новой установки;
- записать место и направление контроля.
Если нужно согласовать контроль до производства, приложите чертёж с допусками и укажите критичные размеры. Для расчёта можно отправить комплект на изготовление деталей по чертежам.
Частые вопросы
Чем нониусный штангенциркуль отличается от электронного?
Нониусный инструмент читают по основной и вспомогательной шкалам, поэтому ему не нужна батарея. Электронный показывает размер на дисплее, обнуляется кнопкой и переключает миллиметры и дюймы. При этом электронную модель нужно защищать от влаги, загрязнения и разряженной батареи.
Как проверить штангенциркуль перед замером?
Сведите очищенные губки без сильного нажима. Нули основной шкалы и нониуса должны совпасть, а между губками не должно быть заметной щели. Ответственный размер дополнительно проверьте по концевой мере, близкой к рабочему диапазону.
Можно ли штангенциркулем измерить размер с допуском в сотые доли миллиметра?
Обычно штангенциркуль подходит только для предварительной оценки такого размера. Его шаг отсчёта и инструментальная погрешность могут оказаться сопоставимыми с допуском. Для наружного размера выбирают микрометр с подходящими диапазоном и подтверждёнными метрологическими характеристиками.
Зачем нужна трещотка на микрометре?
Трещотка ограничивает измерительное усилие и помогает прижимать микровинт одинаково при каждом повторе. Если вращать барабан напрямую и передавливать деталь, мягкая поверхность деформируется, а результат получится заниженным.
Источники
- Федеральный информационный фонд стандартов — Росстандарт, тексты действующих ГОСТ на штангенциркули и микрометры
- Федеральный информационный фонд по обеспечению единства измерений — Росстандарт, реестр утверждённых типов средств измерений и сведения о поверках